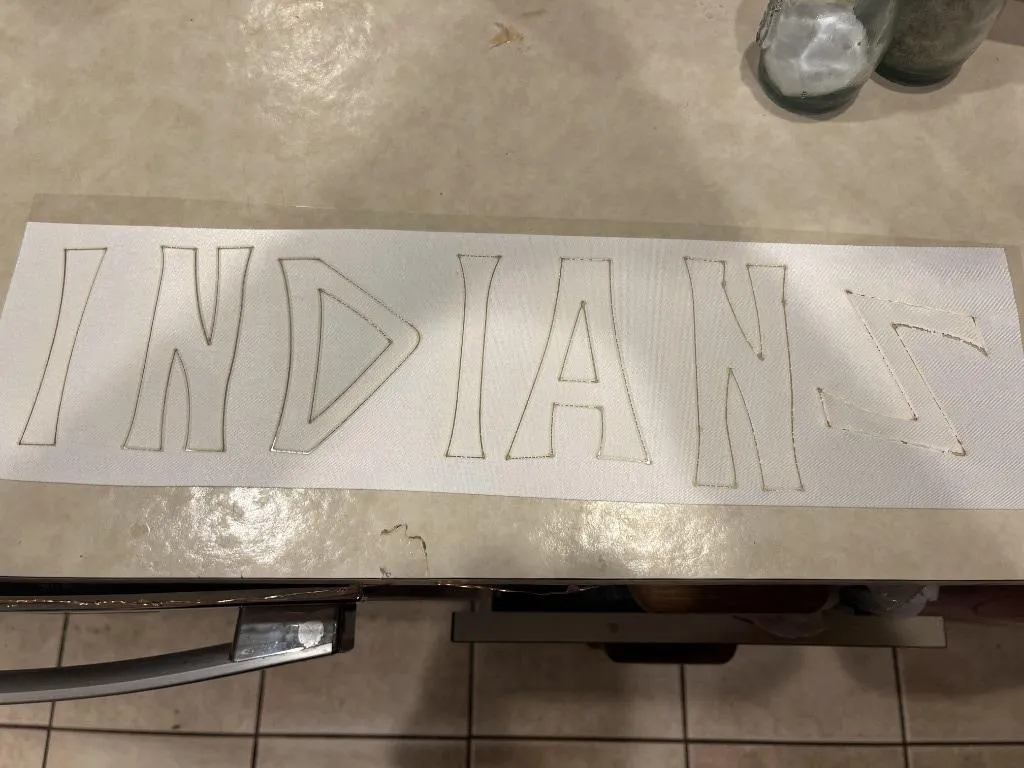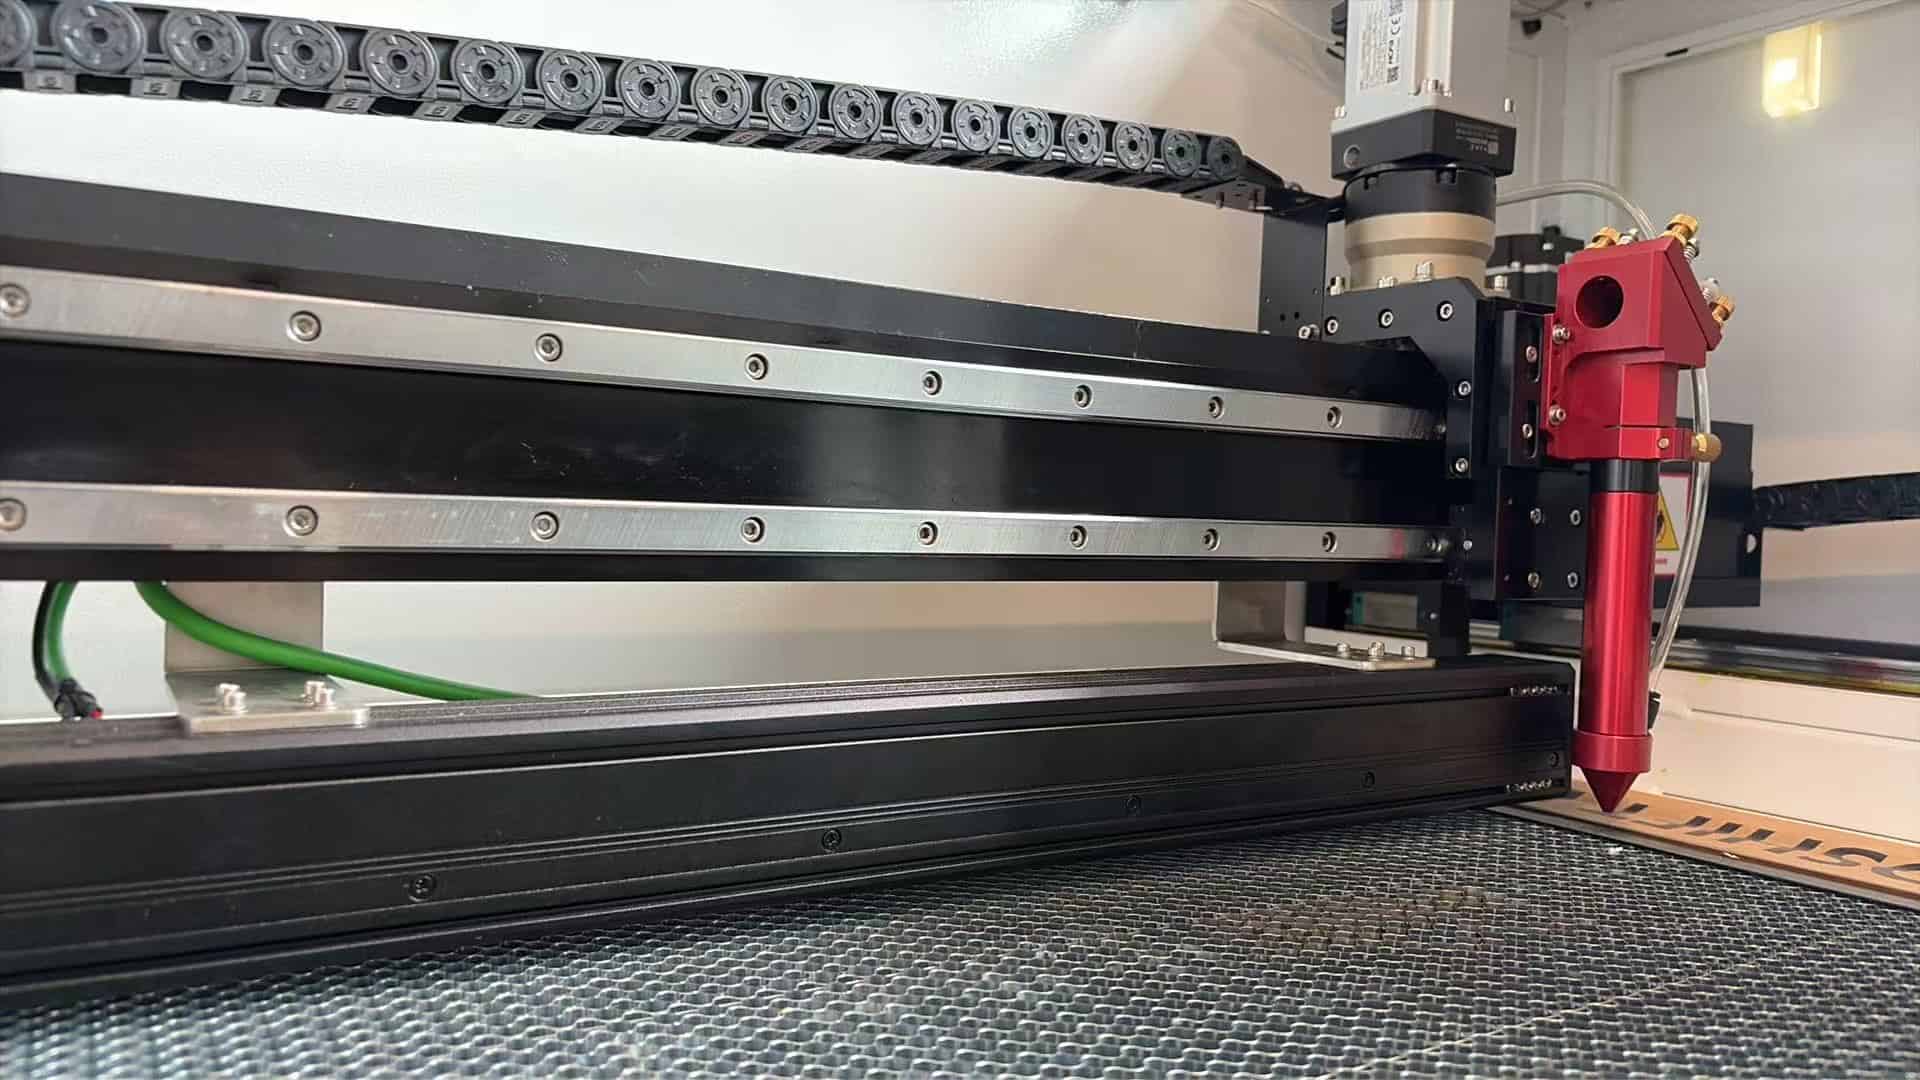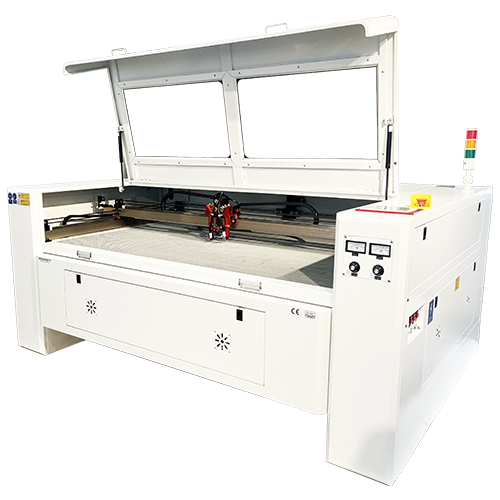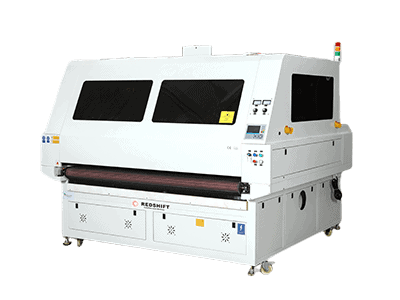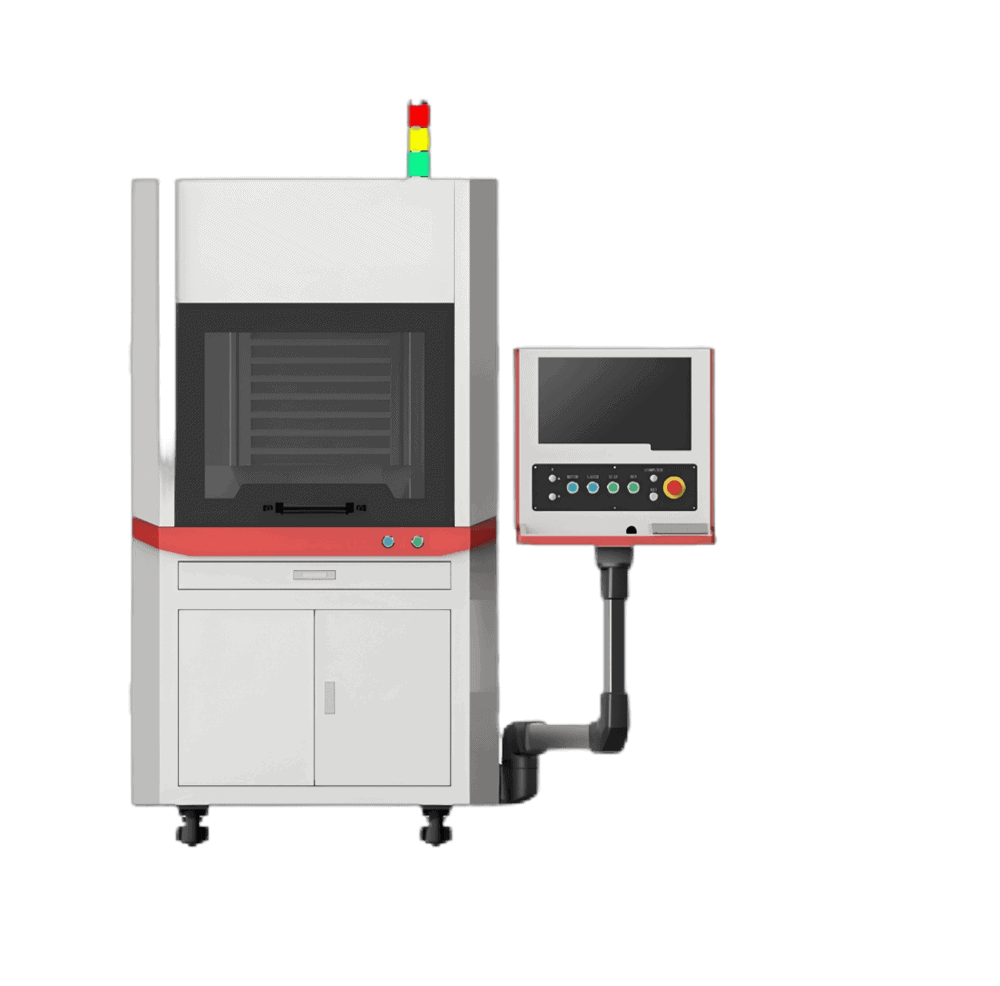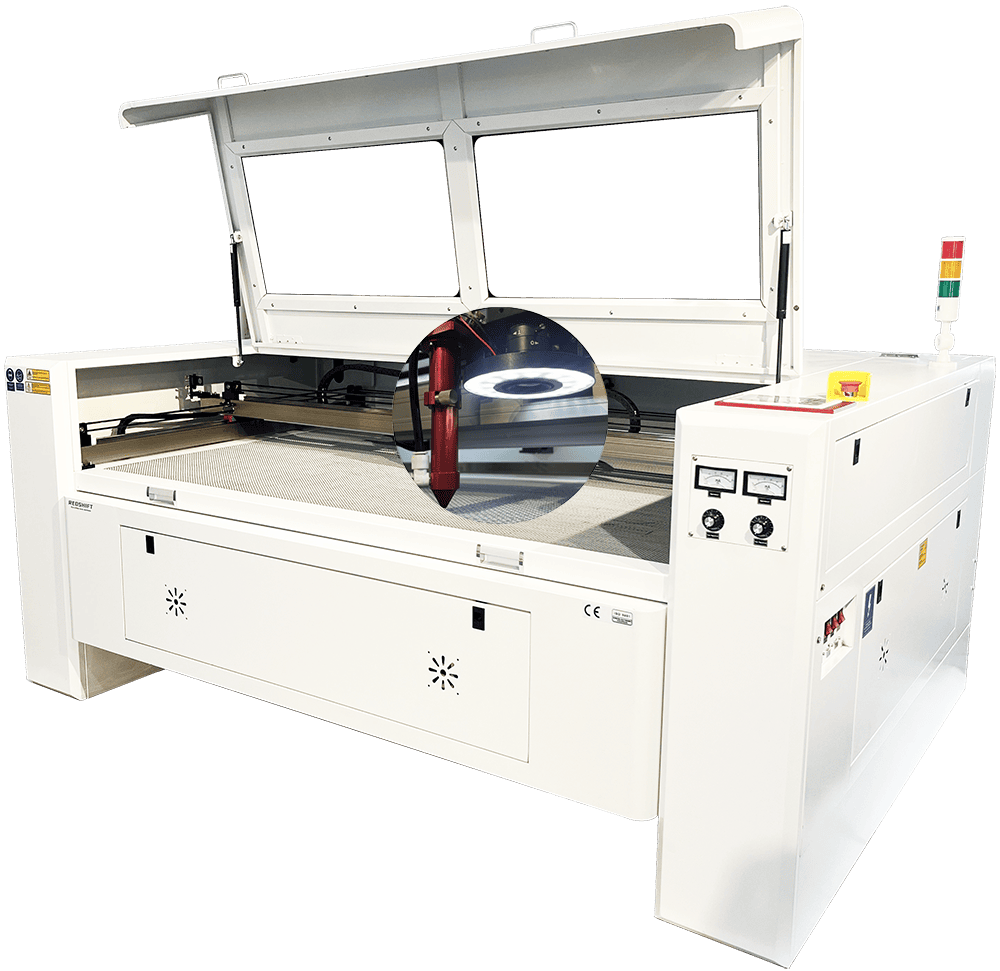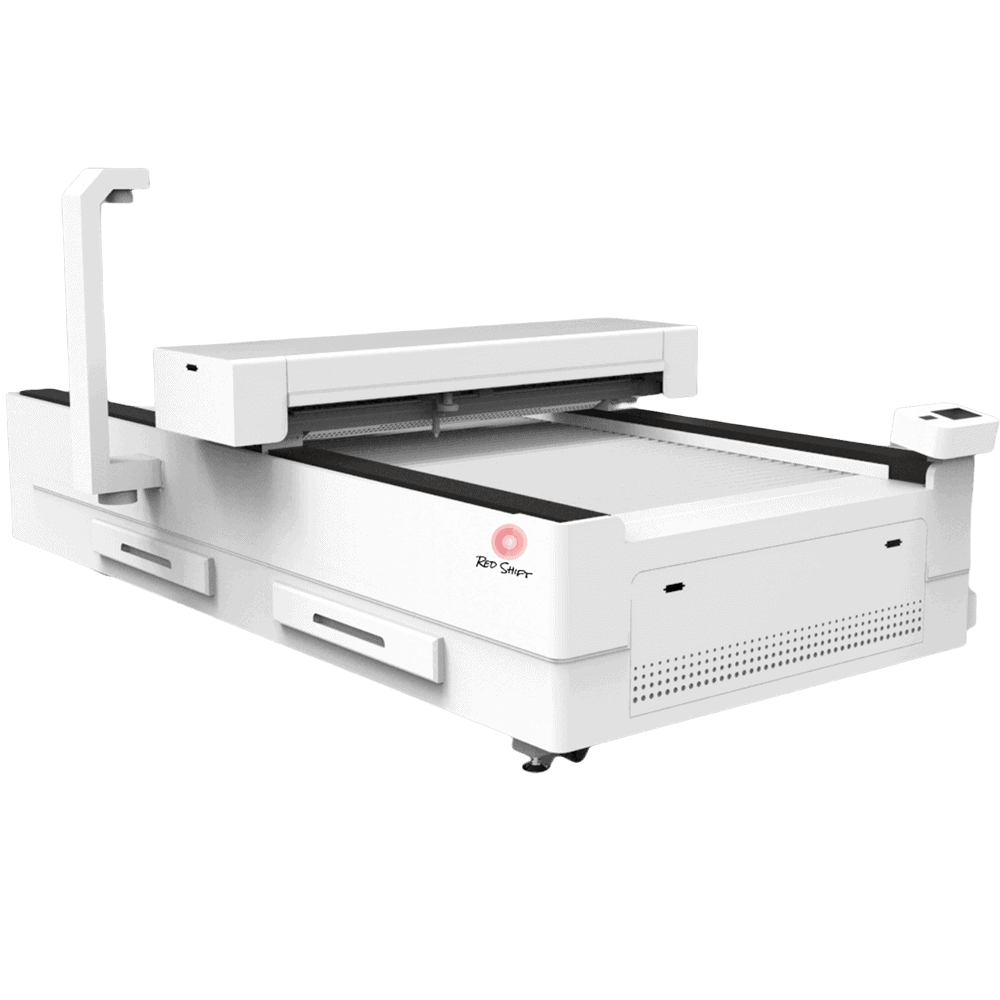
Vaateteollisuudessa perinteinen käsinleikkaus ja mekaaninen teräleikkaus korvataan vähitellen "kosketuksettomalla" korkean teknologian prosessilla: CO2-laserleikkauskoneet. Tämä tekniikka ei pysty ainoastaan leikkaamaan tarkasti monimutkaisia kuvioita, vaan myös välttää ongelmia, kuten kankaan muodonmuutoksia ja rispaantuvia reunoja. Sitä voidaan pitää "tarkkuusveitsenä" vaatteiden valmistuksessa. Tässä artikkelissa analysoidaan syvällisesti sen toimintaperiaatetta, soveltuvia kangastyyppejä, toimintataitoja ja kerrotaan, kuinka tehokas tuotanto saavutetaan parametrien optimoinnin avulla.
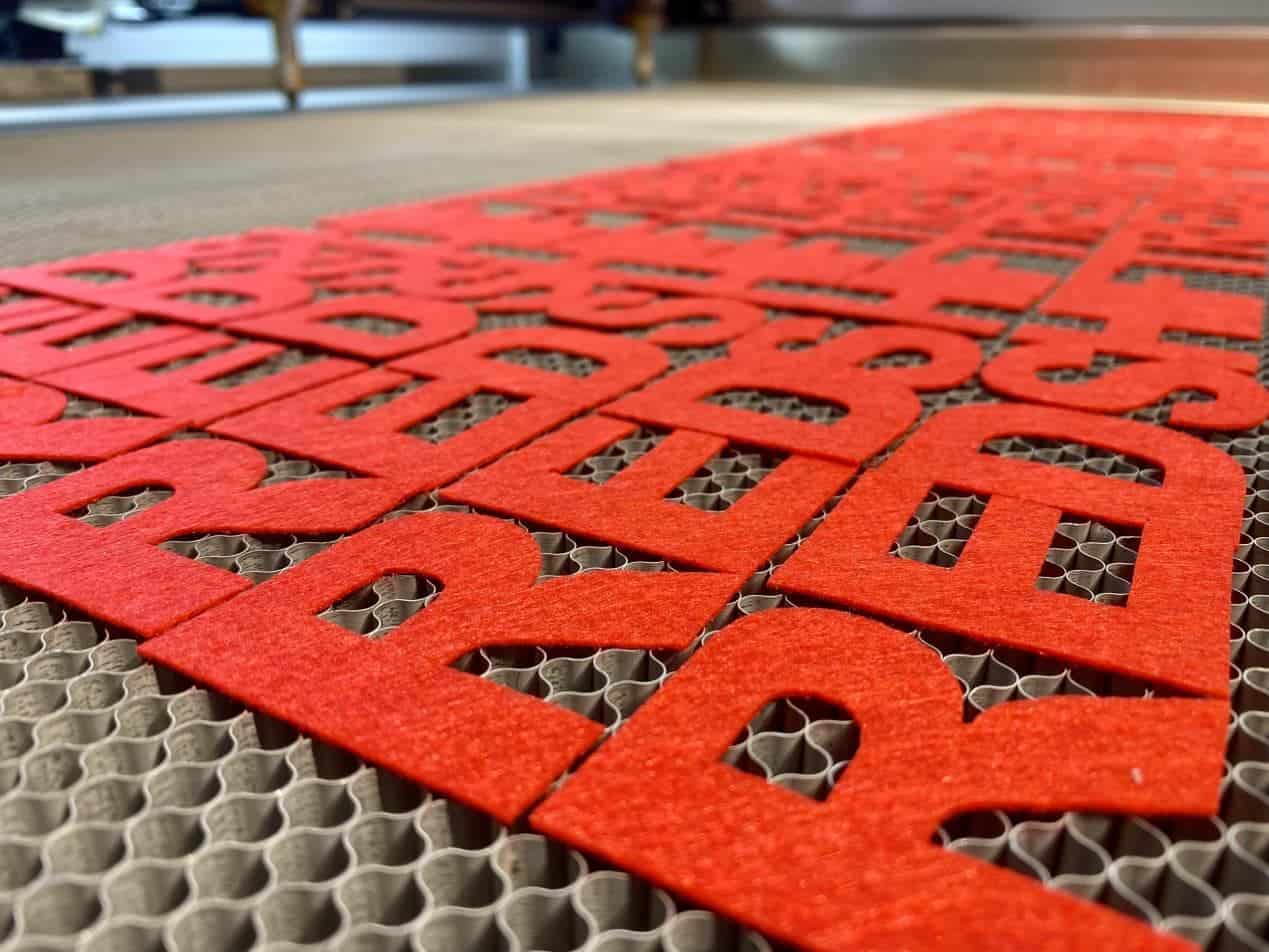
I. CO2-laserleikkauksen perusperiaate
CO2-laserleikkauskoneet tuottavat infrapunalaseria, jonka aallonpituus on 10.6 mikrometriä ionisoimalla hiilidioksidikaasua. Tämän aallonpituuden lasereilla on hyvä imeytyvyys, ja ne sopivat erityisesti selluloosaa (kuten puuvillaa ja pellavaa) ja synteettisiä kuituja (kuten polyesteriä ja nylonia) sisältävien vaatekankaiden käsittelyyn.
Lasersäde konvergoi korkean energian valopisteeksi, jonka halkaisija on 0.1 – 0.3 mm tarkennuslinssillä, ja kankaan paikallinen alue kuumennetaan välittömästi höyrystymislämpötilaan (noin 300 – 500°C) muodostaen leikkaussauman ”höyrystyksen – abloinnin” kautta. Koska se on kosketukseton prosessointimenetelmä eikä vaadi fyysistä painetta, se voi välttää kankaan venymisen ja muodonmuutoksen, mikä sopii erityisen hyvin kevyiden, ohuiden ja elastisten materiaalien käsittelyyn.
II. Sovellettavien kankaiden luokittelu ja parametrien optimointi
Eri kankaiden kuitukoostumus ja -rakenne vaihtelevat merkittävästi, ja laserparametreja on säädettävä vastaavasti. Seuraavat ovat yleisten kankaiden leikkaamisen avainkohdat:
Kankaan tyyppi | Ominaisuudet | Suositellut parametrit (teho/nopeus/ilmanpaine) | Huomautuksia |
Puuvilla / Pellava | Syttyvä ja altis hiiltymiselle | Pieni teho (30 – 60 W), suuri nopeus (3 – 5 m/min), keskipaine (0.8 – 1.2 bar) | Asenna apuilma – puhallus estääksesi reunan hiiltymisen |
Polyesteri / Nylon | Matala sulamispiste ja herkkä sulamaan ja tarttumaan | Keskiteho (60-100W), keskinopeus (2-3m/min), korkea ilmanpaine (1.5-2bar) | Sula aine on puhallettava nopeasti pois paakkuuntumisen välttämiseksi |
Silkki/sifonki | Kevyt, ohut ja altis lämpövaurioille | Ultra - pieni teho (20 - 40 W), erittäin suuri nopeus (5 - 8 m/min), alhainen ilmanpaine (0.5 Bar) | Käytä pulssitilaa lämmön kertymisen vähentämiseen |
Komposiittikankaat | Monikerroksinen rakenne ja monimutkainen koostumus | Testaa parametreja kerros kerrokselta ja leikkaa vaihe vaiheelta | Vältä pohjakerroksen epätäydellistä leikkaamista tai pintakerroksen ylipalamista |
Keskeiset taidot :
- Testi – leikkaus Varmennus: Testaa romuilla ja tarkkaile, onko leikkaus sileä ja onko hiiltymistä.
- Kerros - kerrokselta - Leikkaus: Monikerroksisissa komposiittikankaissa pintakerros voidaan leikata ensin pienellä teholla ja sitten tehoa lisätä alakerroksen leikkaamiseksi.
III. Neljä prosessitaitoa leikkauslaadun parantamiseksi
1. Tarkennusasennon kalibrointi
Tarkennuspiste vaikuttaa suoraan leikkaustarkkuuteen. Kankaille, joiden paksuus on ≤3 mm, on suositeltavaa kohdistaa tarkennus materiaalin pintaan. Kun se ylittää 3 mm, tarkennuspistettä voidaan siirtää sopivasti alaspäin (esimerkiksi 0.5 mm) tunkeutumiskyvyn parantamiseksi. Havaitsemismenetelmä : Kallista leikattavaa testikappaletta ja tarkkaile leikkausleveyden tasaisuutta.
2. Ilmanpaine ja apukaasun valinta
- Paineilma: Taloudellinen ja yleiskäyttöinen, sopii useimmille synteettisille kuiduille, ilmanpaine säädellään 1 – 2 Bariin.
- Typpi: Inertti kaasu voi vähentää hapettumisreaktiota ja välttää luonnonkuitujen reunojen tummumista, mutta hinta on korkea.
3. Ulkoasun optimointi ja materiaalin käyttö
Käytä CAD-ohjelmistoa automaattiseen sisäkkäisasetteluun vähentääksesi jätemateriaalia kulmissa. Esimerkiksi pitsien reunoja leikattaessa "peili - symmetria" -asettelu voi säästää 15-20% materiaaleja. Elastisille kankaille tulee varata 0.1 - 0.3 mm lämpökutistuman kompensointimäärä.
4. Huolto ja turvallisuus
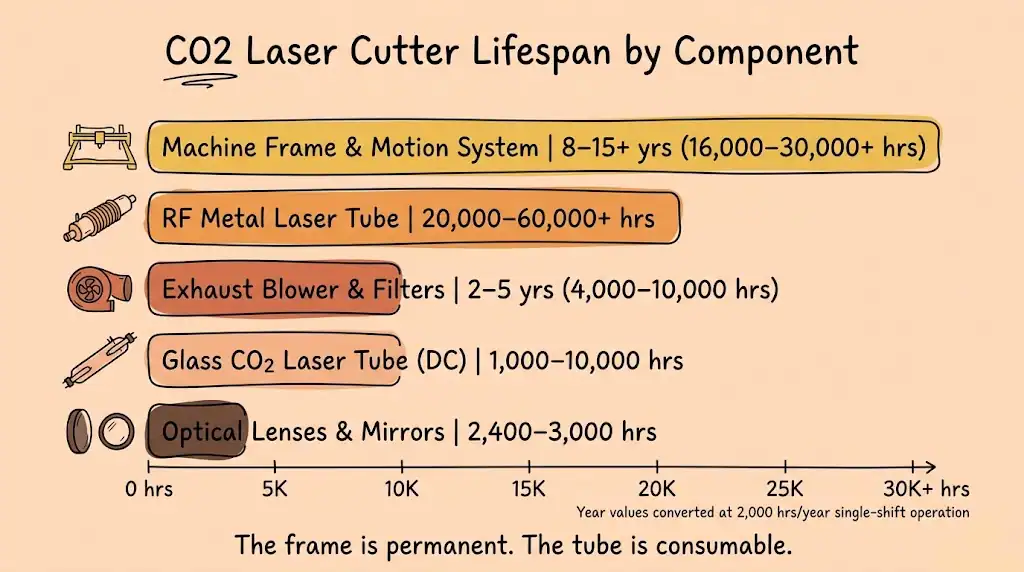
- Puhdista linssit ja peilit päivittäin estääksesi savun ja pölyn kiinnittymisen ja heikentääksesi laserin tehoa.
- Asenna savupoistojärjestelmä, jotta haitalliset kaasut (kuten kemiallisten kuitujen leikkaamisen yhteydessä syntyvät syanidit) eivät vahingoita käyttäjiä.
IV. Laserleikkauksen ainutlaatuiset edut ja rajoitukset
edut:
- Yksivaiheinen monimutkaisten kuvioiden muodostaminen: Se voi leikata onttoja kuvioita ja kaarevia reunoja, joita perinteiset veitsimuotit eivät pysty saavuttamaan.
- Kontaktiton ja nollasaaste: Muotteja ei tarvita, mikä vähentää työkalujen kulumista ja materiaalihukkaa.
- Reuna – tiivistysvaikutus: Laserin korkea lämpötila voi välittömästi sulattaa kemiallisten kuitukankaiden reunat, jolloin saavutetaan "automaattinen reunan sulkeminen" ja vältetään myöhemmän käsittelyn.
Rajoitukset:
- Luonnonkuitujen helppo karbonointi: Materiaalien, kuten puuvillan ja pellava, tehoa on valvottava tiukasti; muuten reunat muuttuvat keltaisiksi.
- Paksuuden rajoitus: Kerran leikatun kankaan paksuus on yleensä enintään 10 mm. Jos se on liian paksu, tarvitaan useita käsittelyjä.
V. Tulevaisuuden trendit: Älykkyys ja vihreä
- AI -pohjainen parametrisovitus: Reaaliaikainen leikkauslaadun valvonta kameroiden kautta ja automaattinen tehon ja nopeuden säätö tekoälyalgoritmeilla.
- Ympäristöpäivitys: Vähän energiaa kuluttavien lasereiden tutkimus ja kehitys sekä biohajoavien kankaiden erikoisleikkausmuotojen yhteensovittaminen.
- 3D laserleikkaus: 3D-skannausteknologian yhdistäminen kolmiulotteisten vaatekuvioiden leikkaamiseen suoraan ihmiskehon mallitietojen mukaan.
Yhteenveto
CO2-laserleikkauskoneet määrittelevät uudelleen vaatteen valmistuksen tarkkuuden ja tehokkuuden rajat. Kankaan ominaisuuksien ja parametrien optimoinnin välisen tasapainon hallitseminen voi paitsi parantaa tuotteiden laatua, myös edistää alan kehitystä kohti joustavuutta ja kestävyyttä. Tulevaisuudessa tekniikan toistumisen myötä tästä "valonterästä" voi tulla vakiotyökalu jokaisessa vaatetehtaissa.