Hyppää sisältöön
Tässä on yksi asia, johon törmään jatkuvasti tehtailla.
Kun kauppiaat ostavat laserleikkuria, ensimmäiset huomioitavat asiat ovat aina samat: laserin teho, leikkausnopeus ja sängyn koko.
Kuulostaa järkevältä. Nuo numerot ovat jokaisen erittelylomakkeen ensimmäisellä sivulla – helppoja vertailla, helppoja perustella pomolle.
Mutta jos työhösi kuuluu ääriviivaleikkausta – sublimoidun, digitaalisesti painetun tai silkkipainetun kankaan painetun reunan jäljittämistä – tässä on asia, joka saattaa muuttaa ajattelutapaasi laitteiden valinnassa.
Se asia, josta sinun pitäisi eniten välittää, ei ole lainkaan leikkausnopeus.
Muotoleikkauksen pullonkaula painetuissa kankaissa
Viime vuonna työskentelimme asiakkaan kanssa, joka toi markkinoille suurikokoisia kaupallisia kylttejä ja jolla on tehtaita eri puolilla Pohjois-Amerikkaa ja Eurooppaa. He olivat ajautumassa tuotantovaikeuksiin ja tarvitsivat uusia laitteita.
Luulisi heidän valitsevan suoraan markkinoiden nopeimman leikkurin.
He eivät.
Sen sijaan he tekivät jotain, mitä useimmat tehtaat eivät koskaan vaivaudu tekemään: he purkivat koko tulostus- ja leikkaustyönkulkunsa osiin asema asemalta ja kysyivät yhden kysymyksen – missä tarkalleen ottaen olemme jumissa?
Vastaus ei ollut leikkausnopeus. Se oli konenäköjärjestelmä.
Heidän tuotantopäällikkönsä sanoi asian suoraan: "Leikkurimme on tarpeeksi nopea. Se ei vain aina tiedä, mistä leikata."
Tässä on syy siihen, miksi näin tapahtuu. Siihen mennessä, kun kangas saavuttaa leikkurin, se on jo kokenut paljon – lämpöä, jännitystä, kuljettimen nopeutta. Jokainen painoprosessin vaihe venyttää, vääristää tai rypistää materiaalia. Varsinaisen kankaan kohdistusmerkit eivät enää ole siellä, missä suunnittelutiedostosi luulee niiden olevan.
Tässä kohtaa konenäköjärjestelmä astuu kuvaan. Sen on löydettävä merkintöjen todellinen sijainti reaaliajassa, laskettava siirtymä ja kerrottava leikkurille tarkalleen, minne sen on mentävä.
Jos se ei pysty tekemään sitä tarkasti, laserin teholla tai nopeudella ei ole väliä. Reunat ovat vääristyneet.
Tämä asiakas päätyi ottamaan käyttöön useita uusia koneita eri puolilla maailmaa sijaitsevissa tehtaissaan. Heidän ainoa ehdoton vaatimuksensa oli: konenäköjärjestelmän piti olla tarkka.
En osaa nimetä niitä – alan toimiala on pieni, eivätkä he mieluummin haluaisi olla tapaustutkimus. Mutta opetus jäi mieleeni. Suurin osa alasta kilpailee edelleen tehon ja nopeuden vertailussa. Kävelemällä tehtaan lattialla tuotantoa hidastava tekijä ei yleensä ole tylsä terä, vaan sumea silmä.
Perinteisten lasernäköjärjestelmien vertailu: alueskannaus vs. päähän kiinnitettävä CCD
Olemme rakentaneet ja myyneet molempia näistä kokoonpanoista, joten haluan olla rehellinen niiden suhteen. Kummallakin on todellisia vahvuuksia, ja jokainen sopii erilaiseen tuotantoon – ei ole olemassa universaalia "parasta". Mutta teknologialla on selkeä suunta, johon se on menossa, ja on syytä ymmärtää miksi.
1. Alueskannauskamerat (laajanäkö): Hyvät ja huonot puolet
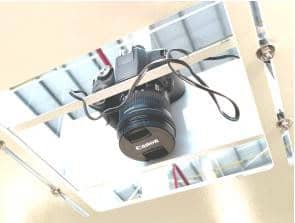
Idea on yksinkertainen: ota yksi iso valokuva työalueesta ja etsi sitten siitä rekisteröintimerkit.
Etuna on nopeus. Yksi isku, tehty. Työtehtävissä, joissa äärimmäinen tarkkuus ei ole kriittistä – suurikokoisissa karkeissa leikkauksissa, jo valmiiksi suurissa kuvioissa – alueskannauskamerat toimivat hyvin ja ovat erittäin kustannustehokkaita.
Rajoituksena on optinen vääristymä. Laajakulmaobjektiivit tuottavat luonnostaan tynnyrimäistä vääristymää: terävää keskellä, epätarkempaa reunoilla. Ohjelmisto voi kompensoida sitä jossain määrin, mutta se ei voi täysin voittaa fysiikkaa. Tarkoissa tulostus- ja leikkaustöissä, erityisesti pienten tai yksityiskohtaisten kuvioiden kanssa, alueskannauskamerat alkavat kamppailla reunoilla.
2. Päähän kiinnitettävät kamerat (Small Vision): Nopeuden ja tarkkuuden väliset kompromissit
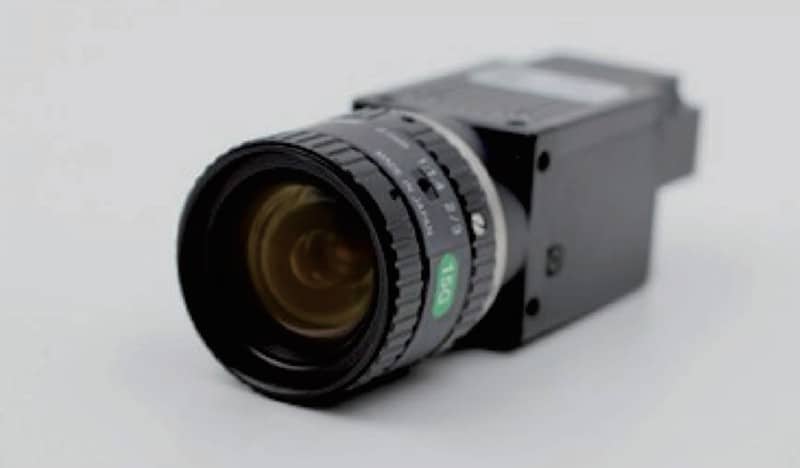
Nämä kiinnitetään suoraan leikkuupäähän ja skannaavat kankaan rivi riviltä kuin tasoskanneri.
Tarkkuus on vankkaa – kamera on lähellä materiaalia ja tallentaa hienot yksityiskohdat selkeästi. Pienille ja keskisuurille työalueille tarkkuus on enemmän kuin riittävä.
Kompromissi on nopeus. Pää ryömii koko sängyn poikki rivi riviltä; täyden kaksimetrisen sängyn hiominen voi kestää useita minuutteja. Sitten ohjelmiston on yhdistettävä tuhansia yksittäisiä valokuvia, ja jokainen hiominen lisää pienen kumulatiivisen virheen.
Pienkonenäkö sopii erinomaisesti monimutkaisiin kuvioihin pienemmissä formaateissa – lyhyiden sarjojen kirjontapaikoille, putiikkitilauksille ja yksityiskohtaisille applikaatioille. Mutta kun jatkuvaa tuotantoa on paljon, skannausnopeudesta tulee pullonkaula.
CIS-linjaskannauksen vaihtoehto: nopeuden ja vääristymättömän tarkkuuden yhdistelmä
Nämä kaksi lähestymistapaa ovat klassinen kompromissi. Toinen on nopea, mutta menettää tarkkuuttaan reunoilla. Toinen on tarkka, mutta hidas.
Monissa kaupoissa kumpi tahansa toimii hyvin – et aina tarvitse kalleinta asennusta.
Mutta jos työsi vaatii sekä suurta tarkkuutta että suurta läpimenoaikaa – tiheää ääriviivaleikkausta sublimoidulle kankaalle, laajakuvatuotantoa jatkuvassa tuotannossa – kohtaat lopulta rajan. Nopeus vai tarkkuus. Molempien saaminen samanaikaisesti on aina ollut avainasemassa.
Tässä kohtaa CIS astuu kuvaan.
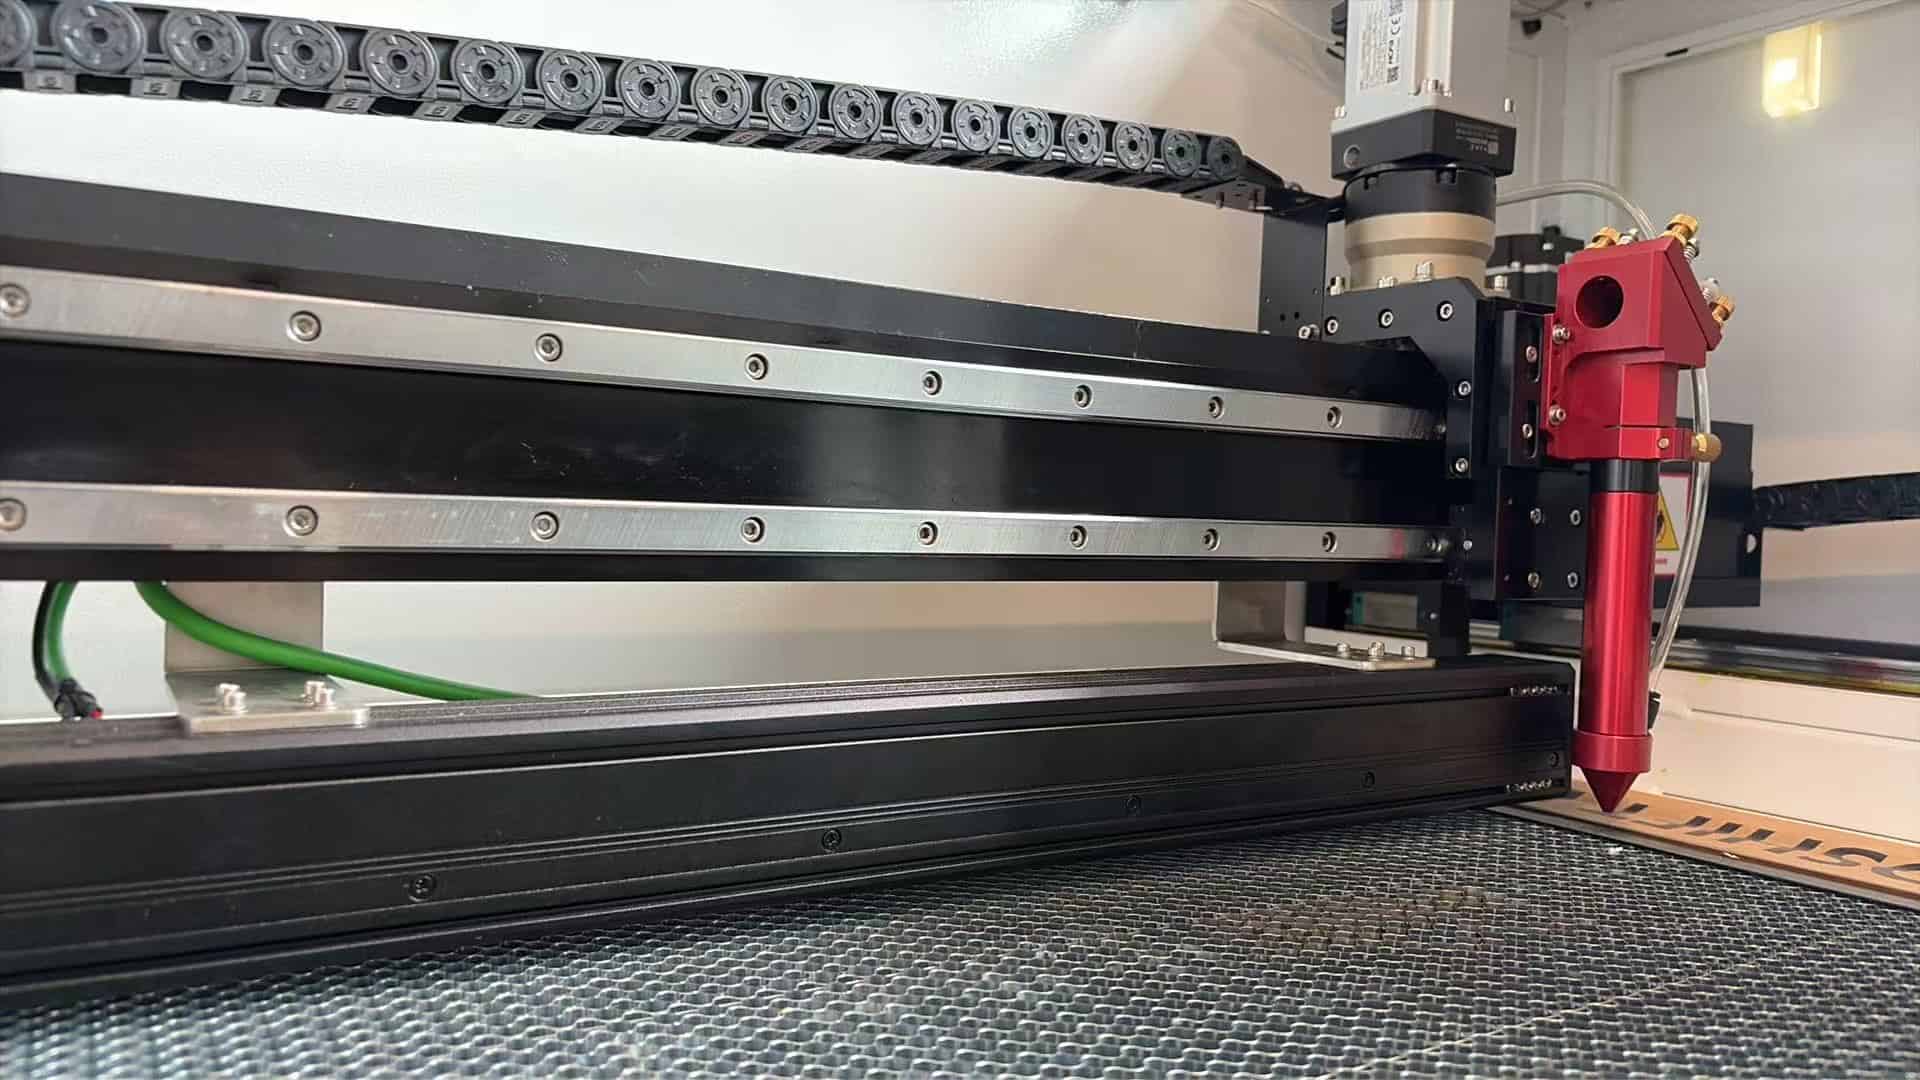
CIS on lyhenne sanoista Contact Image Sensor – viivaskanneritekniikka, jota on käytetty asiakirjaskannereissa ja teollisissa tarkastuksissa vuosia. Olimme ensimmäisten joukossa, jotka toivat sen tekstiililaserleikkureihin.
Sen toimintatapa on perustavanlaatuisesti erilainen kuin tavallisessa kamerassa.
Tavallinen kamera käyttää linssiä pienentääkseen suuren näkymän pienelle kennolle. Juuri tämä kutistuminen aiheuttaa vääristymiä – samalla tavalla kuin suurennuslasi vääristää tekstiä sanomalehden reunassa. Se on optiikan, ei ohjelmiston, rajoitus.
CIS ohittaa objektiivin kokonaan.
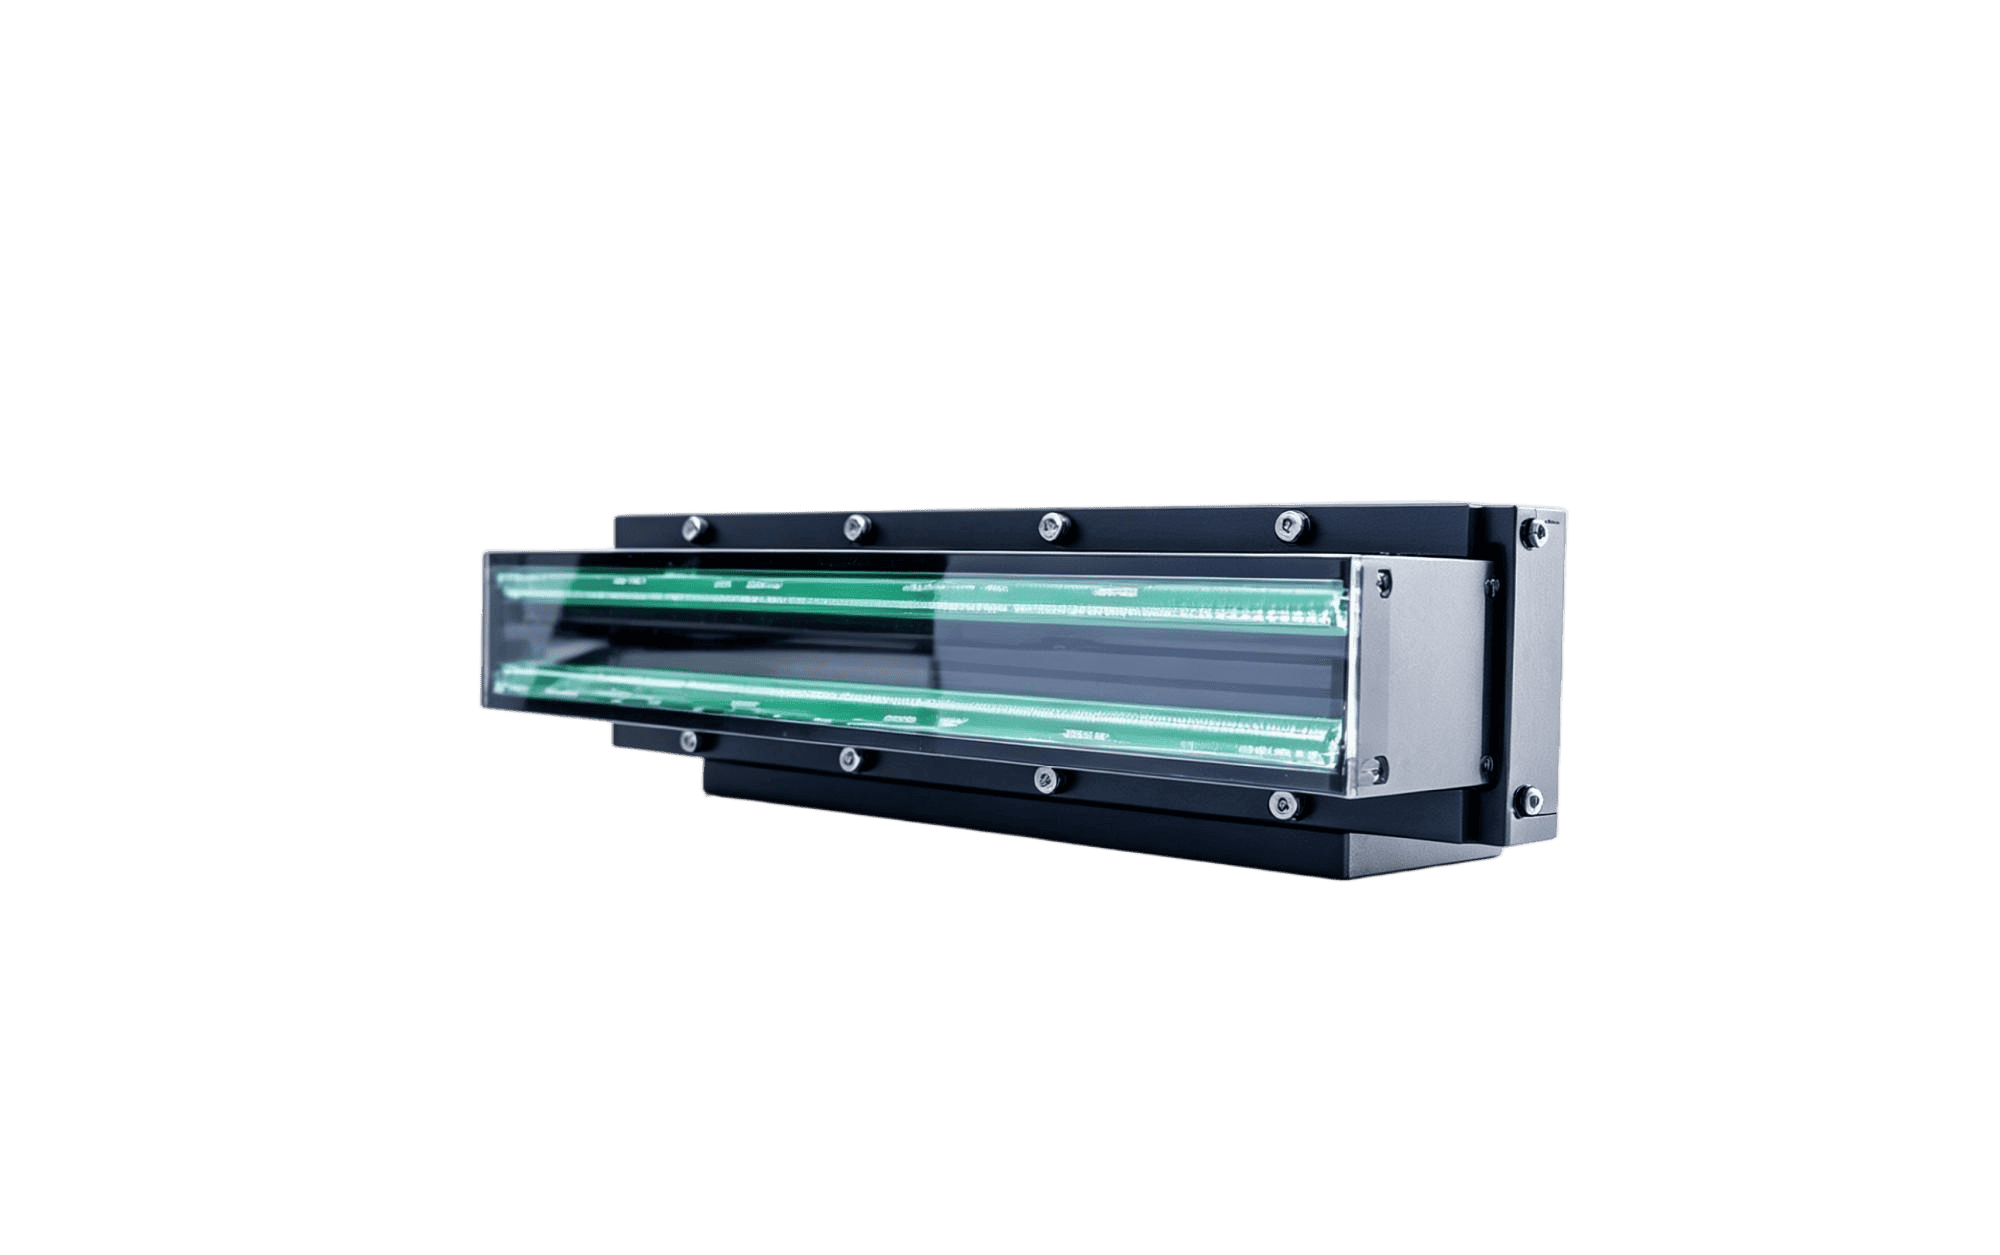
Se suorittaa 1:1-kontaktiskannauksen – jokainen pikseli kohdistuu suoraan yhteen fyysiseen pisteeseen kankaalla. Skannaa kaksi metriä leveä sänky, ja anturiryhmä on todella kaksi metriä pitkä.
Ei kutistumista. Ei vääristymiä. Ei reunojen heikkenemistä.
Tarkkuus kankaan reunassa vastaa täsmälleen keskikohtaa.
Muutamia numeroita:
- Tunnistustarkkuus: 0.021 mm. Ihmisen hiuksen halkaisija on noin 0.06–0.08 mm – tämä on noin kolme kertaa ohuempi.
- Suurin skannausleveys: 2 metriä yhdellä pyyhkäisyllä. Ei pysähdyksiä ja liikettä, ei nidontaa – noin 10 kertaa suurempi läpimenoaika kuin päähän kiinnitetyillä pienikokoisilla koneilla.
- Sisäänrakennettu RGB-valaistus, jonka ohjelmisto voi sekoittaa mihin tahansa väriin eri materiaaleihin sopivaksi – ulkoista valaistuslaitteistoa ei tarvita.
- Toimii Halcon-pohjaisilla algoritmeilla, jotka ovat konenäön alan vertailukohta. Se tunnistaa automaattisesti rekisteröintimerkit ja monimutkaiset muodot ja laskee sitten optimaalisen leikkausreitin – jopa pahasti venytetylle tai vääntyneelle kankaalle.
Kun näin tarkkuusluvut ensimmäistä kertaa, minun piti tarkistaa ne kahteen kertaan.
Tuotantotapaustutkimukset: Tarkat urheiluvaatteet vs. suurkokobannerit
Onko tällä todella merkitystä jokapäiväisessä elämässä? Kaksi konkreettista esimerkkiä.
Sublimaatiopainatus.
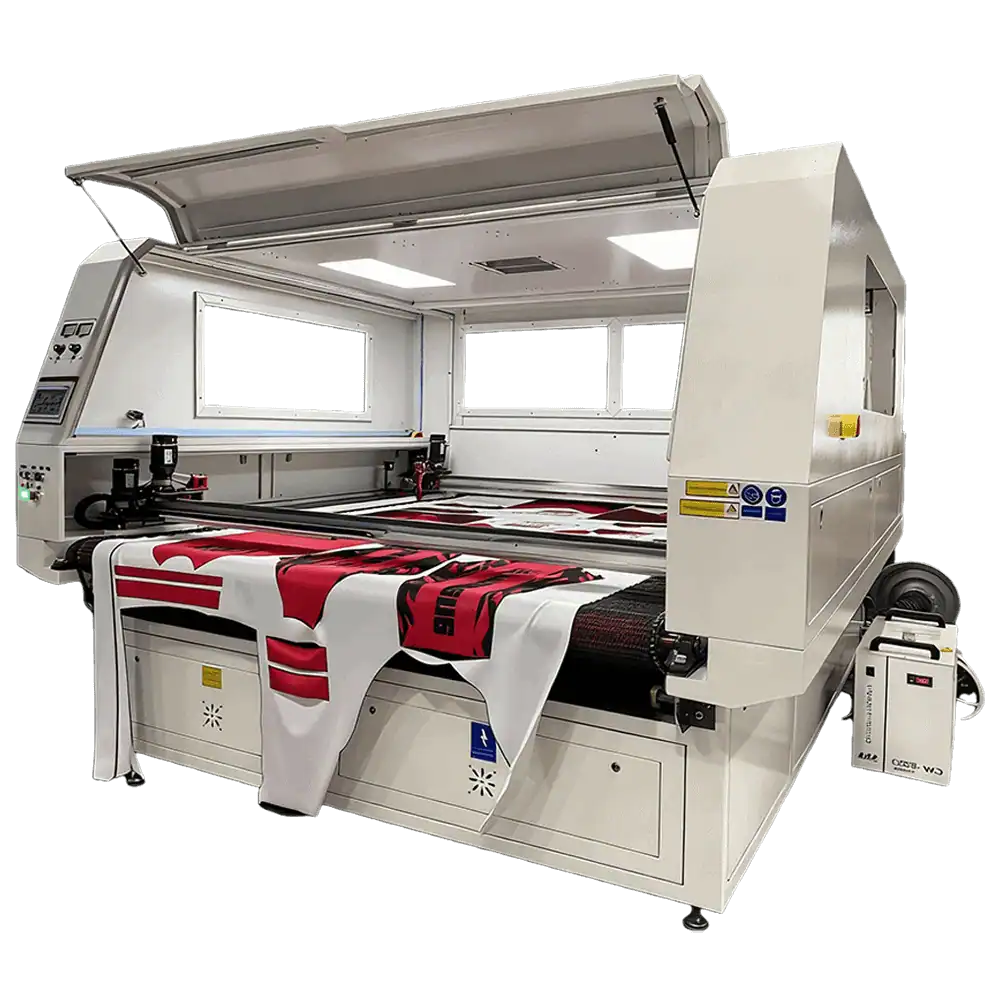
Todennäköisesti tunnet tämän prosessin hyvin. Kangas käy läpi korkean lämpötilan ja paineen kalanterivaiheen, jossa kiinteä väriaine muuttuu suoraan kaasuksi, tunkeutuu kuituun, jäähtyy ja lukitsee värin. Vasta sen jälkeen kangas päätyy leikkuriin.
Kalanteroinnin lämpö ja jännitys vääristävät kangasta epätasaisesti – jotkut alueet venyvät enemmän kuin toiset.
Perinteisellä konenäköjärjestelmällä leikatun reunan ja painatuksen väliin jää usein näkyvä kohdistusvirhe. Pitkällä aikavälillä tarkasti katsottuna näet leikkauksen vähitellen etääntyvän kuviosta kankaan muodonmuutoksen kasvaessa etäisyyden myötä. Läheltä havaittavissa. Asiakas lähettää tuotteen takaisin.
CIS lukee todellisen muodonmuutoksen heti skannauksen yhteydessä ja säätää leikkausreittiä lennossa. Vaikka kangas olisi venynyt 5 %, reuna seuraa tulostusjälkeä tarkasti – ja laser tiivistää reunan samalla leikkauksella, joten rispaantumista eikä toista viimeistelyvaihetta tapahdu.
Kirjontapaikat ja applikaatiot.
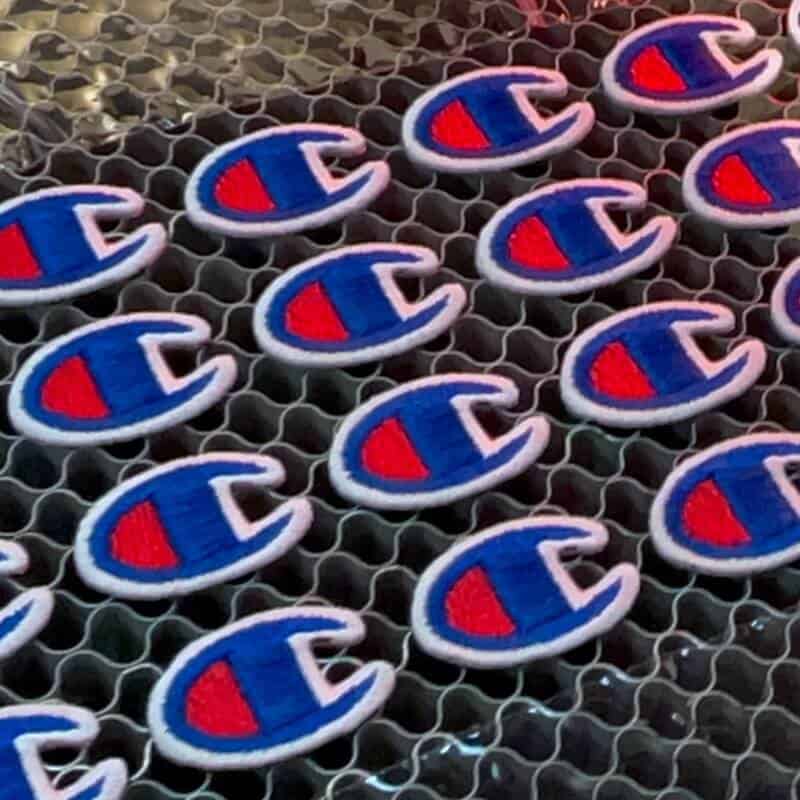
Erilainen haaste tässä. Kuviot ovat yleensä monimutkaisia ja epäsäännöllisiä, ja yhdessä arkissa voi olla kymmeniä tai satoja yksittäisiä osia.
Päähän kiinnitetyllä pienkoneella jokainen alue tunnistetaan ja leikataan yksi kerrallaan – hitaasti. Alueskannauskameralla reunojen tarkkuus ei ole tasaista, ja jotkin palat tulostuvat vinossa.
CIS skannaa koko arkin yhdellä kertaa, tunnistaa kaiken kerralla ja leikkaa sitten erissä. Jokainen kappale saa saman tarkkuuden, olipa se sitten aivan keskellä tai aivan reunalla.
Analogia, johon palaan yhä uudelleen
1880-luvulla sähkö alkoi levitä amerikkalaisiin tehtaisiin. Tehtaiden omistajat käyttivät paljon rahaa höyrykoneiden purkamiseen sähkömoottoreiden tieltä. Asennuksen jälkeen tuottavuus tuskin parani.
Miksi?
Koska he olivat vaihtaneet vain virtalähteen. Asettelu, työnkulku, linja-akselit, koneiden sijoittelu – kaikki pysyi täsmälleen samana, edelleen järjestettynä vanhan höyrykoneen paikalle. Sähkömoottorin todellinen etu ei koskaan päässyt esiin.
Tehtaat, jotka todellisuudessa hyötyivät, olivat niitä, jotka ymmärsivät, mitä sähkö todella tarjosi: hajautettua energiaa . Ne järjestivät koneet tuotantovirran ympärille keskitetyn virtalähteen sijaan. Tuotanto moninkertaistui.
Laserleikkausalalla on meneillään samanlainen aika.
Kaikki jahtaavat enemmän tehoa, enemmän nopeutta – samalla tavalla kuin tehtaat kilpailivat aikoinaan siitä, kenen höyrykoneessa oli enemmän hevosvoimia. Mutta todellinen tehokkuuden parannus ei luultavasti tule nopeammasta lavasta. Se tulee terävämmästä silmästä.
Konenäköjärjestelmä on tekstiililaserleikkauksen "hajautettu teho".
Se ei ole esitteen ensimmäisen sivun otsikko. Mutta se ratkaisee tuottoprosenttisi. Se ratkaisee, saatko korkeatasoisia asiakkaita. Se ratkaisee, onko yrityksesi "toimiva" vai "kilpailukykyinen".
Huomautus läpinäkyvyydestä
Tässä vaiheessa jotkut teistä luultavasti ajattelevat: tämä on vain ehdotus RedShiftin CIS:lle.
Kohtuullista. CIS on tuote, jota myymme aktiivisesti. Mutta optinen fysiikka, tuotantoskenaariot, lähestymistapojen väliset kompromissit – mikään niistä ei ole meidän keksimää. Ne ovat asioita, joita olemme validoineet toistuvasti, vuosi toisensa jälkeen, työskennellessämme suoraan asiakkaiden kanssa. Älä usko minua – kysy keneltä tahansa teollisuuskonenäköinsinööriltä. Saat saman vastauksen.
Syy miksi kirjoitan tätä on yksinkertainen.
Olemme työskennelleet liian monen tehtaan kanssa, joissa laitteiden valinnassa 80 % ajasta käytetään laserin tehon ja leikkausnopeuden vertailuun, 20 % sängyn koon ja hinnan vertailuun ja suunnilleen nolla konenäköjärjestelmän valintaan.
Sitten kone ilmestyy paikalle, leikkauslaatu ei ole kestänyt ja syyksi joutuu laser.
Se ei ole kertaluonteinen tapaus. Se on koko toimialaa koskeva sokea piste.
Eli tässä on kysymykseni: jos työhösi kuuluu jälkileikkausta, käytä reaaliaikaisesti konenäköjärjestelmän arviointiin harkitsemassasi koneessa. Sinun ei tarvitse valita meidän konettamme. Tiedä vain, mitä olet ostamassa ja miksi.
Jos läksyjen tehtyäsi päädyt siihen, että CIS sopii sinulle, keskustelemme mielellämme.
Ja jos löydät jotain parempaa, kerro minulle. Olen todella utelias.
Olemme tässä tehdäksemme alasta hieman paremman. Siinä se oikeastaan on.