Spring til indhold
Du har et delikat projekt, som at lave indviklede bryllupsinvitationer eller luksuriøs emballage, men din laserskærer bliver ved med at brænde papiret af. Du står tilbage med grimme, brune kanter, spildt materiale og en voksende frygt for, at din maskine simpelthen ikke er den rigtige til opgaven. Frustrationen stiger, da hvert mislykket snit koster dig tid og penge og sætter hele dit projekt i fare.
Nøglen til at skære papir uden at brænde er at fordampe materialet så hurtigt, at de omgivende fibre ikke har tid til at overophede og forkulle. Dette opnås ved at bruge en kombination af meget lav effekt, ekstremt høj hastighed og en perfekt fokuseret laserstråle. I stedet for at brænde igennem papiret sublimerer du det øjeblikkeligt og omdanner det faste materiale direkte til gas for en ren og sprød kant.
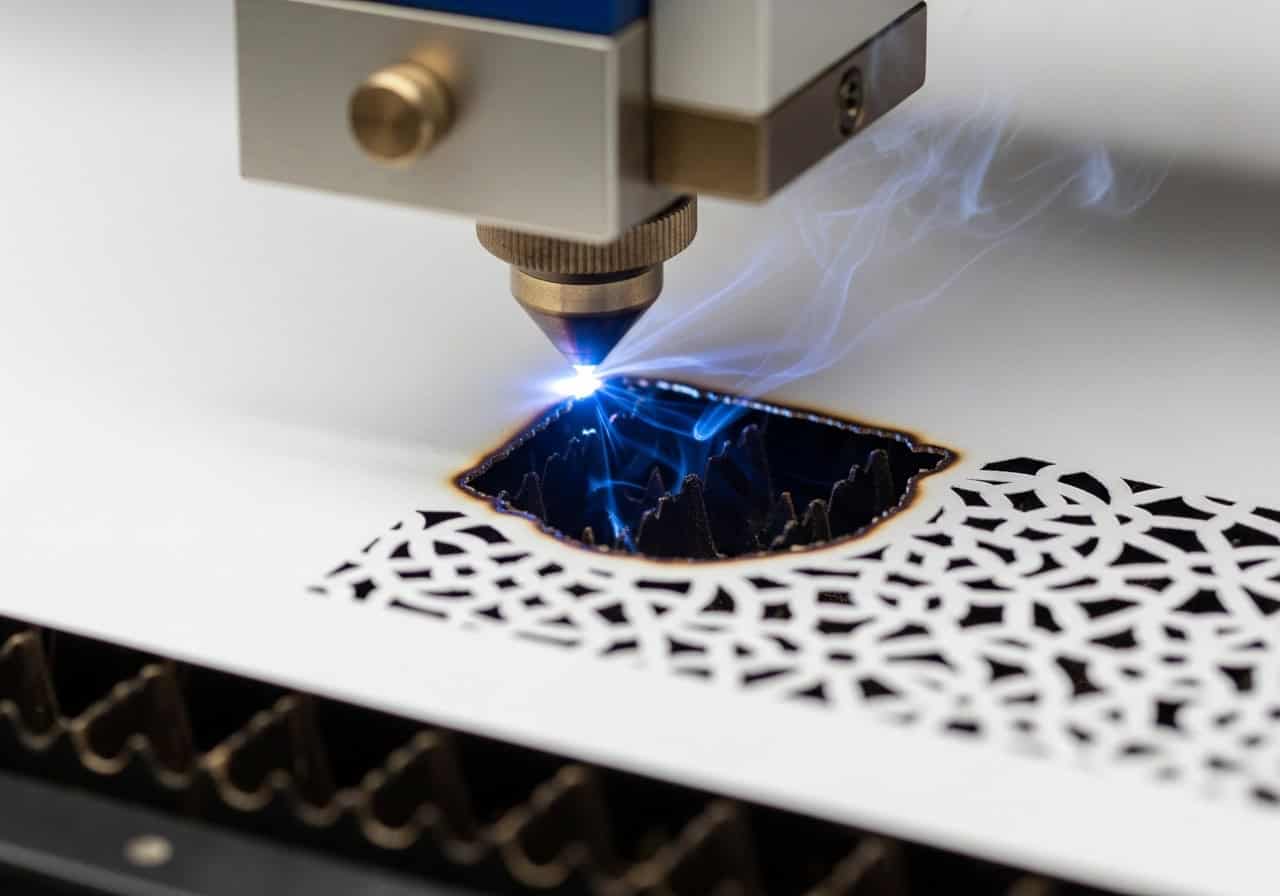
Jeg husker, at jeg arbejdede med en klient, der lavede eksklusive pop-up-kort. De kæmpede med skrøbelige foldelinjer, der revnede. De gav deres papir skylden, men jeg havde mistanke om noget andet. Vi kiggede på deres snit under et mikroskop og så mikroskopiske forkulninger dybt inde i papirfibrene, selv på snit, der så rene ud med det blotte øje. Problemet var ikke kun den synlige brune kant; det var den usynlige varmeskade, der blev efterladt. Denne oplevelse lærte mig, at et virkelig rent snit handler om mere end blot udseende; det handler om at bevare materialets strukturelle integritet.
Hvilke indstillinger forhindrer papirkanter i at blive brune?
Du står foran din laser, klar til at skære, men du tøver med betjeningselementerne. Du ved, at den forkerte kombination af kraft og hastighed vil forvandle dit smukke karton til et brændt rod. Du kører test efter test, justerer indstillingerne, men du gætter bare, spilder dyrt papir og føler, at du flyver i blinde.
For at forhindre brune kanter skal du bruge den lavest mulige effektindstilling kombineret med den højeste hastighed, din maskine præcist kan håndtere. Målet er at minimere mængden af termisk energi, der overføres til papiret. En hurtigt bevægende stråle med lav effekt fordamper materialet i sin bane uden at blive hængende længe nok til at brænde de omgivende fibre, hvilket resulterer i en ren, farvefri kant.
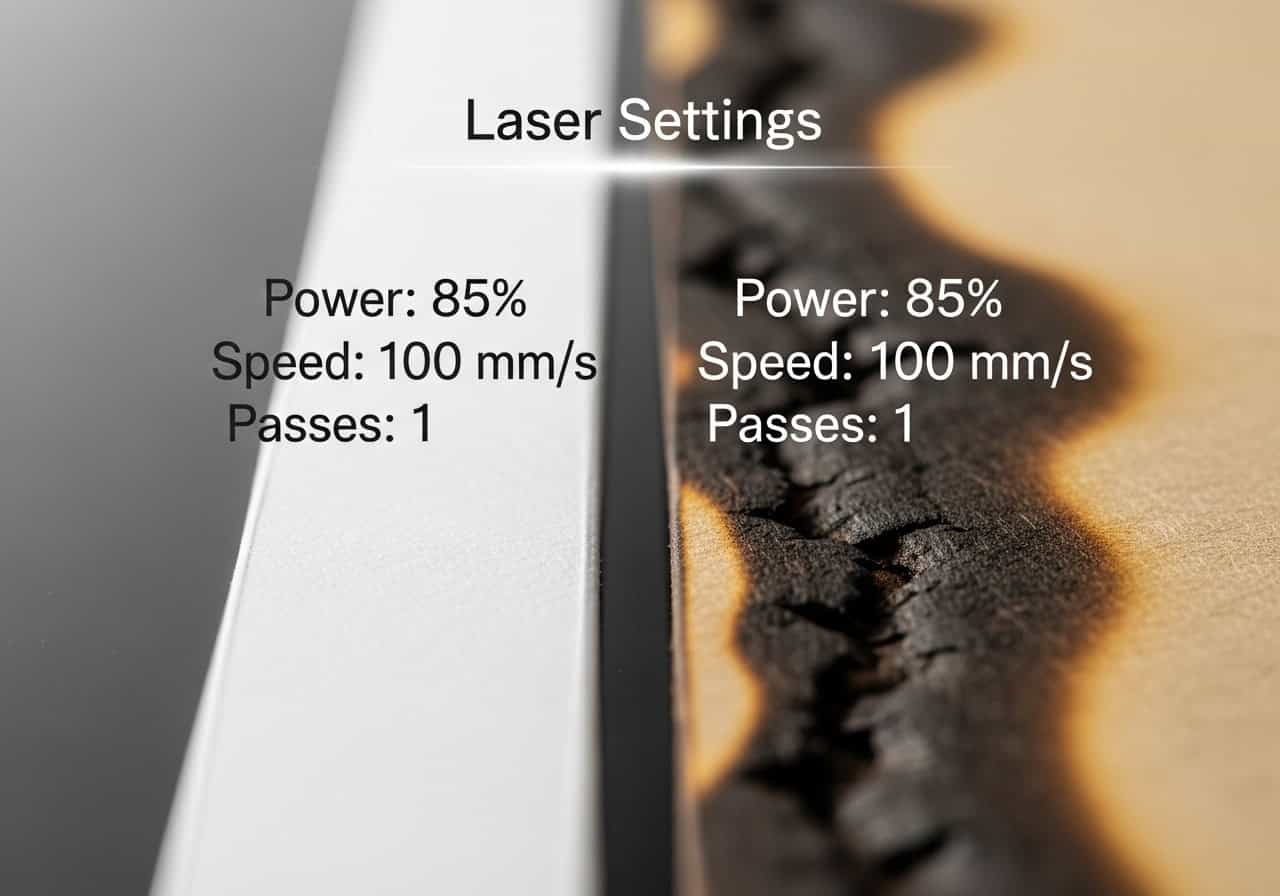
Det er nemt blot at sige "lavt strømforbrug, høj hastighed", men virkeligheden er mere nuanceret. Det er en delikat balancegang, der ændrer sig med hver papirtype.
1. Start med hastighed
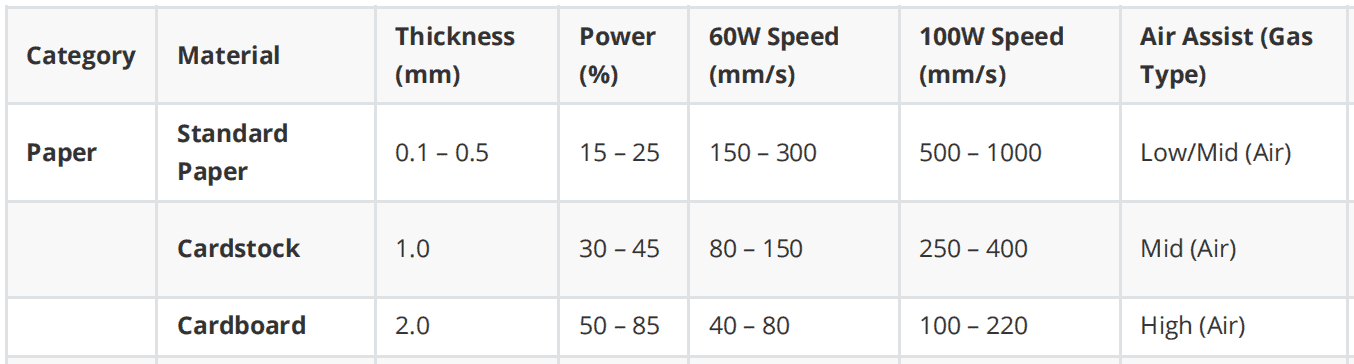
For tynde materialer som papir bør din hastighed næsten altid være maksimal. På de fleste CO₂-lasere kan dette være mellem 200 mm/s og 500 mm/s. Et hurtigere laserhoved giver varmen kortere tid til at sprede sig. For langsom kørsel er den hyppigste årsag til forbrændinger.
2. Kraftprøven
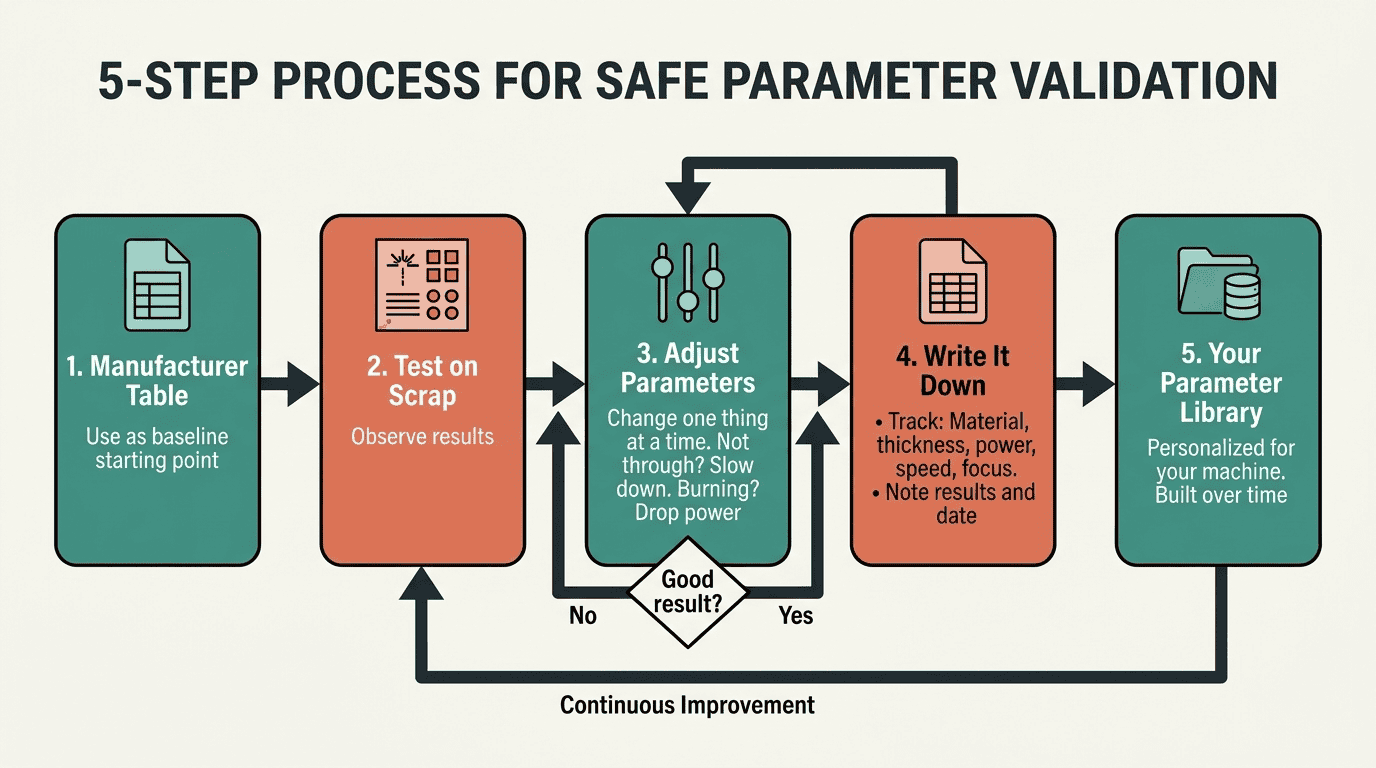
Når din hastighed er indstillet til høj, skal du finde din effektindstilling . Start ved det absolut laveste niveau (f.eks. 10%) og kør et lille testsnit. Gik det igennem? Hvis ikke, så øg effekten med kun 1-2% og test igen. Gentag dette, indtil laseren lige akkurat skærer igennem materialet. Dette er dit optimale punkt . Målet er at bruge nul overskydende energi.
3. Frekvens (Hz) betyder noget
For mere avancerede RF-lasere kan du også styre frekvensen (Hz), eller hvor mange gange laseren pulserer i sekundet. For papir fungerer en højere frekvens (i området 5,000-25,000 Hz) som et finere og skarpere blad, der giver et glattere snit. Billigere glasrørslasere tilbyder ikke dette niveau af kontrol.
Hvordan forbedrer Air Assist rene snit på tyndt papir?
Du har justeret dine indstillinger, men mens laseren skærer, ser du små opblussende udslæt og lugter brændt. Når arbejdet er færdigt, finder du en klæbrig, harpiksagtig rest langs skærelinjen og en let misfarvet kant. Dine indstillinger er korrekte, så hvad går der stadig galt? Du er frustreret over, at du ikke kan opnå det perfekt rene resultat.
En kraftig strøm af trykluft, kendt som luftassistance, er afgørende for rene papirsnit. Den udfører to kritiske opgaver på én gang: den blæser fordampede papirpartikler og brændbare gasser væk, før de kan antændes (hvilket forhindrer opflamninger), og den køler øjeblikkeligt den skærede kant. Denne kølende virkning er afgørende for at forhindre varme i at trænge ind i de omgivende papirfibre og få dem til at blive brune.
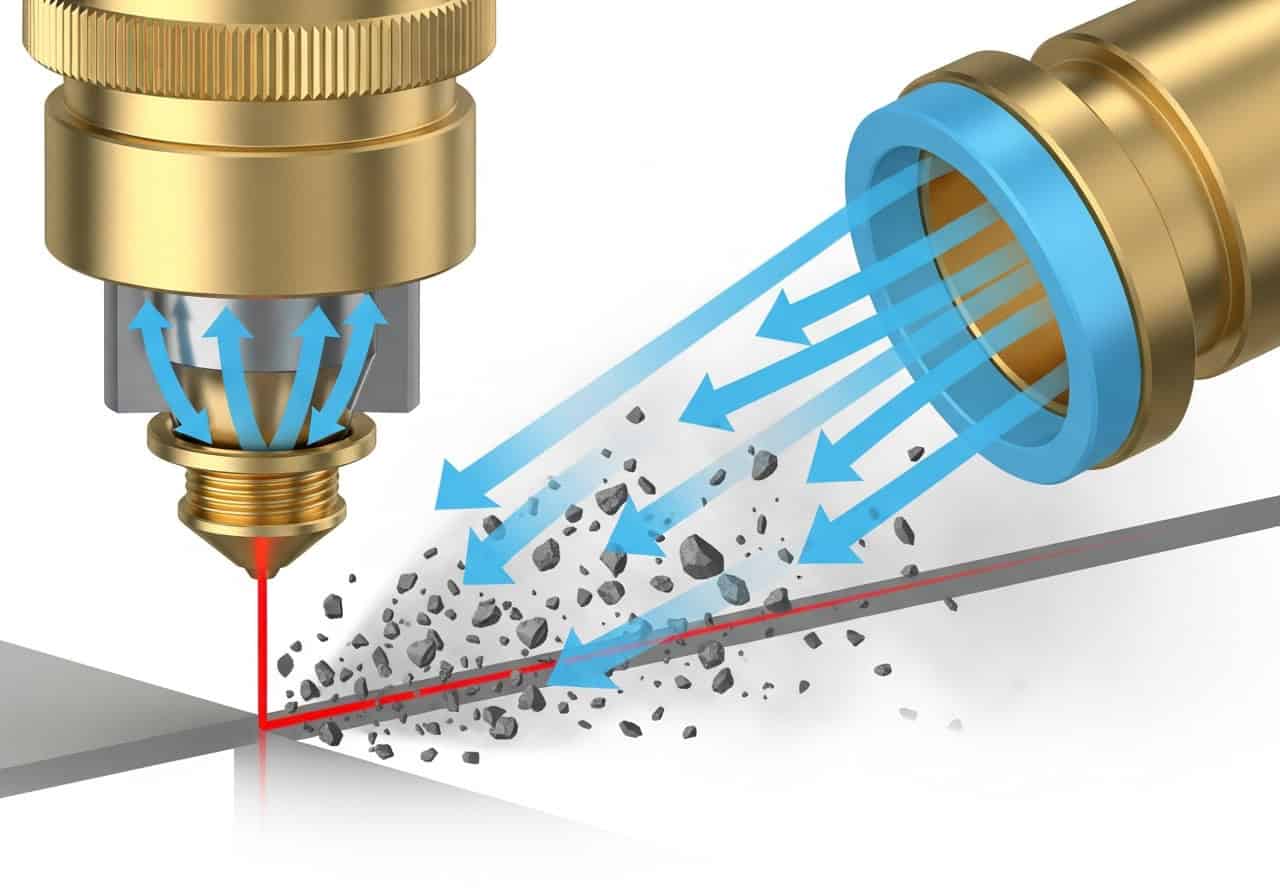
Luftassistance er ikke bare en blæser; det er et højtryksværktøj med fokus. Optimering er afgørende for fint arbejde.
1. Tryk og flow
Til papir ønsker du ikke en orkan af luft, som kan rive eller flytte det sarte materiale. Du har brug for et moderat, ensartet tryk (omkring 15-20 PSI). Målet er at skabe en ren, lokaliseret stråle , der effektivt renser snittet (skærelinjen) uden at forstyrre resten af arket.
2. Fjernelse af snavs vs. afkøling
Luftstrømmens primære opgave er at fjerne fordampede partikler . Hvis disse partikler bliver hængende, vil laserstrålen ramme dem igen, overophede dem og forårsage røg og rester, der pletter papiret. Den sekundære køleeffekt er en bonus, der yderligere hjælper med at forhindre bruning.
3. Dysevalg
Dysen i enden af dit laserhoved fokuserer luftstrømmen. En mindre, konisk dyse skaber en kraftigere, præcis luftstråle. Dette er ideelt til papir, fordi det koncentrerer rensnings- og køleeffekterne direkte på skærepunktet, hvilket giver maksimal effektivitet uden at blæse dit lette materiale ud over hele laserstrålen.
Kan forskellige papirtyper håndtere CO₂-lasere forskelligt?
Du perfektionerede dine indstillinger på et almindeligt stykke karton og opnåede smukke, rene udskæringer. Men når du skifter til blankt, bestrøget papir eller et fiberholdigt, håndlavet papir til et nyt projekt, ændrer alt sig. De samme indstillinger giver nu brændende, smeltende eller ufuldstændige udskæringer, hvilket tvinger dig til at starte din frustrerende trial-and-error-proces forfra.
Ja, alt papir reagerer forskelligt på en CO₂-laser på grund af dets unikke densitet, fiberindhold og kemiske belægninger. Et tæt karton af høj kvalitet absorberer varme jævnt og skærer rent. Løst, fiberholdigt papir er mere tilbøjeligt til at forkulle, mens et blankt eller plastbelagt papir kan smelte og efterlade en hård, perleagtig kant. Hver type kræver sit eget unikke "sweet spot" af effekt- og hastighedsindstillinger.

At forstå materialet er halvdelen af arbejdet. Du skærer ikke bare "papir"; du skærer en specifik komposit af fibre, bindemidler og belægninger.
1. Fiberindhold og -densitet
Papir med tætpakkede, ensartede fibre (som karton af høj kvalitet ) skæres bedst. De fordamper rent. Papir med løse, luftige fibre (som billigt byggepapir eller nogle genbrugspapirer) har flere iltlommer og er mere tilbøjelige til at ulme og forkulle.
2. Bindemidler og belægninger
Mange papirtyper indeholder bindemidler , lim eller ler for at give dem en glat, blank overflade. Disse tilsætningsstoffer reagerer anderledes på varme end cellulosefibre. Blanke belægninger kan smelte til en hård, plastiklignende perle langs skærekanten, mens visse bindemidler kan forårsage misfarvning.
3. Den usynlige fjende: Fugtindhold
Papir er hygroskopisk , hvilket betyder, at det absorberer fugt fra luften. Et ark papir i et fugtigt værksted vil indeholde mere vand end et ark i et tørt miljø. Denne fugt skal koges væk af laseren, før den kan skære fibrene, hvilket kræver mere energi og øger risikoen for varmeskader.
| Papirtype | Almindelig reaktion | Pro Tip |
|---|---|---|
| Mat karton | Skærer rent | Det ideelle materiale. Nem at indstille. |
| Blankt/bestrøget papir | Smeltede, hårde kanter | Brug malertape til at beskytte overfladen og reducere smeltning. |
| Fiberholdigt/Håndlavet | Forkulning, opblussen | Maksimer lufthjælpen og hastigheden for at blæse gløderne ud. |
| Bølgepap | Høj risiko for brand | Kræver høj luftassistance og konstant opsyn. |
Hvorfor er laserbrændvidde vigtig for sarte materialer?
Du har mestret dine indstillinger for effekt og hastighed, men dine snit er stadig ikke så skarpe, som de kunne være. Du bemærker, at meget fine detaljer bliver slørede, og skærelinjen (savsnittet) er bredere, end du ønsker. Du får rene snit, men du mister den ultrafine præcision, som dit avancerede projekt kræver.
Brændvidden bestemmer størrelsen og intensiteten af laserens brændpunkt, hvilket er afgørende for sarte materialer. En linse med kortere brændvidde (f.eks. 1.5 cm) skaber en mindre og mere intens punktstørrelse. Dette giver dig mulighed for at skære med en tyndere linje (et mindre snit) og en lavere effektindstilling, hvilket giver mindre samlet varme til papiret og bevarer fine detaljer.
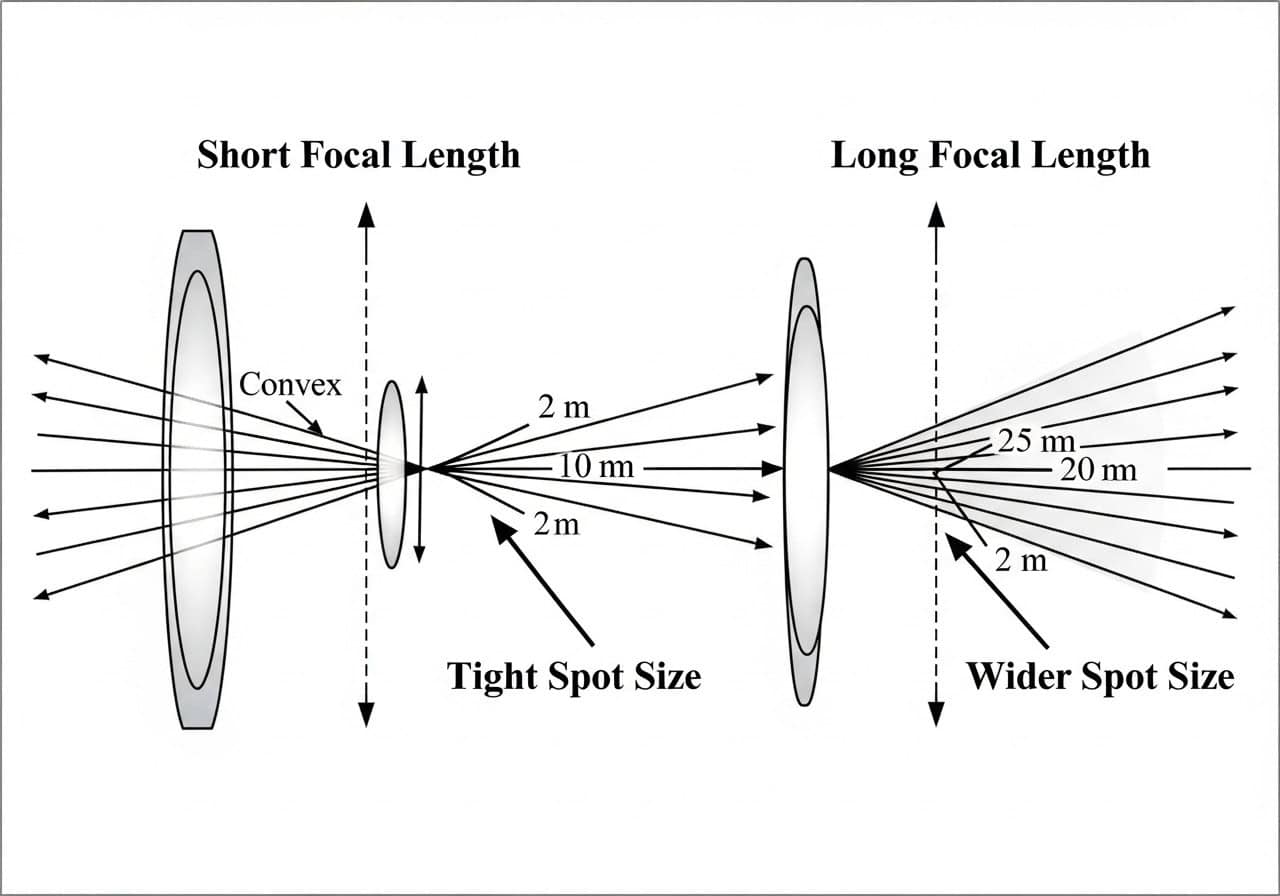
Det er her, vi adskiller en god operatør fra en fremragende en. Den virkelige fjende er ikke brune kanter; det er den usynlige skade fra latent varme.
1. Den varmepåvirkede zone (HAZ)
Selv et visuelt perfekt snit efterlader en " varmepåvirket zone " eller HAZ. Dette er et mikroskopisk område, hvor papirfibrene, selvom de ikke var brændte, blev opvarmet nok til at blive sprøde. Dette er den virkelige udfordring i fremstillingen. For luksusemballage eller pop-up-kort fører denne sprødhed til revner langs foldelinjerne, hvilket forårsager produktfejl dage eller uger efter, at snittet er foretaget.
2. Illusionen om "Low and Slow" vs. "Fast and Furious"
Mange operatører tror, at det eneste svar er at sænke effekten. Men den virkelige hemmelighed er at levere energien på en meget smartere måde. Du skal ramme materialet med et intenst energiudbrud , der fordamper det øjeblikkeligt, før varmen har tid til at trænge ind i det omgivende materiale og skabe en stor HAZ . Det er et termodynamisk kapløb.
3. RF-exciterede vs. glasrørslasere
Det er her, hvor typen af laserkilde bliver kritisk. Billigere CO₂-lasere af glasrør 1 har en langsommere "puls"-respons. De er gode til at levere en stabil strøm af energi. Imidlertid kan mere avancerede RF-exciterede metalrørslasere pulseres tusindvis af gange i sekundet med ekstremt hurtige stignings- og faldtider. De kan levere de korte, skarpe udbrud med høj peak-effekt, der er nødvendige for at vinde kapløbet mod varmeoverførsel. Sådan minimerer du HAZ 2 og skaber snit, der ikke kun er rene, men også stærke og fleksible.
Konklusion
At skære papir på en CO₂-laser uden at brænde er en proces med at mestre varmekontrol. Mens grundlæggende indstillinger som lav effekt og høj hastighed er udgangspunktet, kommer ægte produktionsekspertise fra en dybere forståelse. Ved at optimere luftassistancen, respektere de unikke egenskaber ved hver papirtype og bruge den korrekte brændvidde får du mere kontrol. I sidste ende er målet ikke kun at undgå brune kanter, men at minimere den usynlige varmepåvirkede zone ved at levere energi hurtigt og effektivt, en opgave hvor RF-exciterede lasere udmærker sig og sikrer, at dine slutprodukter er både smukke og holdbare.
Ofte stillede spørgsmål
Q1: Hvad er en god "tommelfingerregel" for at finde de rigtige laserindstillinger til en ny type papir?
A: Brug "testgitter"-metoden. Opret et gitter af små firkanter i din lasersoftware. Tildel et forskelligt effektniveau til hver række (f.eks. 10 %, 12 %, 14 %) og en forskellig hastighed til hver kolonne (f.eks. 200 mm/s, 250 mm/s, 300 mm/s). Kør dette gitter på et stykke af det nye papir. Det firkant, der skærer helt igennem med mindst mulig bruning, afslører dit ideelle udgangspunkt.
Q2: Jeg har sænket effekten og øget hastigheden, men jeg ser stadig en smule bruning. Hvad er det næste skridt?
A: Tjek din luftassistance og fokus. En svag eller ufokuseret luftstrøm kan ikke fjerne snavs og afkøle kanten effektivt. Udfør også en rampetest for at sikre, at din laser er perfekt fokuseret. En ufokuseret stråle er bredere og "tilbereder" papiret i stedet for at fordampe det, hvilket forårsager bruning selv ved høje hastigheder.
Q3: Min luftassistance er slået til, men den blæser mit lette papir rundt. Hvordan løser jeg dette?
A: Du har sandsynligvis for meget tryk, eller dit papir sidder ikke fast. Prøv først at reducere lufttrykket (PSI) til et niveau, der fjerner snavs uden at fungere som en løvblæser. Brug derefter en honeycomb-leje med honeycomb-stifter eller små, kraftige magneter (placeret forsigtigt væk fra laserbanen) til at holde papiret fladt og fastgjort mod lejet.
Q4: Hvordan kan jeg minimere risikoen for brand ved laserskæring af papir?
A: Efterlad aldrig maskinen uden opsyn. Sørg for, at din luftassistance altid er tændt og fungerer korrekt, da den slukker opblussende flammer. Hold maskinens udstødningssystem rent for korrekt ventilation, og fjern alle rester af papir fra laserstrålen mellem job for at eliminere brændstofkilder. Det er standard sikkerhedsprotokol at have en CO₂-brandslukker i nærheden.
Q5: Du nævnte den "varmepåvirkede zone" (HAZ). Hvordan kan jeg teste, om mit papir er skrøbeligt, selvom det ser rent ud?
A: "Foldtesten" er den nemmeste måde. Tag et stykke papir, du har klippet, og fold det forsigtigt langs skærekanten. Fold det derefter frem og tilbage et par gange. Hvis papiret har minimal HAZ, vil det føles som en normal foldet kant. Hvis det er skørt på grund af varmeskader, vil det revne, rive eller knække rent langs skærelinjen med meget lidt indsats.
Q6: Min laser skærer ikke helt igennem papiret, men at øge effekten forårsager forbrændinger. Hvad er der galt?
A: Dette klassiske dilemma er næsten altid et problem med hastighed eller fokus. Din hastighed er sandsynligvis for høj i forhold til den effekt, du bruger. I stedet for at øge effekten, kan du prøve at reducere din hastighed i små trin (f.eks. fra 300 mm/s til 280 mm/s). Dette giver strålen lidt mere tid til at skære igennem uden at tilføje nok termisk energi til at forårsage afbrænding. Kontroller også dit fokus igen.
Q7: Artiklens tabel nævnte malertape. Hvornår og hvorfor skal jeg bruge det på papir?
A: Brug transfer- eller malertape på papir, der er tilbøjeligt til at blive plettet af røg og snavs, især harpiksholdige eller fiberholdige materialer. Tapen fungerer som et offerlag. Laseren skærer igennem den, men eventuel røg eller rester sætter sig på tapens overflade. Når du trækker tapen af, får du en pæn og ren overflade omkring snittet.
Q8: Er et objektiv med kortere brændvidde altid bedre til at skære indviklede papirdesigns?
A: Generelt ja. Et objektiv med kortere brændvidde (som 1.5" eller 2.0") giver en mindre spotstørrelse og en smallere skærebredde, hvilket giver mulighed for finere detaljer. Det har dog også en kortere dybdeskarphed, hvilket betyder, at materialet skal være helt fladt. Til let skæve eller tykkere papirbaserede materialer som pap kan et standard 2.5" objektiv være mere tilgivende.
Q9: Hvorfor smelter blankt eller bestrøget papir, og hvordan forhindrer jeg den hårde, perleformede kant?
A: Den blanke belægning er ofte et tyndt lag plastik, ler eller polymer. I stedet for at fordampe som papirfiber smelter den under laserens varme og størkner igen til en hård perle. For at forhindre dette skal du bruge den absolut laveste effekt, der kan gennembore materialet, kombineret med maksimal hastighed og meget stærk lufthjælp til at "fryse" kanten, før den kan danne en perle. Maskering kan også hjælpe med at sprede noget af overfladevarmen.
Q10: Kan jeg stadig opnå professionelle, ikke-skøre resultater med en standard CO2-laser i glasrør?
A: Ja, du kan opnå visuelt rene snit med en glasrørslaser ved omhyggeligt at afbalancere dine indstillinger og maksimere din luftassistance. Ved at minimere den usynlige skørhed fra HAZ er meget sværere. En RF-exciteret lasers evne til at levere hurtige pulser med høj peak-effekt er videnskabeligt set bedre til at vinde kapløbet mod varmeoverførsel, hvilket gør den til det overlegne valg til avancerede applikationer, hvor materialets integritet (som på en foldelinje) ikke er til forhandling.