Ir para o conteúdo
Você tem um projeto delicado, como criar convites de casamento elaborados ou embalagens de luxo, mas sua máquina de corte a laser continua queimando o papel. O resultado são bordas feias e amarronzadas, desperdício de material e um medo crescente de que sua máquina simplesmente não seja adequada para o trabalho. A frustração aumenta à medida que cada corte malsucedido custa tempo e dinheiro, colocando todo o seu projeto em risco.
O segredo para cortar papel sem queimar é vaporizar o material tão rapidamente que as fibras ao redor não tenham tempo de superaquecer e carbonizar. Isso é conseguido usando uma combinação de potência muito baixa, velocidade extremamente alta e um feixe de laser perfeitamente focado. Em vez de queimar o papel, você o sublima instantaneamente, transformando o material sólido diretamente em gás, resultando em uma borda limpa e precisa.
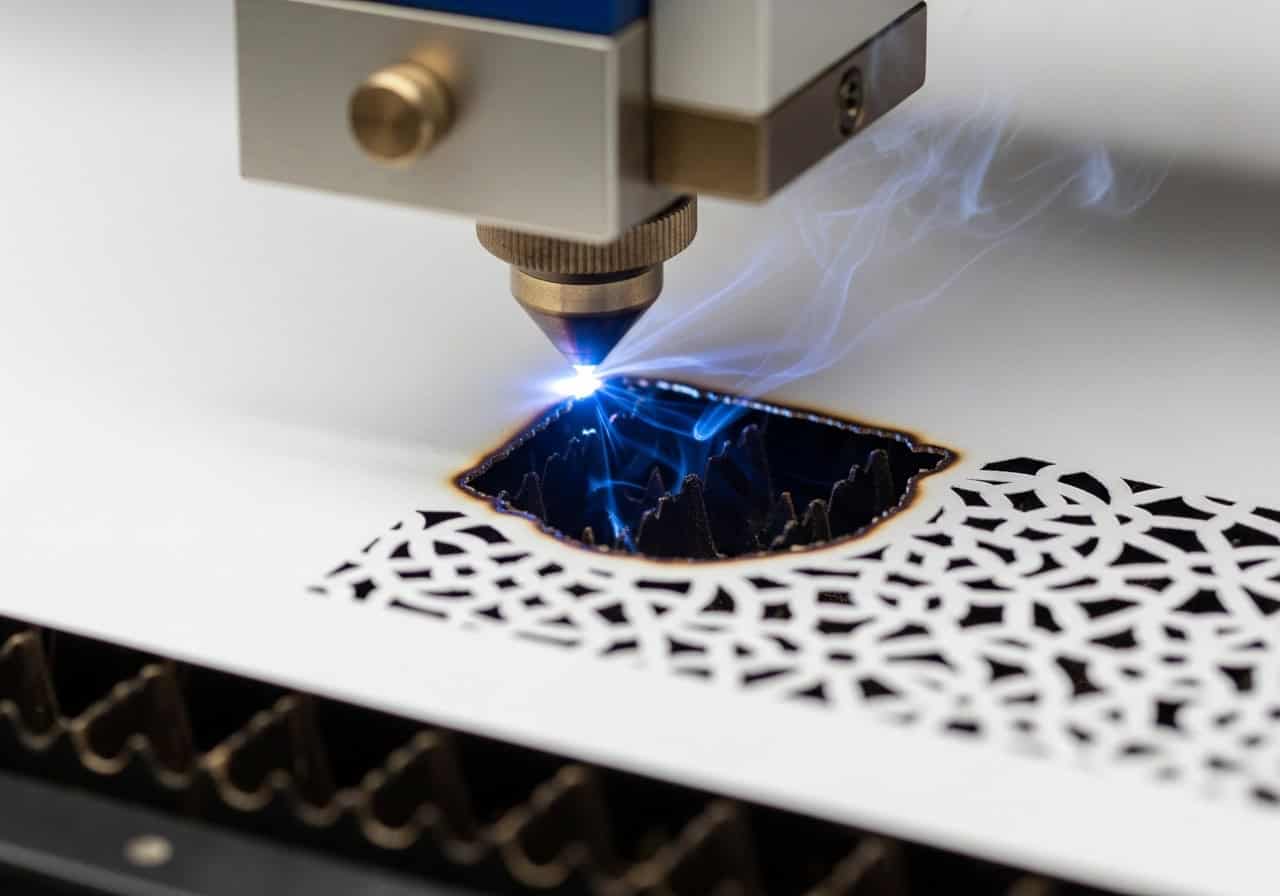
Lembro-me de trabalhar com um cliente que fabricava cartões pop-up de alta qualidade. Eles estavam com dificuldades com linhas de dobra quebradiças que rachavam. Culparam o tipo de papel, mas eu suspeitava de outra coisa. Examinamos os cortes sob um microscópio e vimos carbonização microscópica profunda nas fibras do papel, mesmo em cortes que pareciam limpos a olho nu. O problema não era apenas a borda marrom visível; era o dano térmico invisível deixado para trás. Essa experiência me ensinou que um corte verdadeiramente limpo é mais do que apenas uma questão de aparência; trata-se de preservar a integridade estrutural do material.
Quais configurações impedem que as bordas do papel fiquem marrons?
Você está diante do seu laser, pronto para cortar, mas hesita diante dos controles. Sabe que a combinação errada de potência e velocidade transformará seu lindo papel cartão em uma bagunça queimada. Você faz teste após teste, ajustando as configurações, mas está apenas chutando, desperdiçando papel caro e se sentindo como se estivesse voando às cegas.
Para evitar bordas marrons, é necessário usar a configuração de potência mais baixa possível, combinada com a velocidade mais alta que sua máquina suporte com precisão. O objetivo é minimizar a quantidade de energia térmica transferida para o papel. Um feixe de baixa potência e alta velocidade vaporiza o material em seu caminho sem permanecer tempo suficiente para queimar as fibras ao redor, resultando em uma borda limpa e sem coloração.
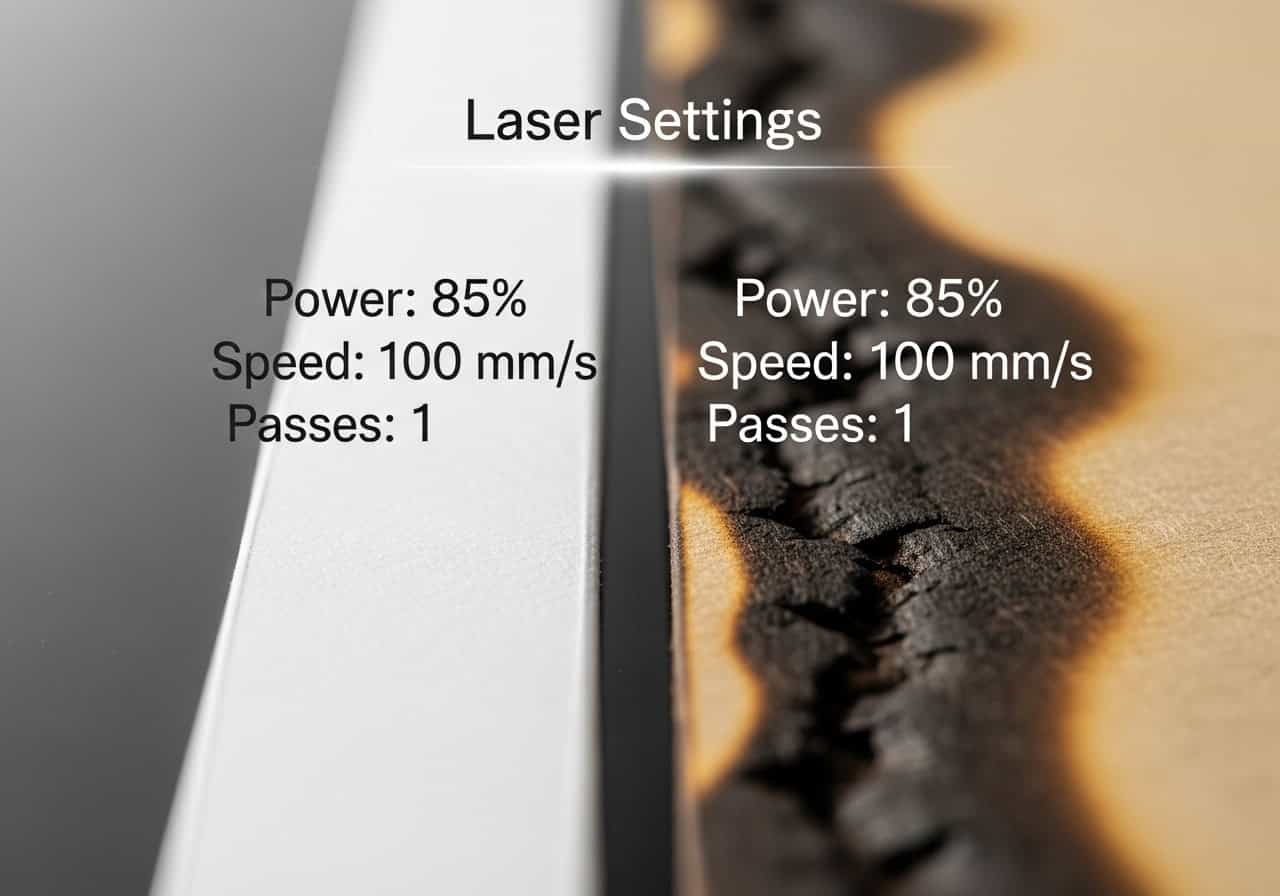
Dizer simplesmente "baixo consumo de energia, alta velocidade" é fácil, mas a realidade é mais complexa. É um equilíbrio delicado que varia de acordo com o tipo de papel.
1. Comece pela velocidade
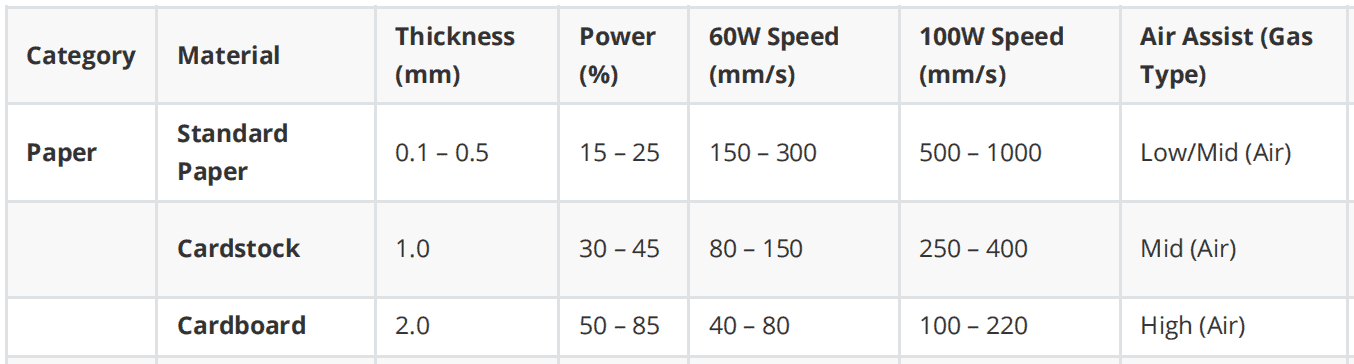
Para materiais finos como papel, a velocidade deve ser quase sempre máxima. Na maioria dos lasers de CO₂ , isso geralmente fica entre 200 mm/s e 500 mm/s. Uma cabeça de laser mais rápida dá menos tempo para o calor se dissipar. Operar muito devagar é a principal causa de queimaduras.
2. O Teste de Potência
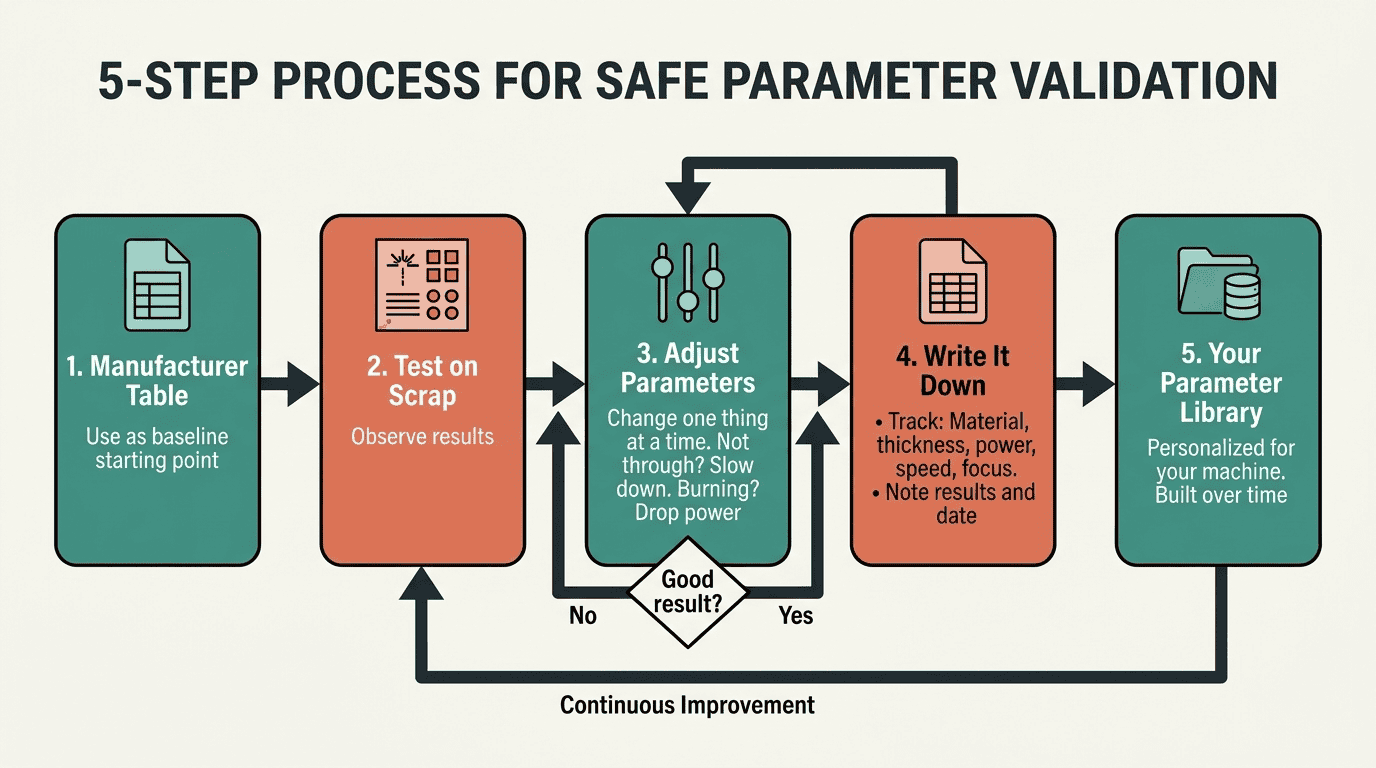
Depois de ajustar a velocidade para alta, encontre a configuração de potência . Comece no mínimo absoluto (por exemplo, 10%) e faça um pequeno corte de teste. O corte foi bem-sucedido? Caso contrário, aumente a potência em apenas 1-2% e teste novamente. Repita esse processo até que o laser corte o material com muita facilidade . Esse é o ponto ideal . O objetivo é não usar energia em excesso.
3. A frequência (Hz) importa
Para lasers de radiofrequência mais avançados, também é possível controlar a frequência (Hz), ou seja, quantas vezes o laser pulsa por segundo. Para papel, uma frequência mais alta (na faixa de 5,000 a 25,000 Hz) age como uma lâmina mais fina e afiada, proporcionando um corte mais suave. Lasers de tubo de vidro mais baratos não oferecem esse nível de controle.
Como o sistema Air Assist melhora os cortes precisos em papéis finos?
Você ajustou as configurações corretamente, mas, durante o corte a laser, percebe pequenas chamas e sente cheiro de queimado. Ao final do trabalho, encontra um resíduo pegajoso e resinoso ao longo da linha de corte e uma borda levemente descolorida. As configurações estão corretas, então o que ainda está dando errado? Você está frustrado por não conseguir um resultado perfeito.
Um forte jato de ar comprimido, conhecido como ar comprimido auxiliar, é essencial para cortes limpos em papel. Ele realiza duas funções críticas simultaneamente: remove partículas de papel vaporizadas e gases combustíveis antes que possam inflamar (evitando labaredas) e resfria instantaneamente a borda do corte. Essa ação de resfriamento é vital para evitar que o calor penetre nas fibras do papel ao redor e as faça escurecer.
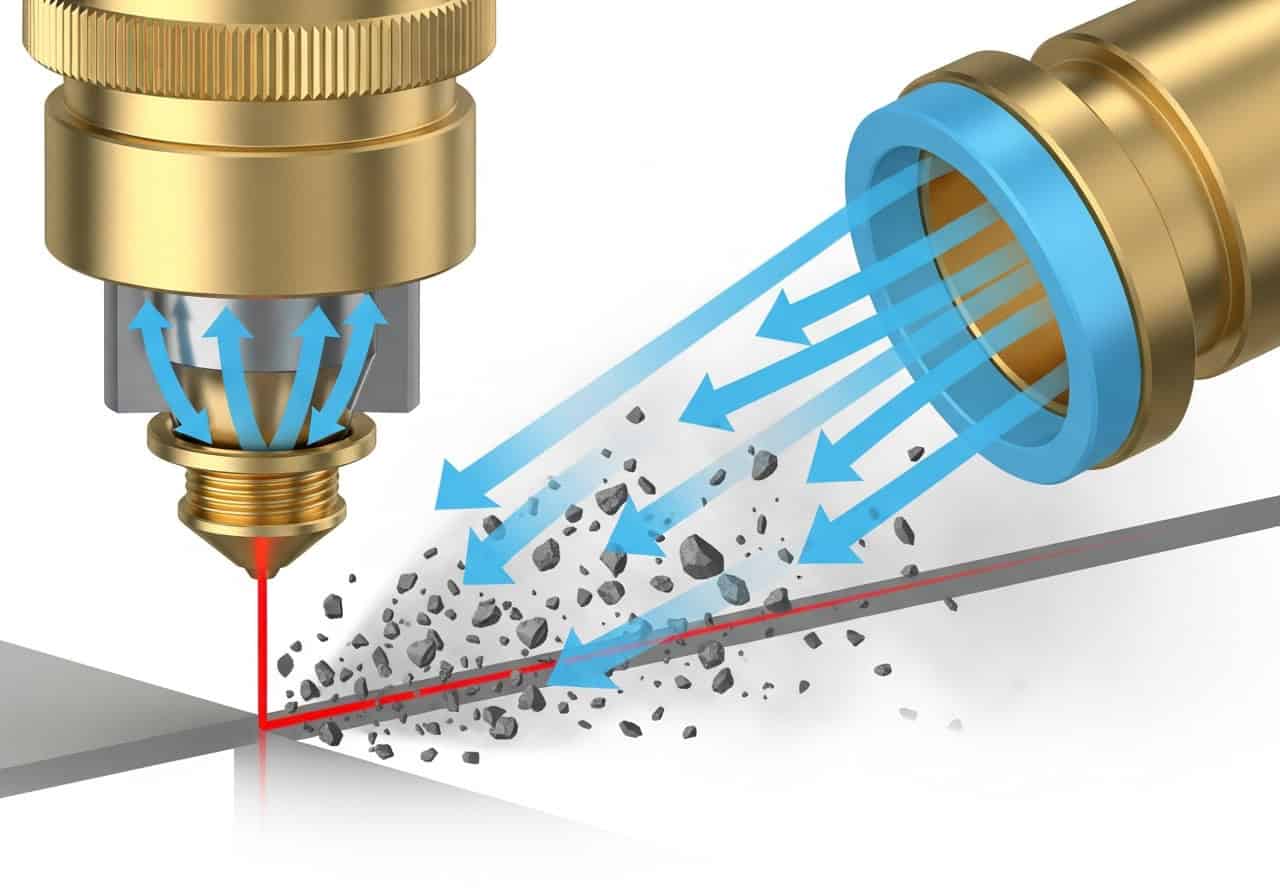
O sistema de ar comprimido não é apenas um ventilador; é uma ferramenta de alta pressão e precisão. Otimizá-lo é crucial para trabalhos delicados.
1. Pressão e Vazão
Para papel, você não quer um jato de ar muito forte, que possa rasgar ou deslocar o material delicado. É necessário uma pressão moderada e constante (em torno de 15-20 PSI). O objetivo é criar um jato limpo e localizado que limpe a fenda (a linha de corte) de forma eficiente, sem perturbar o restante da folha.
2. Remoção de detritos versus resfriamento
A principal função do fluxo de ar é remover as partículas vaporizadas . Se essas partículas permanecerem no local, o feixe de laser as atingirá novamente, superaquecendo-as e causando a fumaça e os resíduos que mancham o papel. O efeito secundário de resfriamento é um benefício adicional que ajuda a evitar o amarelamento.
3. Escolha do bico
O bocal na extremidade da cabeça do laser concentra o fluxo de ar. Um bocal cônico menor cria um jato de ar mais potente e preciso. Isso é ideal para papel, pois concentra os efeitos de limpeza e resfriamento diretamente no ponto de corte, proporcionando máxima eficiência sem espalhar o material leve por toda a mesa do laser.
Será que diferentes tipos de papel reagem de forma diferente aos lasers de CO₂?
Você aperfeiçoou suas configurações em um pedaço de cartolina padrão, conseguindo cortes bonitos e limpos. Mas quando você muda para um papel brilhante e revestido ou um papel artesanal fibroso para um novo projeto, tudo muda. As mesmas configurações agora produzem cortes queimados, derretidos ou incompletos, forçando você a começar seu frustrante processo de tentativa e erro tudo de novo.
Sim, cada tipo de papel reage de forma diferente ao laser de CO₂ devido à sua densidade, composição de fibras e revestimentos químicos únicos. Um papel cartão denso e de alta qualidade absorverá o calor uniformemente e fará um corte limpo. Um papel solto e fibroso é mais propenso a carbonizar, enquanto um papel brilhante ou revestido de plástico pode derreter e deixar uma borda dura e irregular. Cada tipo requer sua própria configuração ideal de potência e velocidade.

Entender o material é metade da batalha. Você não está apenas cortando "papel"; você está cortando um composto específico de fibras, aglutinantes e revestimentos.
1. Conteúdo e densidade de fibras
Papéis com fibras compactadas e uniformes (como cartolina de alta qualidade ) tendem a ser mais fáceis de cortar. Eles vaporizam de forma limpa. Papéis com fibras soltas e arejadas (como papel de construção barato ou alguns tipos de papel reciclado) têm mais bolsas de oxigênio e são mais propensos a queimar lentamente e carbonizar.
2. Ligantes e Revestimentos
Muitos papéis contêm aglutinantes , colas ou argilas para lhes conferir um acabamento liso e brilhante. Esses aditivos reagem ao calor de forma diferente da fibra de celulose. Revestimentos brilhantes podem derreter e formar uma camada dura, semelhante a plástico, ao longo da borda cortada, enquanto certos aglutinantes podem causar descoloração.
3. O inimigo invisível: o teor de umidade
O papel é higroscópico , ou seja, absorve a umidade do ar. Uma folha de papel em uma oficina úmida conterá mais água do que uma em um ambiente seco. Essa umidade precisa ser evaporada pelo laser antes que ele possa cortar as fibras, o que exige mais energia e aumenta o risco de danos relacionados ao calor.
| Tipo de papel | Reação comum | Pro Dica |
|---|---|---|
| Cartão fosco | Corta com precisão | O material ideal. Configurações fáceis de ajustar. |
| Papel brilhante/revestido | Derretendo, bordas duras | Use fita adesiva para proteger a superfície e reduzir o derretimento. |
| Fibroso/Feito à mão | Carbonização, labaredas | Maximize a assistência e a velocidade do ar para extinguir as brasas. |
| Papelão Ondulado | Alto risco de incêndio | Requer alta assistência pneumática e supervisão constante. |
Por que a distância focal do laser é importante para materiais delicados?
Você já domina as configurações de potência e velocidade, mas seus cortes ainda não estão tão precisos quanto poderiam. Você percebe que detalhes muito finos estão ficando borrados e a linha de corte (largura do corte) está mais larga do que o desejado. Você está conseguindo cortes limpos, mas está perdendo a precisão ultrafina que seu projeto de alta qualidade exige.
A distância focal determina o tamanho e a intensidade do ponto focal do laser, o que é crucial para materiais delicados. Uma lente com distância focal menor (por exemplo, 1.5 polegadas) cria um ponto focal menor e mais intenso. Isso permite cortar com uma linha mais fina (uma largura de corte menor) e com uma potência mais baixa, o que gera menos calor no papel e preserva os detalhes.
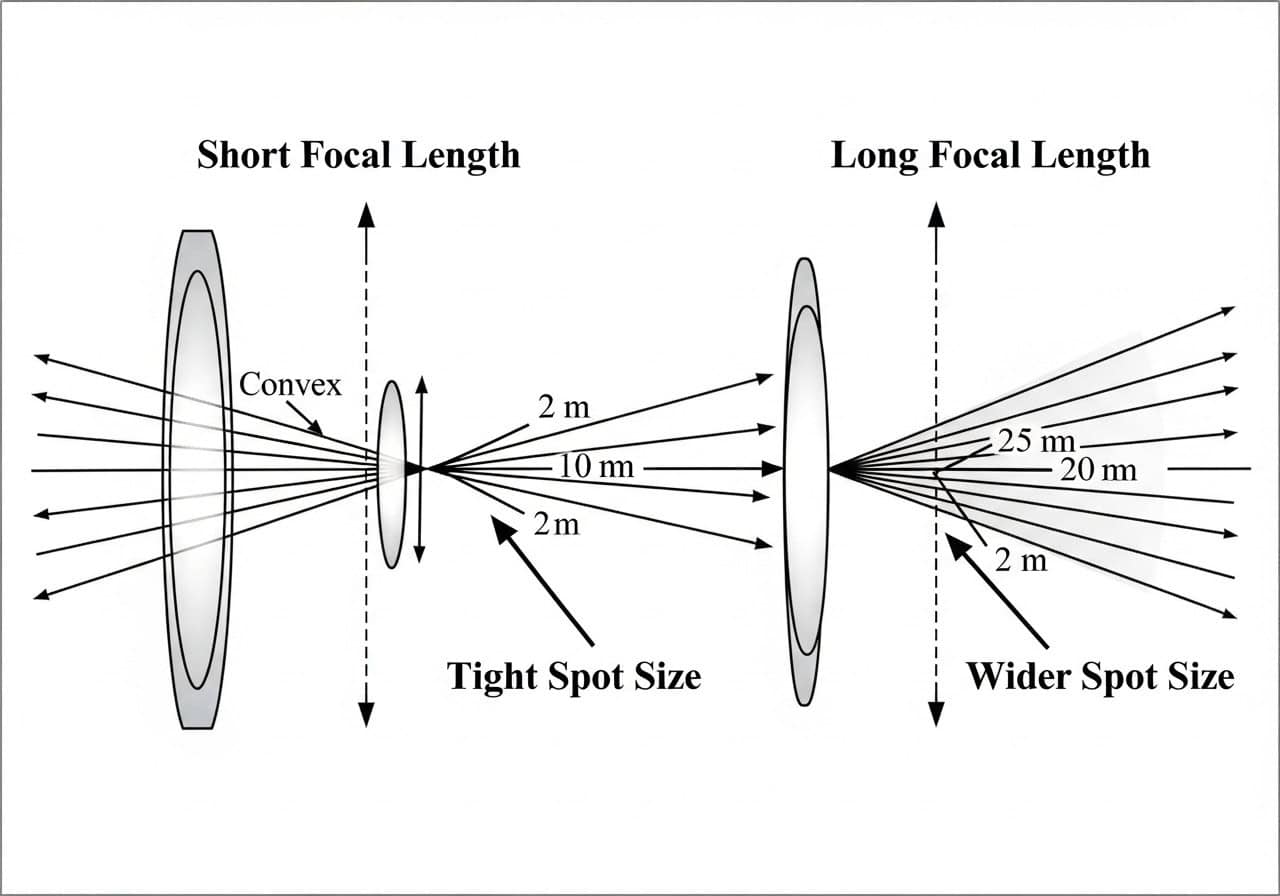
É aqui que diferenciamos um bom operador de um excelente. O verdadeiro inimigo não são as bordas marrons; é o dano invisível causado pelo calor latente.
1. A Zona Afetada pelo Calor (ZAC)
Mesmo um corte visualmente perfeito deixa para trás uma " Zona Afetada pelo Calor " (ZAC). Trata-se de uma área microscópica onde as fibras do papel, embora não queimadas, foram aquecidas o suficiente para se tornarem quebradiças. Este é o verdadeiro desafio de fabricação. Para embalagens de luxo ou cartões pop-up, essa fragilidade leva a rachaduras ao longo das linhas de dobra, causando falhas no produto dias ou semanas após o corte.
2. A ilusão do "lento e devagar" versus "rápido e furioso"
Muitos operadores pensam que reduzir a potência é a única solução. Mas o verdadeiro segredo é fornecer essa energia de uma forma muito mais inteligente. É preciso atingir o material com uma explosão intensa de energia que o vaporize instantaneamente, antes que o calor tenha tempo de se infiltrar no material circundante e criar uma grande zona de risco . É uma corrida termodinâmica.
3. Lasers excitados por radiofrequência versus lasers de tubo de vidro
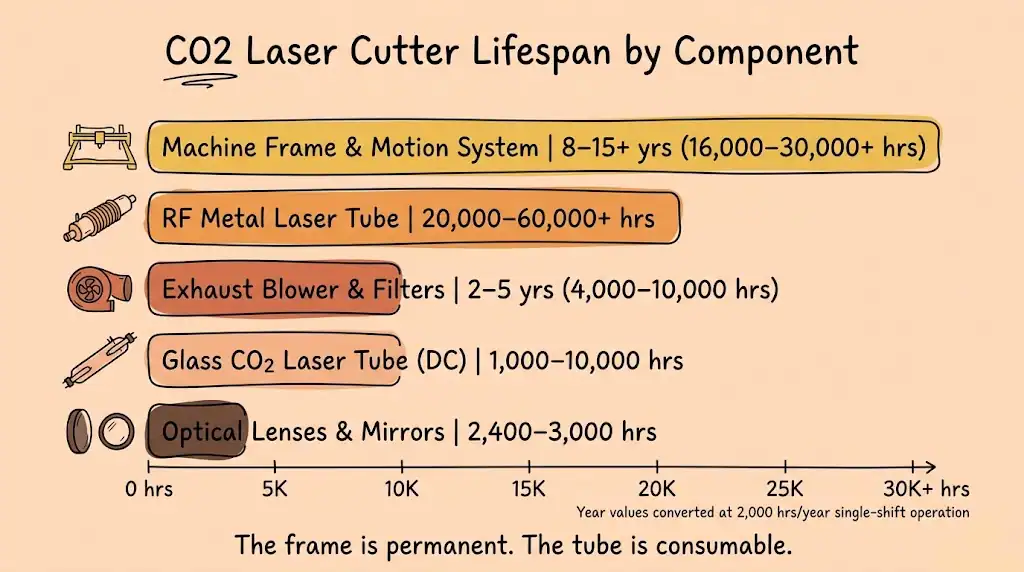
É aqui que o tipo de fonte de laser se torna crucial. Os lasers de CO₂ de tubo de vidro mais baratos¹ têm uma resposta de "pulso" mais lenta. Eles são bons em fornecer um fluxo constante de energia. No entanto, os lasers de tubo metálico de alta qualidade, excitados por radiofrequência, podem ser pulsados milhares de vezes por segundo com tempos de subida e descida extremamente rápidos. Eles podem fornecer aqueles pulsos curtos, intensos e de alta potência de pico necessários para vencer a corrida contra a transferência de calor. É assim que você minimiza a ZTA² e cria cortes que não são apenas limpos, mas também fortes e flexíveis.
Conclusão
Cortar papel com um laser de CO₂ sem queimá-lo é um processo que exige domínio no controle térmico. Embora configurações básicas como baixa potência e alta velocidade sejam o ponto de partida, a verdadeira excelência na fabricação advém de uma compreensão mais profunda. Ao otimizar a assistência de ar, respeitar as propriedades únicas de cada tipo de papel e usar a distância focal correta, você obtém maior controle. Em última análise, o objetivo não é apenas evitar bordas marrons, mas minimizar a Zona Afetada pelo Calor invisível, fornecendo energia de forma rápida e eficiente, uma tarefa na qual os lasers excitados por radiofrequência se destacam, garantindo que seus produtos finais sejam belos e duráveis.
Perguntas frequentes
P1: Qual é uma boa "regra prática" para encontrar as configurações de laser corretas para um novo tipo de papel?
A: Utilize o método da "grade de teste". Crie uma grade de pequenos quadrados no software do seu laser. Atribua um nível de potência diferente a cada linha (por exemplo, 10%, 12%, 14%) e uma velocidade diferente a cada coluna (por exemplo, 200 mm/s, 250 mm/s, 300 mm/s). Execute o corte dessa grade em um pedaço de papel novo. O quadrado que cortar completamente o papel com o mínimo de escurecimento revelará o seu ponto de partida ideal.
P2: Diminuí a potência e aumentei a velocidade, mas ainda noto um leve escurecimento. Qual o próximo passo?
A: Verifique o fluxo de ar e o foco. Um fluxo de ar fraco ou desfocado não consegue remover os detritos e resfriar a borda de forma eficaz. Além disso, faça um teste de rampa para garantir que o laser esteja perfeitamente focado. Um feixe desfocado é mais amplo e "cozinha" o papel em vez de vaporizá-lo, causando escurecimento mesmo em altas velocidades.
P3: Meu sistema de assistência de ar está ligado, mas está espalhando meu papel leve. Como posso resolver isso?
A: Provavelmente você está aplicando pressão excessiva ou o papel não está bem fixado. Primeiro, tente reduzir a pressão do ar (PSI) para um nível que remova os detritos sem causar o efeito de um soprador de folhas. Segundo, utilize uma base alveolar com pinos alveolares ou pequenos ímãs potentes (posicionados cuidadosamente longe do caminho do laser) para manter o papel plano e firme contra a base.
Q4: Como posso minimizar o risco de incêndio ao cortar papel a laser?
A: Nunca deixe a máquina sem supervisão. Certifique-se de que o sistema de assistência de ar esteja sempre ligado e funcionando corretamente, pois ele extingue focos de incêndio. Mantenha o sistema de exaustão da máquina limpo para garantir uma ventilação adequada e remova todos os pedaços de papel da mesa de corte a laser entre os trabalhos para eliminar fontes de combustível. Ter um extintor de incêndio de CO₂ por perto é um procedimento de segurança padrão.
P5: Você mencionou a "Zona Afetada pelo Calor" (ZAC). Como posso testar se meu papel está quebradiço mesmo que pareça limpo?
A: O "teste da dobra" é a maneira mais fácil. Pegue um pedaço de papel que você cortou e dobre-o delicadamente ao longo da borda cortada. Em seguida, dobre-o para frente e para trás algumas vezes. Se o papel tiver uma zona afetada pelo calor mínima, a dobra será como a de um papel normal. Se estiver quebradiço devido a danos causados pelo calor, ele irá rachar, rasgar ou quebrar facilmente ao longo da linha de corte com muito pouco esforço.
Q6: Meu laser não está cortando o papel completamente, mas aumentar a potência causa queimaduras. O que está errado?
A: Esse dilema clássico quase sempre se resume a uma questão de velocidade ou foco. É provável que sua velocidade esteja muito alta para a potência que você está usando. Em vez de aumentar a potência, tente diminuir a velocidade em pequenos incrementos (por exemplo, de 300 mm/s para 280 mm/s). Isso dá ao feixe um pouco mais de tempo para atravessar o material sem adicionar energia térmica suficiente para causar queimaduras. Além disso, verifique novamente o foco.
Q7: A tabela do artigo menciona fita adesiva. Quando e por que devo usá-la em papel?
A: Use fita adesiva de transferência ou fita crepe em papéis que são propensos a manchas superficiais causadas por fumaça e detritos, especialmente papéis resinosos ou fibrosos. A fita atua como uma camada protetora. O laser a corta, mas qualquer fumaça ou resíduo se deposita na superfície da fita. Ao remover a fita, você obtém uma superfície limpa e impecável ao redor do corte.
Q8: Para recortar desenhos complexos em papel, uma lente com distância focal mais curta é sempre melhor?
R: Geralmente, sim. Uma lente com distância focal menor (como 1.5" ou 2.0") produz um ponto focal menor e uma largura de corte mais estreita, permitindo detalhes mais finos. No entanto, ela também tem uma profundidade de foco menor, o que significa que o material precisa ser perfeitamente plano. Para materiais à base de papel ligeiramente deformados ou mais espessos, como papelão, uma lente padrão de 2.5" pode ser mais adequada.
P9: Por que o papel brilhante ou revestido derrete e como posso evitar a formação de bordas duras e irregulares?
A: O revestimento brilhante geralmente é uma fina camada de plástico, argila ou polímero. Em vez de vaporizar como a fibra de papel, ele derrete com o calor do laser e se solidifica novamente, formando uma gota dura. Para evitar isso, use a potência mínima possível que consiga perfurar o material, combinada com a velocidade máxima e um forte fluxo de ar para "congelar" a borda antes que ela forme uma gota. O uso de máscara também pode ajudar a dissipar parte do calor da superfície.
P10: Ainda posso obter resultados profissionais e sem fragilidade com um laser de CO2 de tubo de vidro padrão?
R: Sim, é possível obter cortes visualmente limpos com um laser de tubo de vidro, ajustando cuidadosamente as configurações e maximizando a assistência de ar. No entanto, minimizar os riscos invisíveis é fundamental. fragilidade A remoção de calor da zona afetada pelo calor (ZAC) é muito mais difícil. A capacidade de um laser excitado por radiofrequência (RF) de fornecer pulsos rápidos e de alta potência de pico é cientificamente superior na redução da transferência de calor, tornando-o a escolha ideal para aplicações de alta tecnologia onde a integridade do material (como em uma linha de dobra) é imprescindível.