Przejdź do treści
Masz delikatny projekt, taki jak tworzenie misternych zaproszeń ślubnych czy luksusowych opakowań, ale Twój ploter laserowy wciąż przypala papier. Pozostają Ci brzydkie, brązowe krawędzie, marnowany materiał i narastający strach, że Twoja maszyna po prostu nie nadaje się do tego zadania. Frustracja narasta, ponieważ każde nieudane cięcie kosztuje Cię czas i pieniądze, narażając cały projekt na ryzyko.
Kluczem do cięcia papieru bez spalania jest tak szybkie odparowanie materiału, aby otaczające włókna nie zdążyły się przegrzać i zwęglić. Osiąga się to dzięki połączeniu bardzo niskiej mocy, ekstremalnie wysokiej prędkości i idealnie skupionej wiązki laserowej. Zamiast przepalać papier, następuje jego natychmiastowa sublimacja, zamieniając stały materiał bezpośrednio w gaz, co zapewnia czyste, ostre krawędzie.
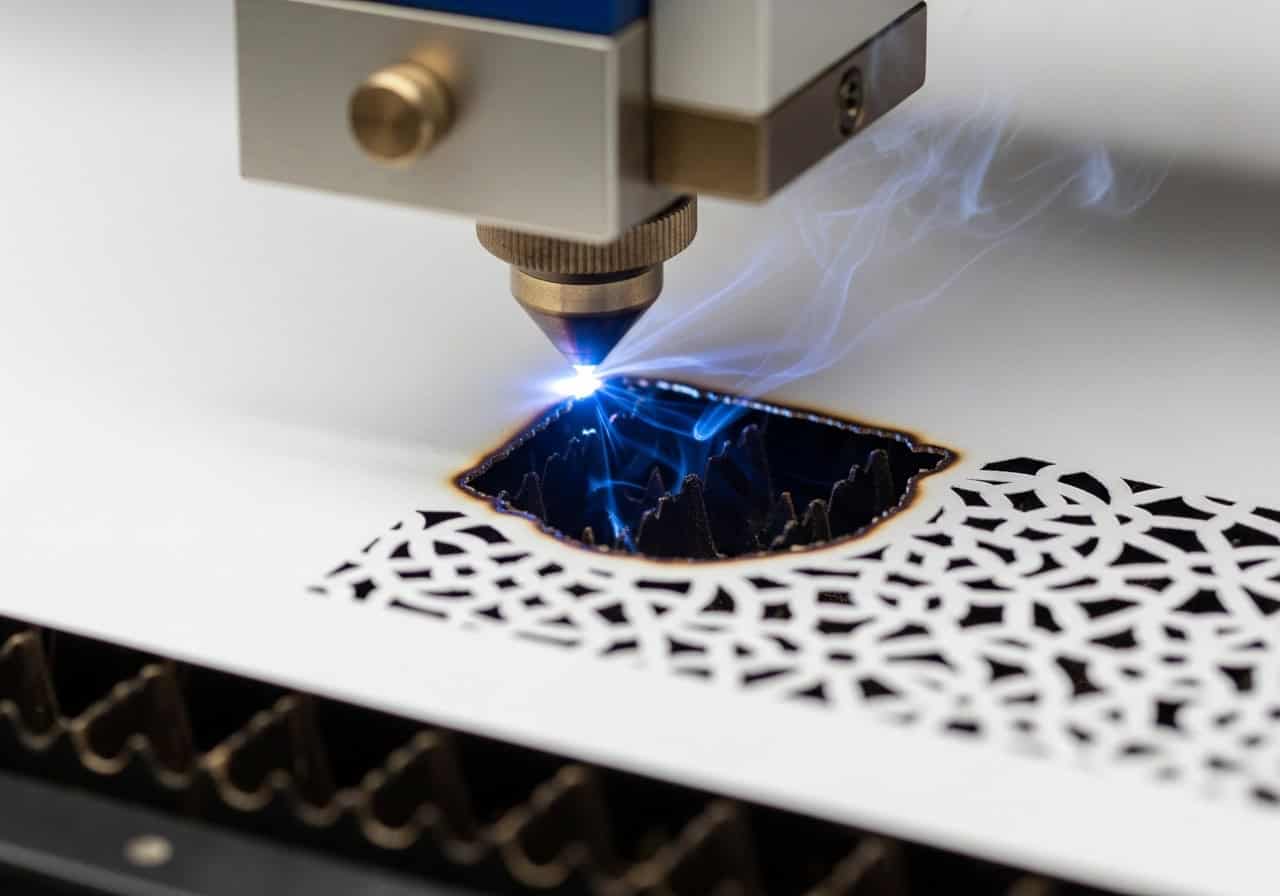
Pamiętam pracę z klientem, który tworzył wysokiej jakości kartki pop-up. Zmagał się z kruchymi liniami zagięć, które pękały. Obwiniał za to papier, ale ja podejrzewałem coś innego. Przyjrzeliśmy się ich nacięciom pod mikroskopem i zobaczyliśmy mikroskopijne zwęglenia głęboko we włóknach papieru, nawet na nacięciach, które gołym okiem wyglądały na czyste. Problemem nie była tylko widoczna brązowa krawędź, ale niewidoczne uszkodzenia termiczne. To doświadczenie nauczyło mnie, że naprawdę czyste cięcie to coś więcej niż tylko wygląd; chodzi o zachowanie integralności strukturalnej materiału.
Jakie ustawienia zapobiegają brązowieniu krawędzi papieru?
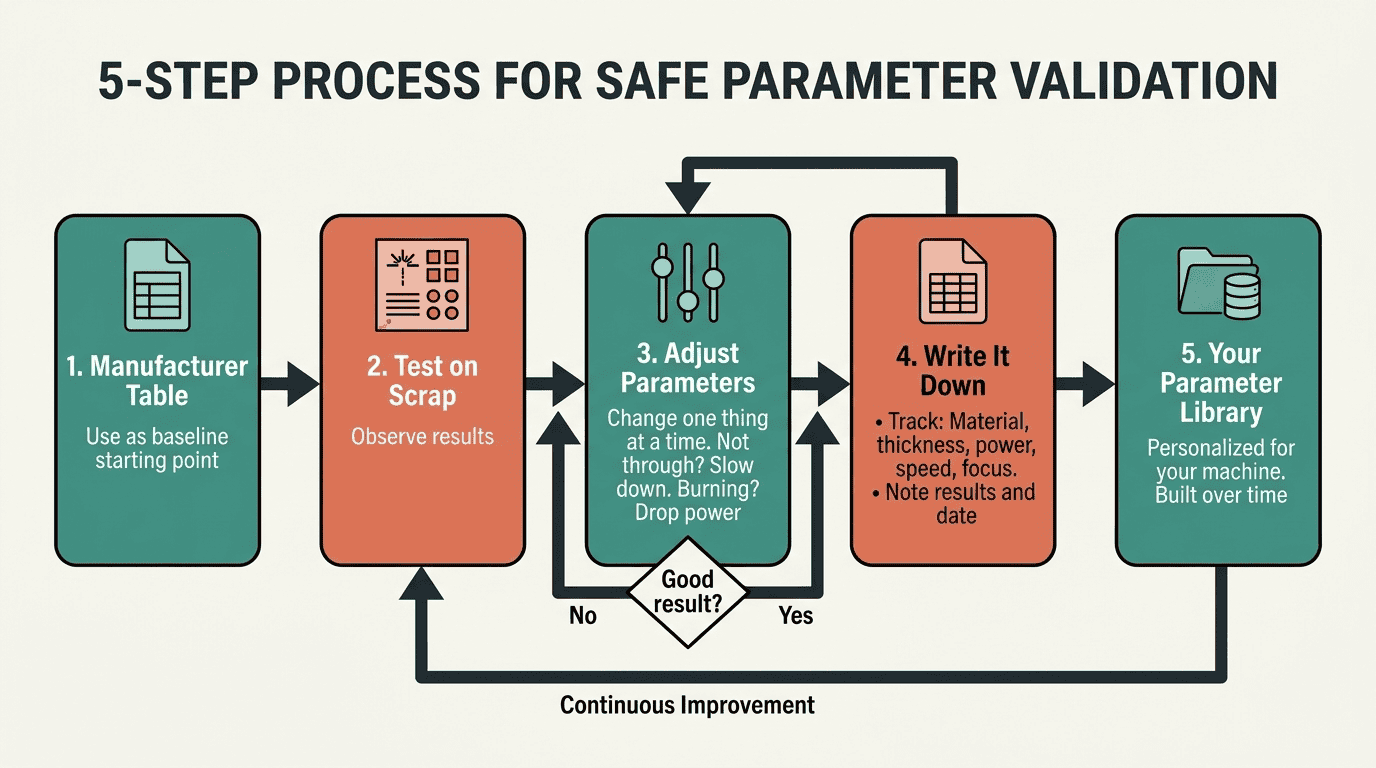
Stoisz przed laserem, gotowy do cięcia, ale wahasz się, czy obsłużyć wszystkie przyciski. Wiesz, że niewłaściwa kombinacja mocy i prędkości zamieni Twój piękny karton w przypaloną masę. Przeprowadzasz test za testem, modyfikując ustawienia, ale po prostu zgadujesz, marnując drogi papier i czując się, jakbyś działał po omacku.
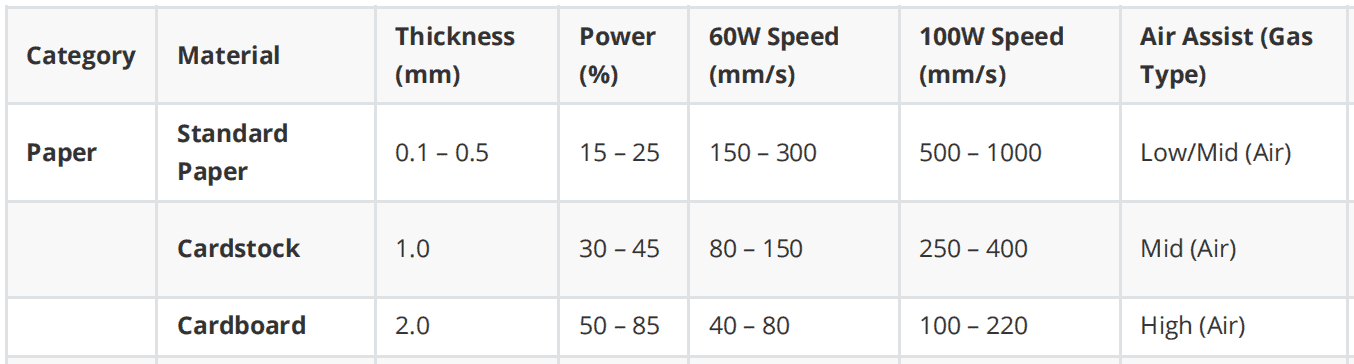
Aby zapobiec powstawaniu brązowych krawędzi, należy ustawić najniższą możliwą moc w połączeniu z najwyższą prędkością, jaką urządzenie jest w stanie precyzyjnie obsłużyć. Celem jest zminimalizowanie ilości energii cieplnej przekazywanej na papier. Szybko poruszająca się wiązka o niskiej mocy odparowuje materiał na swojej drodze, nie zatrzymując się na tyle długo, aby spalić otaczające włókna, co zapewnia czyste, bezbarwne krawędzie.
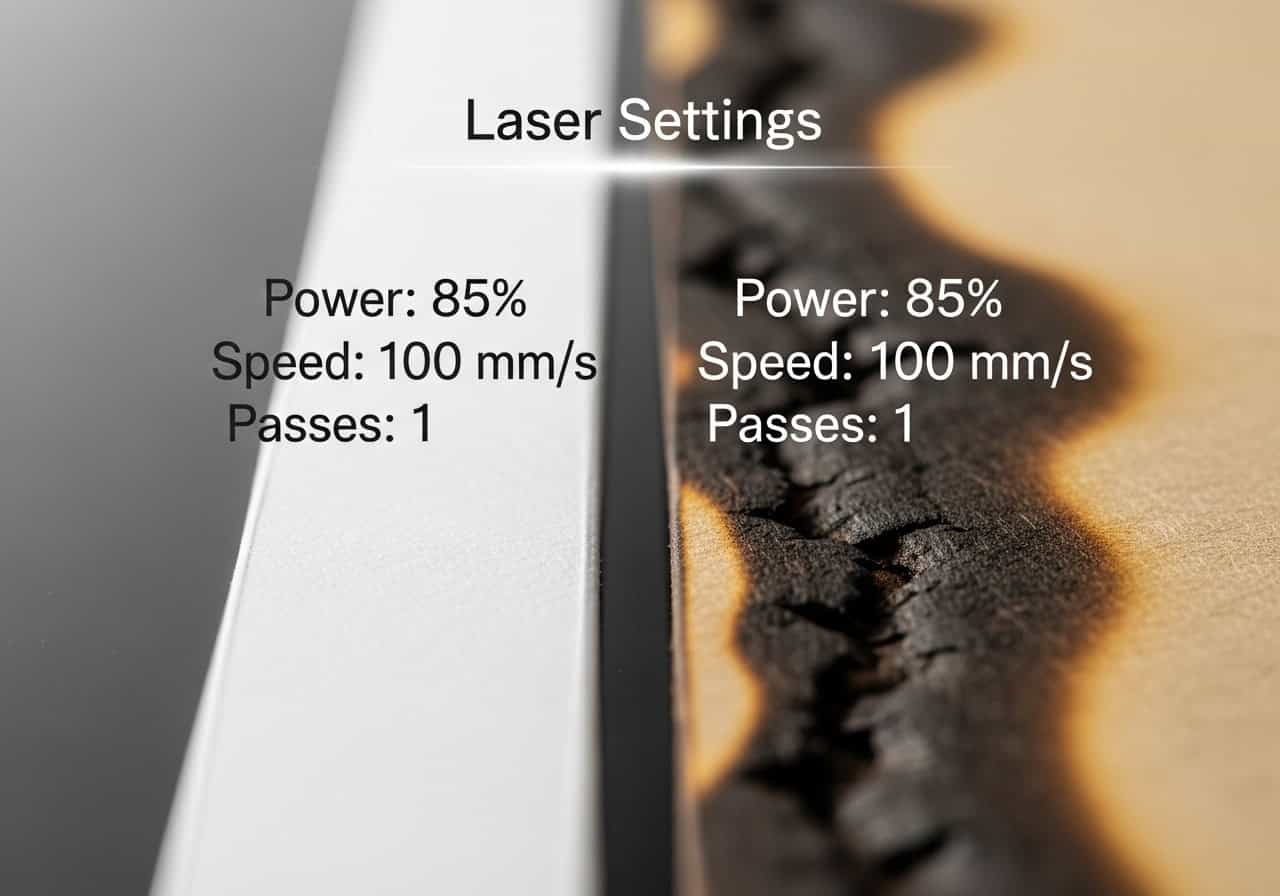
Łatwo powiedzieć „niska moc, duża prędkość”, ale rzeczywistość jest bardziej złożona. To delikatna równowaga, która zmienia się w zależności od rodzaju papieru.
1. Zacznij od szybkości
W przypadku cienkich materiałów, takich jak papier, prędkość powinna być prawie zawsze maksymalna. W przypadku większości laserów CO₂ może ona wynosić od 200 mm/s do 500 mm/s. Szybsza głowica lasera skraca czas rozprowadzania ciepła. Zbyt wolna praca jest główną przyczyną przepaleń.
2. Test mocy
Po ustawieniu wysokiej prędkości, znajdź odpowiednie ustawienie mocy . Zacznij od absolutnego minimum (np. 10%) i wykonaj małe cięcie testowe. Czy udało się? Jeśli nie, zwiększ moc o zaledwie 1-2% i ponownie przetestuj. Powtarzaj, aż laser będzie ledwo przecinał materiał. To jest Twój optymalny punkt . Celem jest wyeliminowanie nadmiaru energii.
3. Częstotliwość (Hz) ma znaczenie
W przypadku bardziej zaawansowanych laserów RF można również kontrolować częstotliwość (Hz), czyli liczbę impulsów laserowych na sekundę. W przypadku papieru wyższa częstotliwość (w zakresie 5,000–25,000 Hz) działa jak cieńsze i ostrzejsze ostrze, zapewniając gładsze cięcie. Tańsze lasery z rurkami szklanymi nie oferują takiego poziomu kontroli.
W jaki sposób technologia Air Assist wspomaga czyste cięcie cienkiego papieru?
Dokonałeś odpowiednich ustawień, ale podczas cięcia laserowego widzisz drobne rozbłyski i czujesz zapach spalenizny. Po zakończeniu cięcia, wzdłuż linii cięcia znajdujesz lepki, żywiczny osad i lekko odbarwioną krawędź. Ustawienia są prawidłowe, więc co jeszcze jest nie tak? Frustrujesz się, że nie możesz uzyskać idealnie czystego rezultatu.
Silny strumień sprężonego powietrza, znany jako wspomaganie powietrzne, jest niezbędny do czystego cięcia papieru. Wykonuje on dwa kluczowe zadania jednocześnie: zdmuchuje odparowane cząsteczki papieru i gazy palne, zanim zdążą się zapalić (zapobiegając powstawaniu płomieni), oraz natychmiast chłodzi krawędź cięcia. To chłodzenie jest niezbędne, aby zapobiec przenikaniu ciepła do otaczających włókien papieru i ich brązowieniu.
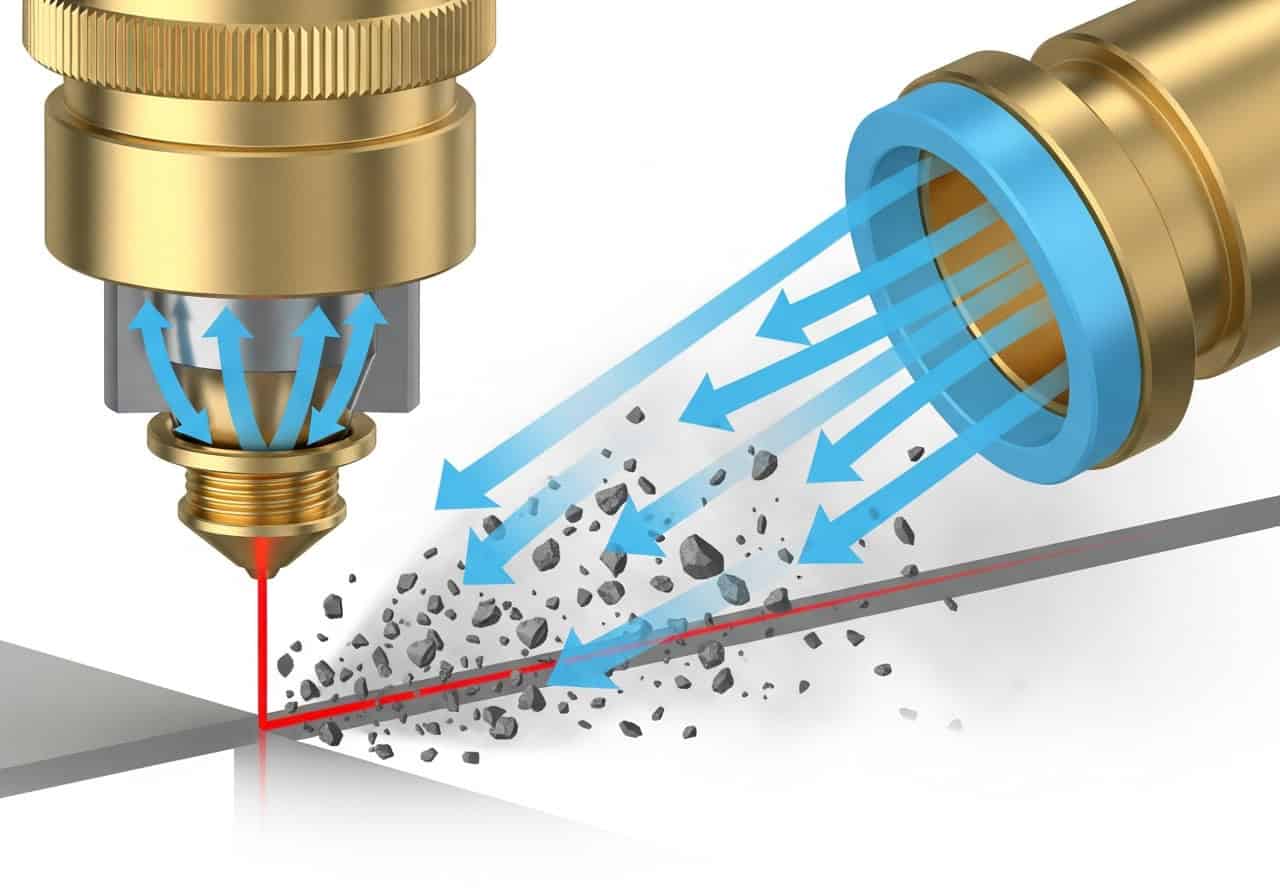
Air Assist to nie tylko wentylator; to wysokociśnieniowe, skoncentrowane narzędzie. Jego optymalizacja jest kluczowa w przypadku delikatnych prac.
1. Ciśnienie i przepływ
W przypadku papieru nie jest potrzebny huragan powietrza, który mógłby rozerwać lub przesunąć delikatny materiał. Potrzebne jest umiarkowane, stałe ciśnienie (około 15-20 PSI). Celem jest uzyskanie czystego, zlokalizowanego strumienia , który skutecznie oczyści szczelinę (linię cięcia) bez naruszania reszty arkusza.
2. Usuwanie zanieczyszczeń a chłodzenie
Głównym zadaniem strumienia powietrza jest usunięcie odparowanych cząsteczek . Jeśli cząsteczki te pozostaną na miejscu, wiązka lasera ponownie je uderzy, przegrzewając, co powoduje powstawanie dymu i osadu, który plami papier. Dodatkowym atutem jest efekt chłodzenia , który dodatkowo zapobiega brązowieniu.
3. Wybór dyszy
Dysza na końcu głowicy laserowej skupia strumień powietrza. Mniejsza, stożkowa dysza wytwarza mocniejszy, punktowy strumień powietrza. Jest to idealne rozwiązanie do cięcia papieru, ponieważ koncentruje efekt oczyszczania i chłodzenia bezpośrednio w miejscu cięcia, zapewniając maksymalną wydajność bez rozdmuchiwania lekkiego materiału po całym polu lasera.
Czy różne rodzaje papieru mogą inaczej reagować na lasery CO₂?
Dopracowałeś ustawienia na standardowym kawałku kartonu, uzyskując piękne, czyste cięcia. Ale kiedy zmieniasz papier na błyszczący, powlekany lub włóknisty, ręcznie robiony, do nowego projektu, wszystko się zmienia. Te same ustawienia powodują teraz przypalanie, topienie lub niekompletne cięcia, zmuszając Cię do ponownego rozpoczęcia frustrującego procesu prób i błędów.
Tak, każdy papier reaguje inaczej na laser CO₂ ze względu na swoją unikalną gęstość, zawartość włókien i powłoki chemiczne. Gęsty, wysokiej jakości karton równomiernie pochłania ciepło i tnie czysto. Luźny, włóknisty papier jest bardziej podatny na zwęglanie, podczas gdy papier błyszczący lub powlekany plastikiem może się stopić, pozostawiając twardą, chropowatą krawędź. Każdy rodzaj papieru wymaga unikalnego, „idealnego punktu” ustawień mocy i prędkości.

Zrozumienie materiału to połowa sukcesu. Nie tniesz tylko „papieru”, ale konkretny kompozyt składający się z włókien, spoiw i powłok.
1. Zawartość i gęstość włókien
Papiery o ściśle ułożonych, jednolitych włóknach (jak wysokiej jakości karton ) zazwyczaj najlepiej się tną. Odparowują czysto. Papiery o luźnych, przewiewnych włóknach (jak tani papier budowlany lub niektóre papiery z recyklingu) mają więcej kieszeni tlenowych i są bardziej podatne na tlenie i zwęglanie.
2. Spoiwa i powłoki
Wiele papierów zawiera spoiwa , kleje lub glinki, które nadają im gładkie, błyszczące wykończenie. Dodatki te reagują na ciepło inaczej niż włókna celulozowe. Błyszczące powłoki mogą stopić się, tworząc twardą, plastikową kulkę wzdłuż krawędzi cięcia, a niektóre spoiwa mogą powodować przebarwienia.
3. Niewidzialny wróg: zawartość wilgoci
Papier jest higroskopijny , co oznacza, że pochłania wilgoć z powietrza. Arkusz papieru w wilgotnym warsztacie będzie zawierał więcej wody niż arkusz w suchym środowisku. Wilgoć ta musi zostać odparowana przez laser, zanim będzie mógł przeciąć włókna, co wymaga większej energii i zwiększa ryzyko uszkodzeń termicznych.
| Rodzaj papieru | Wspólna reakcja | Pro Tip |
|---|---|---|
| Matowy karton | Tnie czysto | Idealny materiał. Łatwe do ustawienia. |
| Papier błyszczący/powlekany | Roztapiające się, twarde krawędzie | Aby zabezpieczyć powierzchnię i zapobiec topnieniu, należy użyć taśmy maskującej. |
| Włóknisty/Ręcznie robiony | Zwęglenie, zaostrzenia | Zmaksymalizuj wspomaganie powietrza i prędkość, aby zdmuchnąć żarzące się węgle. |
| Tektura falista | Duże ryzyko pożaru | Wymaga silnego wspomagania powietrzem i stałego nadzoru. |
Dlaczego ogniskowa lasera ma znaczenie w przypadku delikatnych materiałów?
Opanowałeś już ustawienia mocy i prędkości, ale cięcia nadal nie są tak ostre, jak powinny. Zauważasz, że bardzo drobne detale stają się rozmyte, a linia cięcia (nacięcie) jest szersza niż oczekiwałeś. Uzyskujesz czyste cięcia, ale tracisz ultraprecyzyjną precyzję, której wymaga Twój projekt z najwyższej półki.
Ogniskowa określa rozmiar i intensywność ogniska lasera, co ma kluczowe znaczenie w przypadku delikatnych materiałów. Krótsza ogniskowa (np. 1.5 cala) tworzy mniejszą, bardziej intensywną plamkę. Pozwala to na cięcie cieńszą linią (mniejszym nacięciem) i przy niższej mocy, co powoduje mniejsze nagrzewanie papieru i zachowanie drobnych detali.
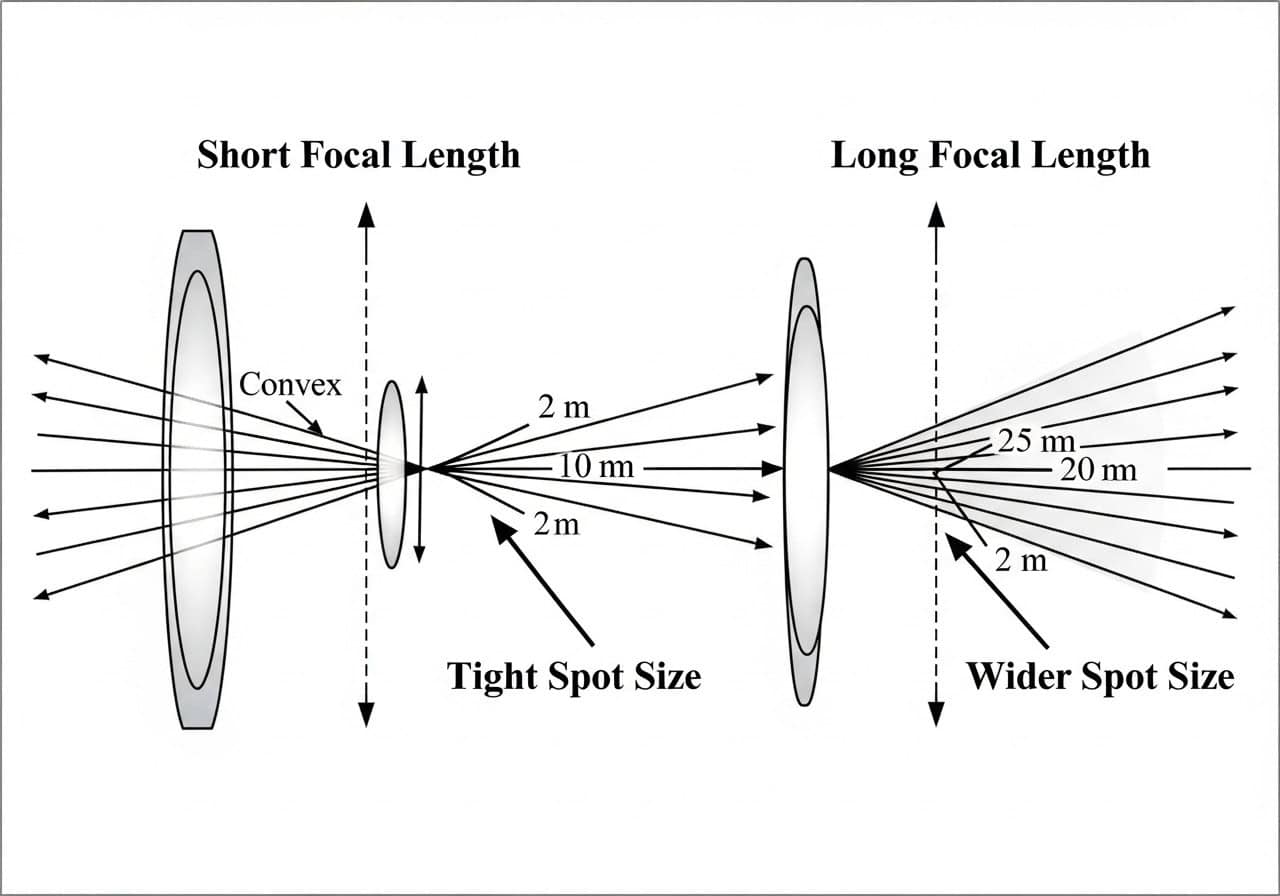
To właśnie tutaj odróżniamy dobrego operatora od świetnego. Prawdziwym wrogiem nie są brązowe krawędzie, ale niewidoczne uszkodzenia spowodowane ciepłem utajonym.
1. Strefa wpływu ciepła (HAZ)
Nawet wizualnie perfekcyjne cięcie pozostawia po sobie „ strefę wpływu ciepła ” (HAZ). Jest to mikroskopijny obszar, w którym włókna papieru, choć nie uległy spaleniu, zostały na tyle podgrzane, że stały się kruche. To prawdziwe wyzwanie produkcyjne. W przypadku opakowań luksusowych lub kartek pop-up, kruchość ta prowadzi do pękania wzdłuż linii zagięcia, powodując uszkodzenie produktu kilka dni lub tygodni po wykonaniu cięcia.
2. Iluzja „Nisko i wolno” kontra „Szybko i wściekle”
Wielu operatorów uważa, że obniżenie mocy to jedyne rozwiązanie. Ale prawdziwy sekret tkwi w dostarczaniu tej energii w znacznie inteligentniejszy sposób. Trzeba uderzyć w materiał intensywnym impulsem energii , który natychmiast go odparuje, zanim ciepło zdąży wchłonąć otaczający materiał i utworzyć dużą strefę HAZ . To wyścig termodynamiczny.
3. Lasery wzbudzane częstotliwością radiową a lasery z rurą szklaną
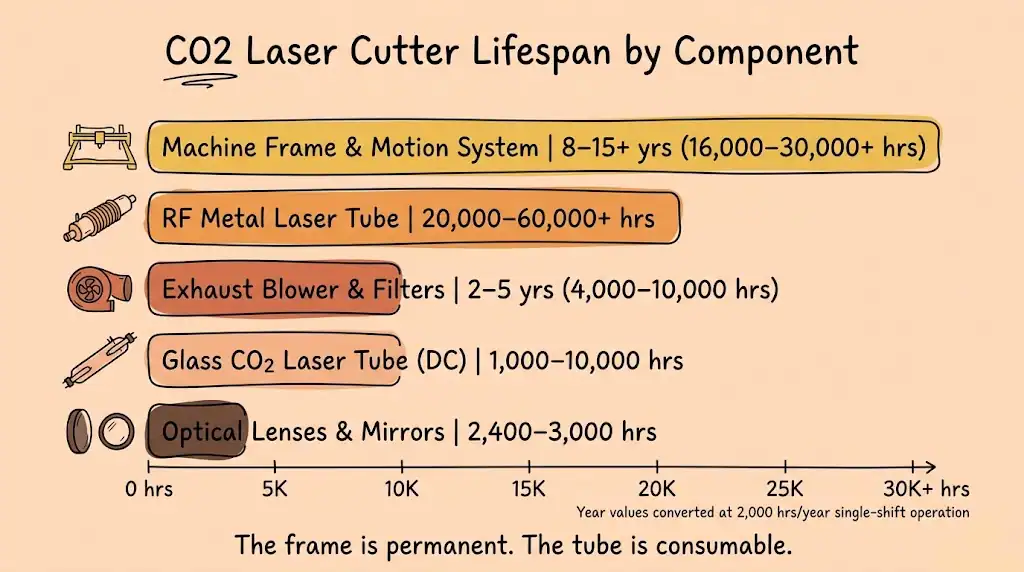
W tym miejscu rodzaj źródła laserowego staje się kluczowy. Tańsze lasery CO₂ z rurą szklaną1 charakteryzują się wolniejszą reakcją „impulsową”. Dobrze radzą sobie z dostarczaniem stałego strumienia energii. Natomiast lasery metalowej tuby wzbudzane częstotliwością radiową (RF) wyższej klasy mogą generować impulsy tysiące razy na sekundę z ekstremalnie krótkimi czasami narastania i opadania. Potrafią one generować krótkie, ostre impulsy o wysokiej mocy szczytowej, niezbędne do pokonania oporu cieplnego. W ten sposób minimalizuje się strefę wpływu ciepła ( HAZ2 ) i wykonuje cięcia, które są nie tylko czyste, ale także mocne i elastyczne.
Wniosek
Cięcie papieru laserem CO₂ bez przypalania to proces doskonalenia kontroli temperatury. Choć podstawowe ustawienia, takie jak niska moc i wysoka prędkość, stanowią punkt wyjścia, prawdziwa doskonałość produkcyjna wynika z głębszego zrozumienia. Optymalizując wspomaganie powietrzem, uwzględniając unikalne właściwości każdego rodzaju papieru i stosując odpowiednią ogniskową, zyskujesz większą kontrolę. Ostatecznie celem jest nie tylko uniknięcie brązowych krawędzi, ale także zminimalizowanie niewidocznej strefy wpływu ciepła (HTZ) poprzez szybkie i wydajne dostarczanie energii – w tym zadaniu doskonale sprawdzają się lasery wzbudzane częstotliwościami RF, gwarantując, że Twoje produkty końcowe będą zarówno piękne, jak i trwałe.
FAQ
P1: Jaka jest dobra „zasada praktyczna” przy ustalaniu właściwych ustawień lasera dla nowego rodzaju papieru?
A: Użyj metody „siatki testowej”. Utwórz siatkę małych kwadratów w oprogramowaniu laserowym. Przypisz każdemu wierszowi inny poziom mocy (np. 10%, 12%, 14%) i inną prędkość do każdej kolumny (np. 200 mm/s, 250 mm/s, 300 mm/s). Przeprowadź tę siatkę na skrawku nowego papieru. Kwadrat, który przecina się całkowicie z najmniejszym zbrązowieniem, ujawnia idealny punkt początkowy.
P2: Zmniejszyłem moc i zwiększyłem prędkość, ale nadal widzę lekkie zbrązowienie. Co dalej?
A: Sprawdź wspomaganie powietrzne i ostrość. Słaby lub nieskupiony strumień powietrza nie usuwa zanieczyszczeń i nie chłodzi skutecznie krawędzi. Wykonaj również test nachylenia, aby upewnić się, że laser jest idealnie skupiony. Nieskupiona wiązka jest szersza i „piecze” papier, zamiast go odparowywać, co powoduje brązowienie nawet przy dużych prędkościach.
P3: Wspomaganie powietrza jest włączone, ale trzęsie mi się lekki papier. Jak to naprawić?
A: Prawdopodobnie masz zbyt duże ciśnienie lub papier nie jest dobrze zamocowany. Najpierw spróbuj zmniejszyć ciśnienie powietrza (PSI) do poziomu, który usuwa zanieczyszczenia, ale nie działa jak dmuchawa do liści. Następnie użyj łoża o strukturze plastra miodu z kołkami o strukturze plastra miodu lub małymi, silnymi magnesami (umieszczonymi ostrożnie z dala od ścieżki lasera), aby papier był płasko i dobrze zamocowany do łoża.
P4: Jak mogę zminimalizować ryzyko pożaru podczas cięcia papieru laserem?
A: Nigdy nie zostawiaj maszyny bez nadzoru. Upewnij się, że wspomaganie sprężonym powietrzem jest zawsze włączone i działa prawidłowo, ponieważ gasi ono płomienie. Utrzymuj układ wydechowy maszyny w czystości, aby zapewnić odpowiednią wentylację, i usuwaj wszystkie skrawki papieru ze stołu laserowego między pracami, aby wyeliminować źródła zapłonu. Standardowym protokołem bezpieczeństwa jest posiadanie gaśnicy na CO₂ w pobliżu.
P5: Wspomniałeś o „strefie wpływu ciepła” (HAZ). Jak mogę sprawdzić, czy mój papier jest kruchy, nawet jeśli wygląda na czysty?
A: „Test składania” to najprostszy sposób. Weź wycięty kawałek papieru i delikatnie złóż go wzdłuż krawędzi cięcia. Następnie złóż go kilka razy w przód i w tył. Jeśli papier ma minimalną strefę HAZ, będzie w dotyku przypominał normalnie złożoną krawędź. Jeśli jest kruchy z powodu uszkodzenia termicznego, pęknie, rozerwie się lub pęknie wzdłuż linii cięcia z minimalnym wysiłkiem.
P6: Mój laser nie przecina papieru całkowicie, ale zwiększenie mocy powoduje przepalenie. Co jest nie tak?
O: Ten klasyczny dylemat prawie zawsze dotyczy prędkości lub skupienia. Prędkość jest prawdopodobnie zbyt wysoka w stosunku do używanej mocy. Zamiast zwiększać moc, spróbuj zmniejszać prędkość małymi krokami (np. z 300 mm/s do 280 mm/s). Dzięki temu wiązka ma nieco więcej czasu na przebicie się, nie dodając jednocześnie wystarczającej ilości energii cieplnej, która mogłaby spowodować oparzenia. Sprawdź również ponownie skupienie.
P7: W tabeli artykułu wspomniano o taśmie maskującej. Kiedy i dlaczego powinienem jej używać na papierze?
A: Użyj taśmy transferowej lub maskującej na papierach podatnych na plamy powierzchniowe od dymu i zanieczyszczeń, zwłaszcza na papierach żywicznych lub włóknistych. Taśma działa jak warstwa ochronna. Laser przecina ją, ale dym i pozostałości osadzają się na powierzchni taśmy. Po odklejeniu taśmy uzyskasz nieskazitelną, czystą powierzchnię wokół nacięcia.
P8: Czy przy wycinaniu skomplikowanych wzorów na papierze lepszy jest zawsze obiektyw o krótszej ogniskowej?
O: Generalnie tak. Obiektyw o krótszej ogniskowej (np. 1.5" lub 2.0") zapewnia mniejszy rozmiar plamki i węższą szczelinę (szerokość cięcia), co pozwala na uzyskanie drobniejszych szczegółów. Ma jednak również mniejszą głębię ostrości, co oznacza, że materiał musi być idealnie płaski. W przypadku lekko wygiętych lub grubszych materiałów papierowych, takich jak tektura, standardowy obiektyw 2.5" może być bardziej tolerancyjny.
P9: Dlaczego papier błyszczący lub powlekany się topi i jak zapobiec powstawaniu twardych, pofałdowanych krawędzi?
A: Błyszcząca powłoka to często cienka warstwa plastiku, gliny lub polimeru. Zamiast odparowywać jak włókno papierowe, topi się pod wpływem ciepła lasera i ponownie zestala się, tworząc twardą kulkę. Aby temu zapobiec, należy użyć absolutnie najniższej mocy, która przebije materiał, w połączeniu z maksymalną prędkością i bardzo silnym wspomaganiem sprężonym powietrzem, aby „zamrozić” krawędź, zanim utworzy się kulka. Maskowanie może również pomóc w rozproszeniu części ciepła powierzchniowego.
P10: Czy nadal mogę uzyskać profesjonalne, nietłuste rezultaty, stosując standardowy laser CO2 ze szklaną tubą?
O: Tak, możesz uzyskać wizualnie czyste cięcia za pomocą lasera z tubą szklaną, starannie dobierając ustawienia i maksymalizując wspomaganie powietrzne. Należy jednak zminimalizować niewidoczne kruchość Zdolność lasera wzbudzanego częstotliwością radiową do generowania szybkich impulsów o wysokiej mocy szczytowej jest naukowo udowodniona i lepsza w porównaniu z przenoszeniem ciepła, co czyni go lepszym wyborem do zaawansowanych zastosowań, w których integralność materiału (np. na linii zagięcia) jest niepodważalna.