Máte za úkol vyrábět vysoce kvalitní akrylové díly, ale vaše výsledky jsou šíleně nekonzistentní. Jeden den jsou hrany perfektní – lesklé a hladké – a druhý den jsou vyvýšené, lepkavé a vypadají neprofesionálně. Neustále upravujete nastavení, plýtváte drahým materiálem a zpožďujete se v plánu. Tato nekonzistentnost vás nutí zpochybňovat váš stroj, váš proces a to, zda dokážete dodat kvalitu, kterou vaši klienti požadují.
Nejdůležitějším trikem pro laserové řezání akrylátu je výběr správného typu materiálu: litý akrylát je výrazně lepší než extrudovaný akrylát. Litý akrylát je bez pnutí a čistě se odpařuje, čímž vytváří charakteristický plamenem leštěný okraj. Extrudovaný akrylát obsahuje vnitřní pnutí, které způsobuje jeho zpětné tavení a vytváří vyvýšený, méně kvalitní okraj. Zvládnutí této volby materiálu je mnohem důležitější než jakékoli drobné úpravy rychlosti nebo výkonu vašeho stroje pro dosažení dokonalého a prodejního produktu pokaždé.

Nikdy nezapomenu na klienta – talentovaného designéra displejů – který mi frustrovaně zavolal, přesvědčený, že jsme mu prodali vadný laserový stroj. Ukázal mi dva akrylové díly vyříznuté ze stejného souboru s naprosto stejným nastavením. Jeden byl bezchybný, s okrajem podobným sklu. Druhý měl vyvýšený, lepkavý okraj, který vypadal hrozně. Po několika otázkách jsme zjistili příčinu. Aby ušetřili pár centů na čtvereční metr, jeho nákupní oddělení změnilo dodavatele a on nyní používal extrudovaný akrylát místo litého akrylátu, který používal dříve. Tato drobná „úspora nákladů“ měla za následek zničení hodnotného projektu. Tato zkušenost utvrdila mé základní přesvědčení: váš materiál je vaším nejdůležitějším nastavením.
Jaké jsou výhody laserového řezání akrylových desek?
V současné době používáte k řezání akrylu tradiční nástroje, jako jsou frézky nebo pily. Potýkáte se s hlasitým hlukem, plastovým prachem, který se dostává všude kolem, a neustálým rizikem odštípnutí jemných dílů. A co hůř, každý jednotlivý kus vyžaduje časově náročný proces sekundární úpravy broušením, leštěním a leštěním plamenem, aby se dosáhlo přijatelné hrany. Tento vícestupňový pracovní postup je pomalý, pracný a představuje úzké hrdlo ve vaší výrobě.
Hlavní výhodou laserového řezání akrylátu je dosažení dokonale plamenem leštěné hrany přímo v procesu řezání, čímž se eliminuje potřeba sekundární úpravy. Tato jednokroková metoda šetří obrovské množství času a práce. Mezi další klíčové výhody patří schopnost řezat extrémně složité vzory bez mechanického namáhání, což zabraňuje odštípnutí, a bezkonkurenční rychlost a přesnost pro výrobu identických dílů v jedné výrobní sérii.
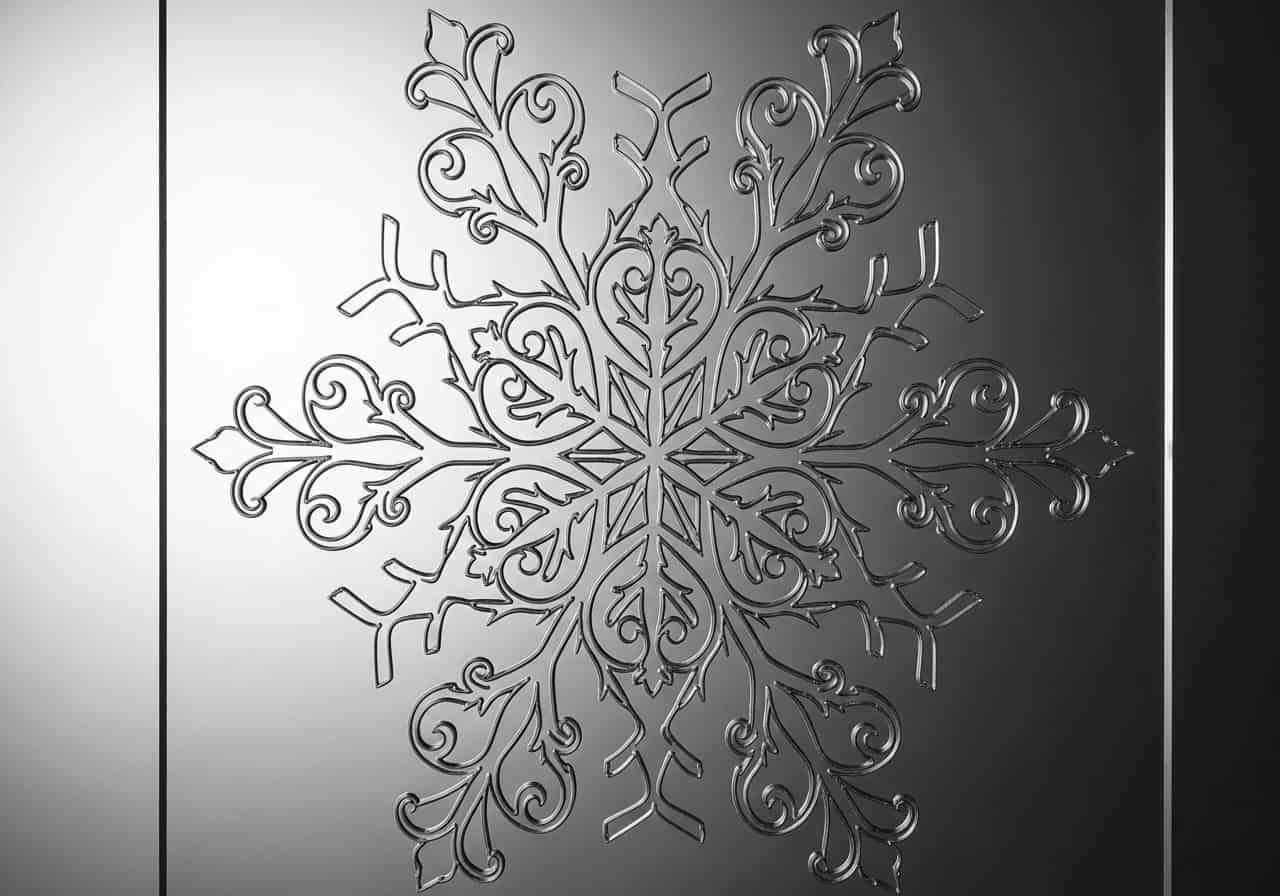
Výhody laseru sahají daleko za hranice pouhé hezké hrany; představují zásadní zlepšení efektivity výroby.
Jednokrokové řezání a leštění
Když CO2 laser řeže akrylát, nejedná se ve skutečnosti o „řez“ v mechanickém smyslu. Intenzivní, zaostřený paprsek světla odpařuje materiál, který mu leží v cestě. Teplo přitom roztaví okolní okraj natolik, aby vytvořilo hladký, lesklý a plamenem leštěný povrch . To se děje okamžitě a spojuje dva nebo tři samostatné výrobní kroky do jednoho.
Žádné mechanické namáhání
Fréza nebo pilový kotouč vyvíjejí na akrylátovou desku obrovskou fyzickou sílu . To je obzvláště problematické na ostrých rozích nebo tenkých profilech, kde může snadno způsobit odštípnutí, mikropraskliny nebo úplné zlomení. Laser je bezkontaktní nástroj. Akrylátu se nedotýká nic jiného než paprsek světla, což znamená, že i ty nejkřehčí a nejsložitější vzory lze řezat bez rizika mechanického namáhání.
Opotřebení a údržba nástrojů
Mechanické řezné nástroje, jako jsou frézy a pilové listy, se opotřebovávají. Jak se otupují, kvalita řezu se snižuje a je nutné je vyměnit, což zvyšuje provozní náklady a prostoje. Laser nemá žádnou fyzickou břitovou destičku, která by se opotřebovávala. Optika vyžaduje pravidelné čištění, ale její provozní životnost je mnohem delší než u mechanického vrtáku.
| vlastnost | Řezání laserem | Mechanické řezání (CNC frézka) |
|---|---|---|
| Okrajová úprava | Leštěno plamenem, přímo ze stroje | Hrubé, vyžaduje sekundární úpravu |
| Procesní kroky | Jeden jediný krok (řezání a leštění) | Více kroků (řezání, broušení, leštění, leštění) |
| Materiálový stres | Žádný (bezkontaktní proces) | Vysoká (může způsobit odštípnutí/praskání) |
| Složitost | Velmi vysoká (ostré řezy, vnitřní rohy) | Omezeno průměrem nástroje |
Jaké typy akrylových desek jsou vhodné pro řezání laserem?
Víte, že „akryl“ je ten správný materiál, ale váš dodavatel uvádí různé typy, například „litý“ a „extrudovaný“. Pro vás vypadají a působí téměř stejně, ale extrudovaná verze je vždy levnější. Předpokládáte, že je to chytřejší finanční volba. Tento předpoklad je však hlavní příčinou vašich nekonzistentních výsledků a výrobních problémů, které mění malou úsporu materiálu ve velké provozní náklady.
Dva hlavní typy akrylátových desek jsou lité a extrudované a jejich vhodnost pro řezání laserem se značně liší. Litý akrylát je ideální volbou. Vyrábí se nalitím tekutého monomeru do skleněné formy, čímž vznikne materiál bez pnutí, který se čistě odpařuje a vytváří perfektní, plamenem leštěný okraj. Extrudovaný akrylát se tvoří protlačováním akrylové hmoty skrz matrici, která vyvolává vnitřní pnutí, které způsobuje její zpětné roztavení a při řezání laserem vytváří vyvýšený, lepkavý okraj.
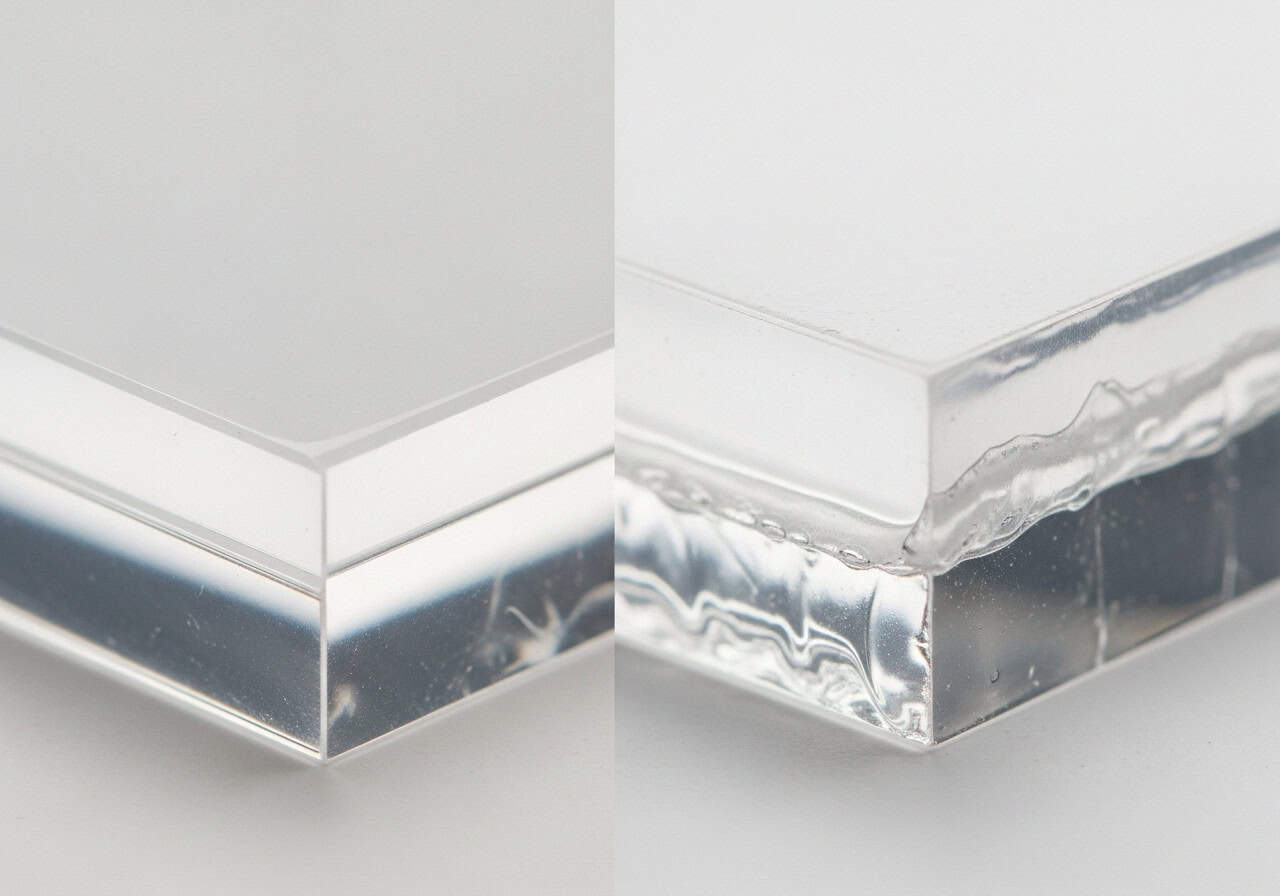
Z pohledu nákupu je nižší cena extrudovaného akrylátu atraktivní. Z pohledu výroby je to falešná úspora.
Litý akryl (volba profesionálů)
Litý akrylát se vyrábí podobně jako odlévání dortu na pánvi. Tekutý akrylát se nalije mezi dvě skleněné tabule a vytvrzuje se pomalým a kontrolovaným procesem. Vznikne tak deska s velmi malým vnitřním pnutím. Když na ni dopadne laserové teplo , materiál se čistě odpaří, aniž by ho molekulární „paměť“ táhla různými směry. Výsledkem je ostrý, čistý a bez otřepů okraj s charakteristickým lesklým povrchem.
Extrudovaný akryl (skrytá odpovědnost)
Extrudovaný akrylát se vyrábí podobně jako zubní pasta vytlačovaná z tuby. Horká masa akrylátu se protlačuje válci a matricemi a vytváří tak desku. Tento proces nutí polymerní řetězce, aby se zarovnaly ve směru extruze, čímž se v nich uzamkne obrovské množství vnitřního napětí . Když laserové teplo zasáhne tento namáhaný materiál, molekulární řetězce se uvolní a odtáhnou od linie řezu, což způsobí, že se materiál roztaví a na okraji vytvoří vyvýšený, lepkavý okraj.
Proč je to důležité ve výrobní hale
Nejde jen o drobný rozdíl v kvalitě.
- Následné zpracování: Hrany řezané na extrudovaném akrylu často vyžadují seškrábání nebo broušení, aby se odstranily otřepy, což zcela maří hlavní výhodu laserového řezání.
- Provozní parametry: Pro řezání extrudovaného akrylu potřebujete různá nastavení, která často vyžadují složitější nastavení, aby se minimalizoval efekt tavení.
- Prodejný produkt: Pro špičkové aplikace, jako jsou reklamní cedule nebo displeje, je vhodná úprava hran od extrudovaný akryl1 je pro koncového zákazníka často nepřijatelné.
Jak si vybrat správný laserový řezací stroj na akrylové desky?
Jste připraveni investovat do stroje speciálně určeného pro řezání akrylu. Vidíte širokou škálu možností, od malých stolních jednotek až po velké průmyslové stroje, všechny s různým výkonem a funkcemi. Obáváte se, že utratíte příliš mnoho peněz za stroj s větším výkonem, než potřebujete, nebo že utratíte málo a pořídíte si stroj, který nedokáže poskytnout kvalitu a propustnost, kterou vaše firma vyžaduje.
Výběr správného laseru pro akrylát závisí na tloušťce materiálu, který plánujete řezat. Klíčový je výkon: stroj s výkonem 40–60 W je ideální pro plechy do tloušťky 6 mm, stroj s výkonem 80–100 W je ideální pro tloušťky do 12 mm a pro efektivní řezání akrylátu o tloušťce 25 mm je zapotřebí stroj s výkonem 130–150 W. Stejně důležité jsou kvalitní osa Z pro přesné zaostření a dobrá vzduchová asistence, která zabraňuje vzplanutí a zajišťuje čistý řez.
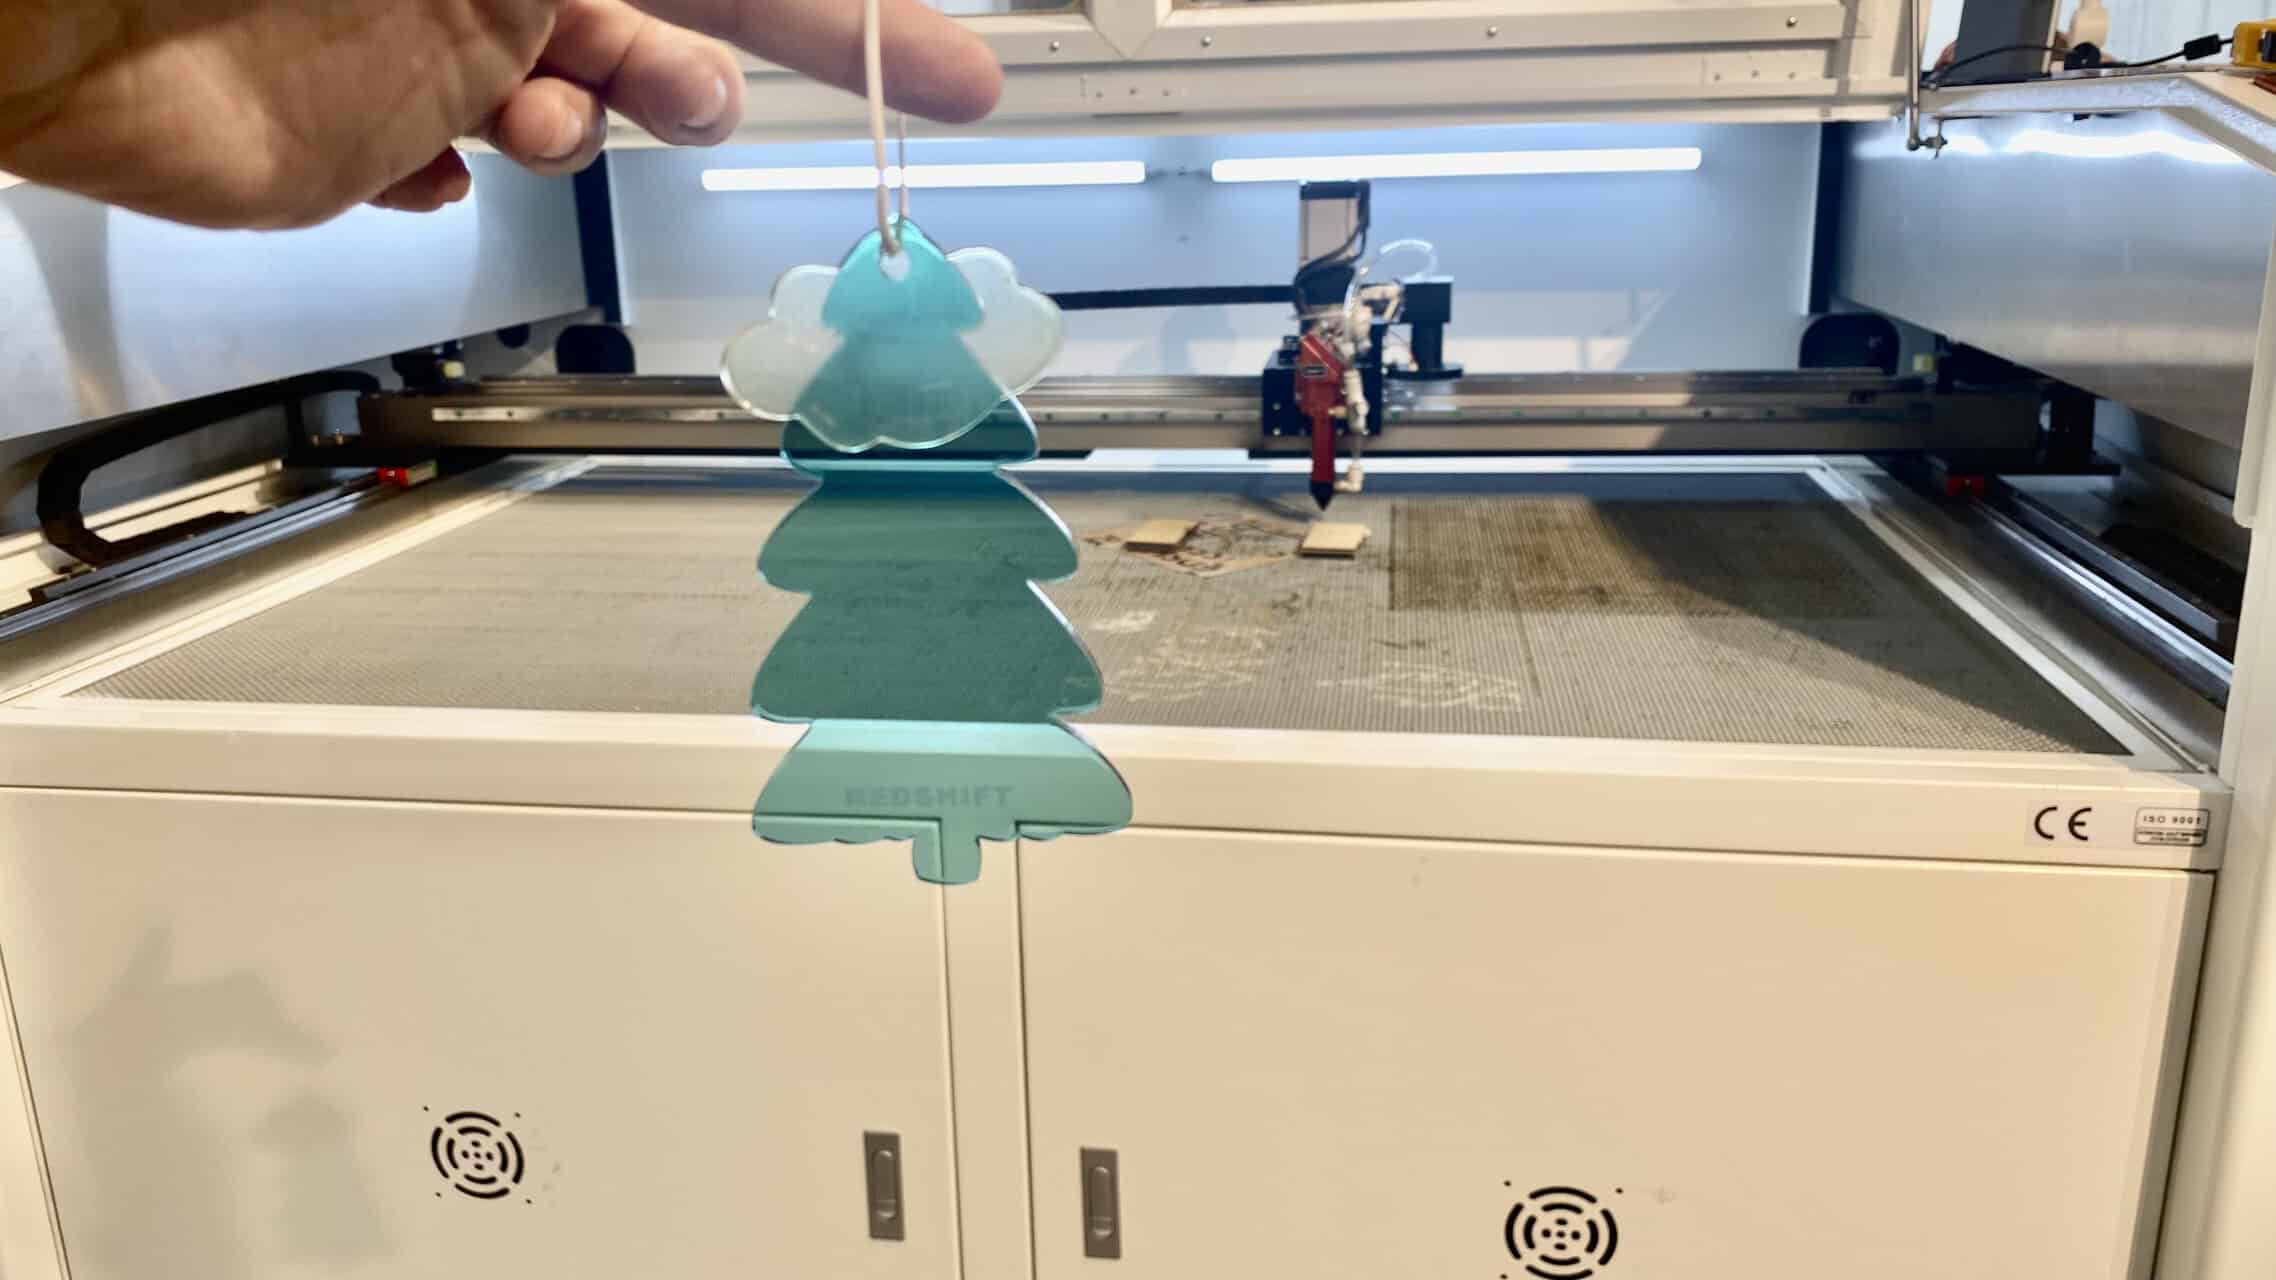
Nejde o koupi nejvýkonnějšího stroje, ale o koupi správného stroje pro vaši konkrétní práci.
Moc koreluje s tloušťkou
Výkon laseru ( ve wattech) určuje, jak silný materiál dokáže řezat čistě a efektivně. Řezání silného akrylu slabým laserem povede ke zkosené, šikmé hraně nebo se laser jednoduše nepodaří proříznout. Použití příliš výkonného laseru na velmi tenkém materiálu může být přehnané a ztížit jemné doladění nastavení.
| Tloušťka materiálu | Doporučený výkon laseru (CO2) | Primární aplikace |
|---|---|---|
| Až 1/4" (6 mm) | 40W - 60W | Cedule, šperky, složité řemeslné výrobky |
| Až 1/2" (12 mm) | 80W - 100W | Stojany na vystavení, středně těžká výroba |
| Až 1" (25 mm) | 130 W - 150 W+ | Tiskací písmena, strukturální části |
Důležitost zaostření (osa Z)
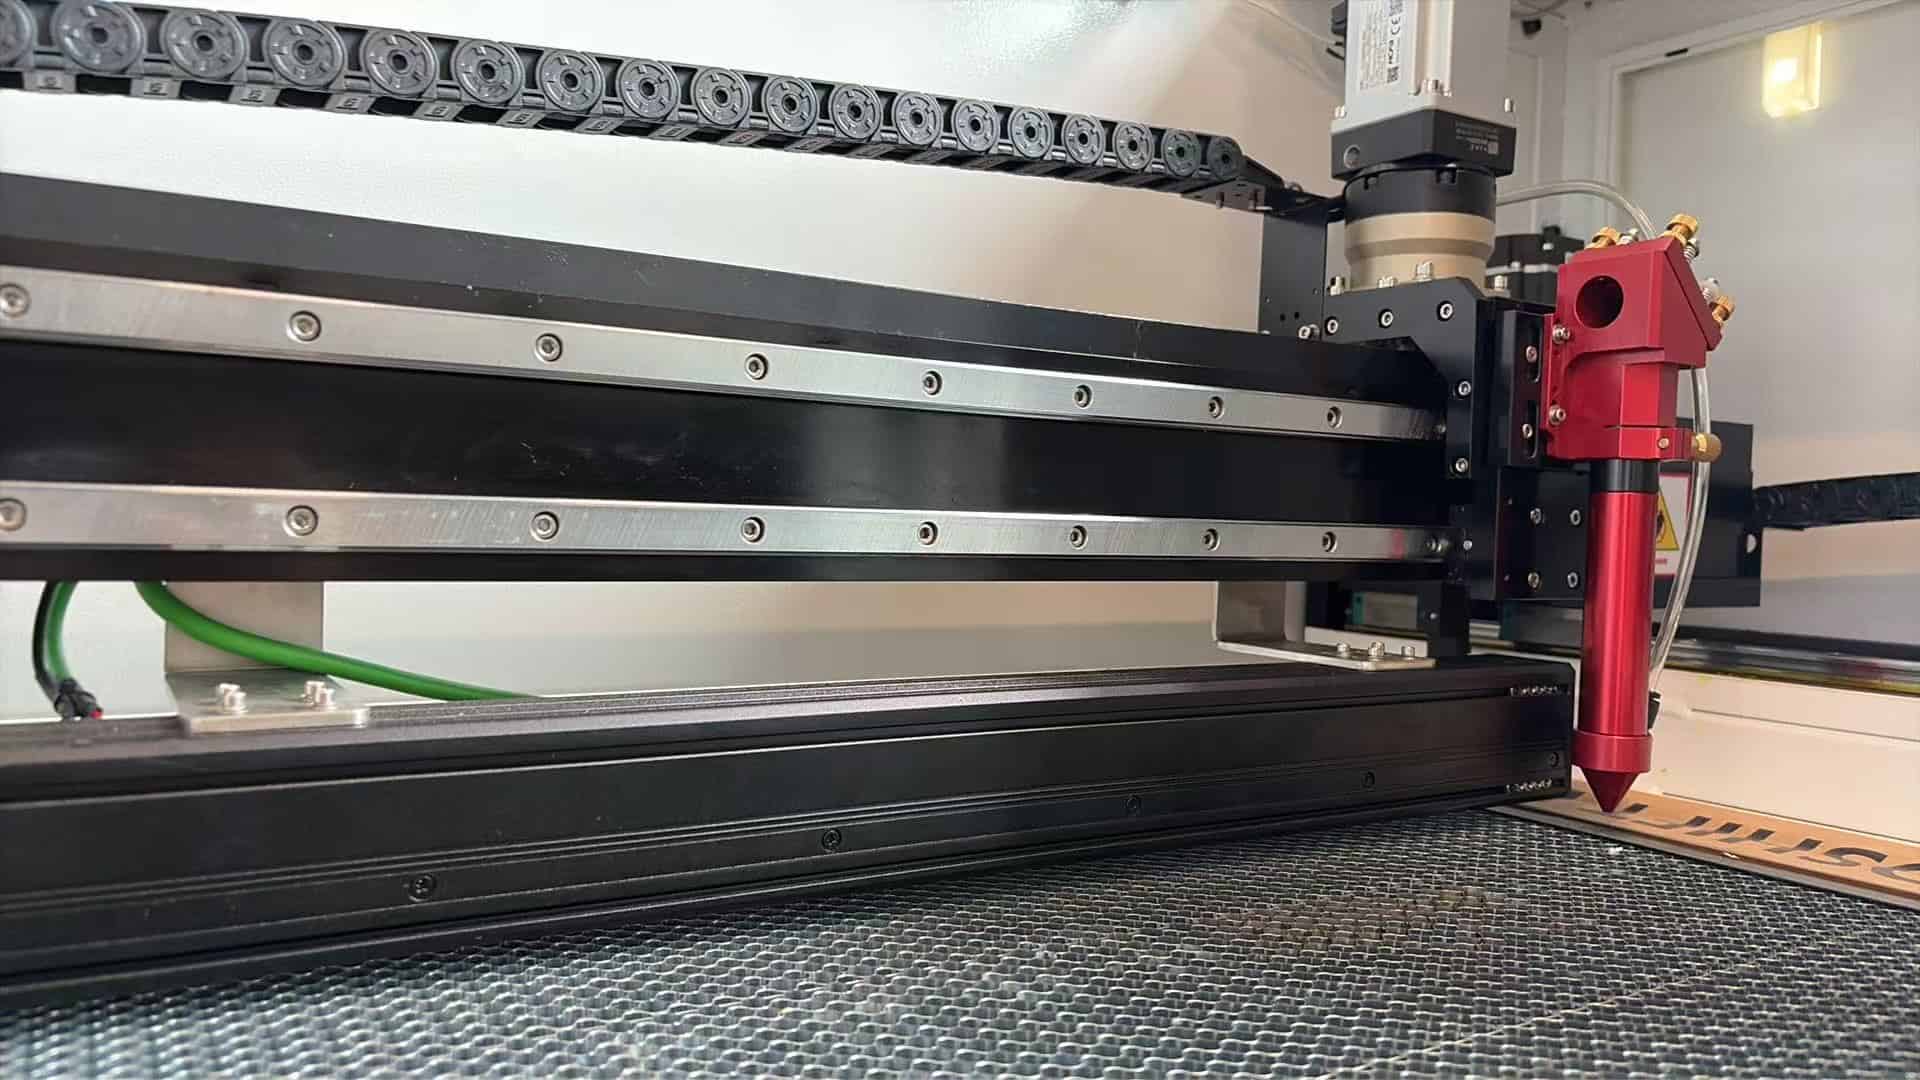
Laserový paprsek musí být dokonale zaostřen na povrch akrylátu nebo mírně do něj, aby se dosáhlo čistého řezu. Stroj s vysoce kvalitní motorizovanou osou Z 2 umožňuje přesně nastavit tento ohniskový bod. Funkce automatického ostření 3 je obrovskou úsporou času ve výrobním prostředí a zajišťuje konzistentní výsledky napříč celým procesem.
Nezapomeňte na leteckou asistenci
Dobrý systém vzduchové podpory 4 je nezbytný. Směruje soustředěný proud stlačeného vzduchu 5 do místa řezu. Tím se dosáhne dvou klíčových věcí: okamžitě se uhasí malý plamen, který může vzniknout při vznícení odpařeného akrylu, a roztavený materiál se odfoukne dolů a pryč od řezu, čímž se zabrání jeho opětovnému ztuhnutí na horní hraně. To je nezbytné pro udržení čistého a leštěného povrchu.
Závěr
Zvládnutí umění laserového řezání akrylátu není ani tak o memorování tisíce různých nastavení stroje, jako spíše o jedné základní volbě: vždy používejte litý akrylát. I když se nižší cena extrudovaného akrylátu může z hlediska nákupu zdát lákavá, je to falešná úspora, která vede k nižší kvalitě, zvýšeným nákladům na pracovní sílu při následném zpracování a nekonzistencím ve výrobě. Začínáte-li se správným a bezstresovým materiálem, připravíte se na úspěch. Spojení litého akrylátu se správně poháněným strojem a správným zaměřením vám zajistí, že můžete konzistentně a efektivně vyrábět krásné, plamenem leštěné díly, které vaši klienti očekávají, přímo z laserového lůžka.
Nejčastější dotazy
Otázka 1: Proč jsou okraje mého laserem řezaného akrylu lepkavé nebo vyvýšené místo hladkých?
A: Toto je klasický znak použití extrudovaného akrylátu namísto litého akrylátu. Extrudované desky obsahují vnitřní pnutí z výrobního procesu, které způsobuje, že se materiál při řezání laserem roztaví a vytvoří vyvýšený okraj. Litý akrylát je bez pnutí a čistě se odpařuje.
Q2: Jaký je hlavní rozdíl mezi litým a extrudovaným akrylátem pro řezání laserem?
A: Výrobní proces. Litý akrylát se vyrábí nalitím tekutiny do formy, čímž vznikne deska bez pnutí s plamenem leštěným okrajem. Extrudovaný akrylát se protlačuje matricí, čímž vzniká vnitřní pnutí, které při řezání laserem vede k nekvalitnímu, roztavenému okraji.
Q3: Je litý akrylát dražší a stojí za to ty příplatky?
A: Ano, litý akrylát má obvykle vyšší počáteční náklady na materiál. Nicméně se to rozhodně vyplatí. Šetří značné množství času a peněz tím, že eliminuje potřebu sekundárního následného zpracování (jako je broušení nebo škrábání hran), což vede k nižším celkovým nákladům na vlastnictví a vynikajícímu konečnému produktu.
Q4: Jaký výkon laseru (watty) potřebuji pro řezání akrylu?
A: Záleží na tloušťce. Obecně platí: pro dosažení čistého a efektivního řezu použijte 40–60 W pro akrylát do tloušťky 6 mm, 80–100 W pro materiál do 12 mm a 130 W+ pro desky do 25 mm.
Q5: Jak mohu zabránit plamenům nebo vzplanutí při řezání akrylu laserem?
A: Použijte silný a správně nasměrovaný přívod vzduchu. Proud stlačeného vzduchu uhasí malý plamen vytvořený odpařujícím se akrylem a, co je stejně důležité, odfoukne roztavený materiál dolů a pryč od řezu, čímž zajistí čistý horní okraj.
Q6: Je pro laserové gravírování lepší litý nebo extrudovaný akrylát?
A: Litý akrylát je pro gravírování mnohem lepší. Vytváří svěží, mrazivě bílý povrch s vynikajícím kontrastem. Extrudovaný akrylát gravíruje zřetelně a má tendenci vypadat nedbale a méně profesionálně, s menším kontrastem.
Q7: Kam mám nastavit ohnisko laseru pro řezání akrylu?
A: Pro dosažení co nejrovnější hrany u silnějších materiálů je dobrým výchozím bodem nastavit ohnisko asi do jedné třetiny tloušťky materiálu. U tenkých akrylátů obvykle postačí zaostření na horní povrch.
Q8: Mohu dosáhnout leštěné hrany na extrudovaném akrylu změnou nastavení?
A: Není stejné kvality jako litý akrylát. I když někdy můžete výsledek vylepšit použitím nižšího výkonu a vyšší rychlosti, abyste minimalizovali příkon tepla, nebudete schopni replikovat skutečný, sklovitý, plamenem leštěný okraj, který litý akrylát přirozeně vytváří.
Otázka 9: Proč mi akryl někdy praská nebo se odlupuje poblíž linie řezu?
A: Toto je obvykle problém s mechanickými řeznými nástroji, jako jsou pily nebo frézky, nikoli s lasery. Jednou z klíčových výhod laserového řezání je, že se jedná o bezkontaktní proces, který na akrylát nevyvíjí žádné mechanické namáhání a eliminuje riziko odštípnutí nebo lomu v důsledku namáhání.
Q10: Kromě laseru, co je nejdůležitější součástí pro řezání akrylu?
A: Vysoce kvalitní systém odsávání výparů. Odpařování akrylátu uvolňuje výpary se silným zápachem, které musí být bezpečně odvedeny ven nebo filtrovány. Správné odsávání je zásadní pro bezpečnost obsluhy a udržení čistého pracovního prostředí.
Vztahovat
Prozkoumejte tento odkaz a zjistěte, jak extrudovaný akrylát zvyšuje kvalitu značení a spokojenost zákazníků. ↩
Pochopení důležitosti vysoce kvalitní motorizované osy Z může zvýšit přesnost a efektivitu vašeho laserového řezání. ↩
Prozkoumání výhod funkce automatického ostření vám může pomoci dosáhnout konzistentních a efektivních výsledků při vašich projektech laserového řezání. ↩
Pochopení systémů podpory stlačeného vzduchu může vylepšit vaše techniky řezání a zvýšit kvalitu vaší práce. ↩
Zkoumání role stlačeného vzduchu vám může pomoci optimalizovat efektivitu řezání a dosáhnout lepších výsledků. ↩