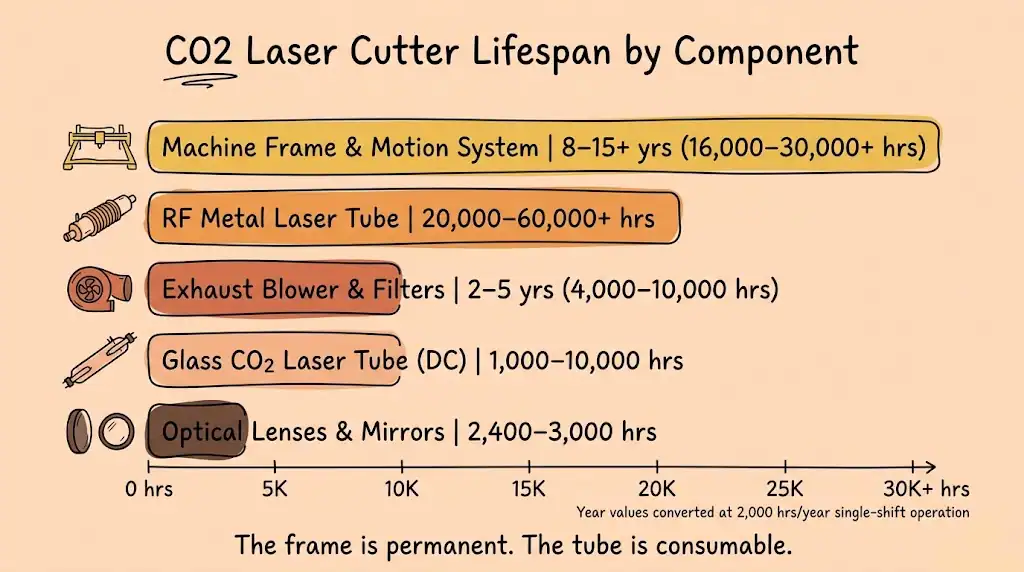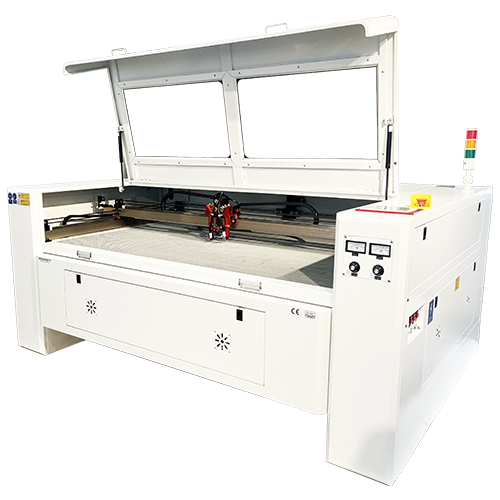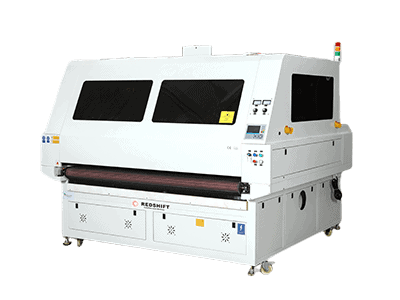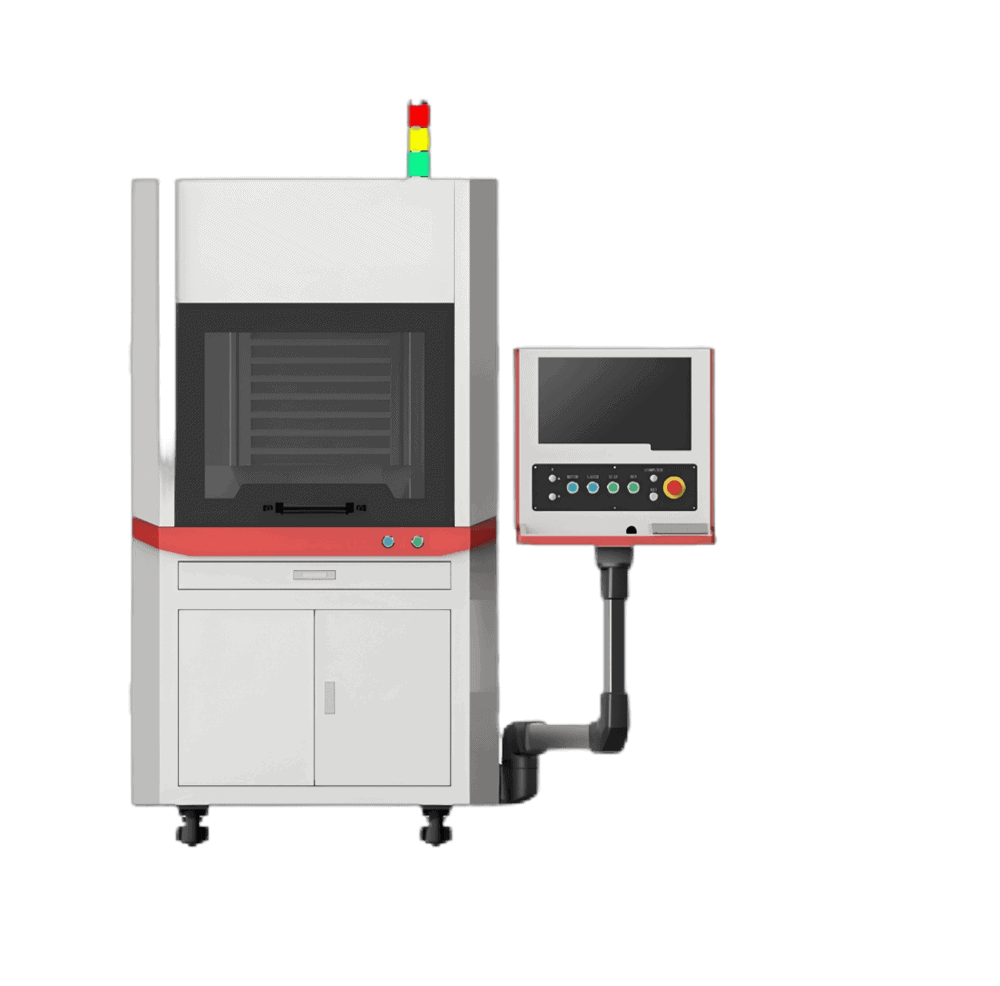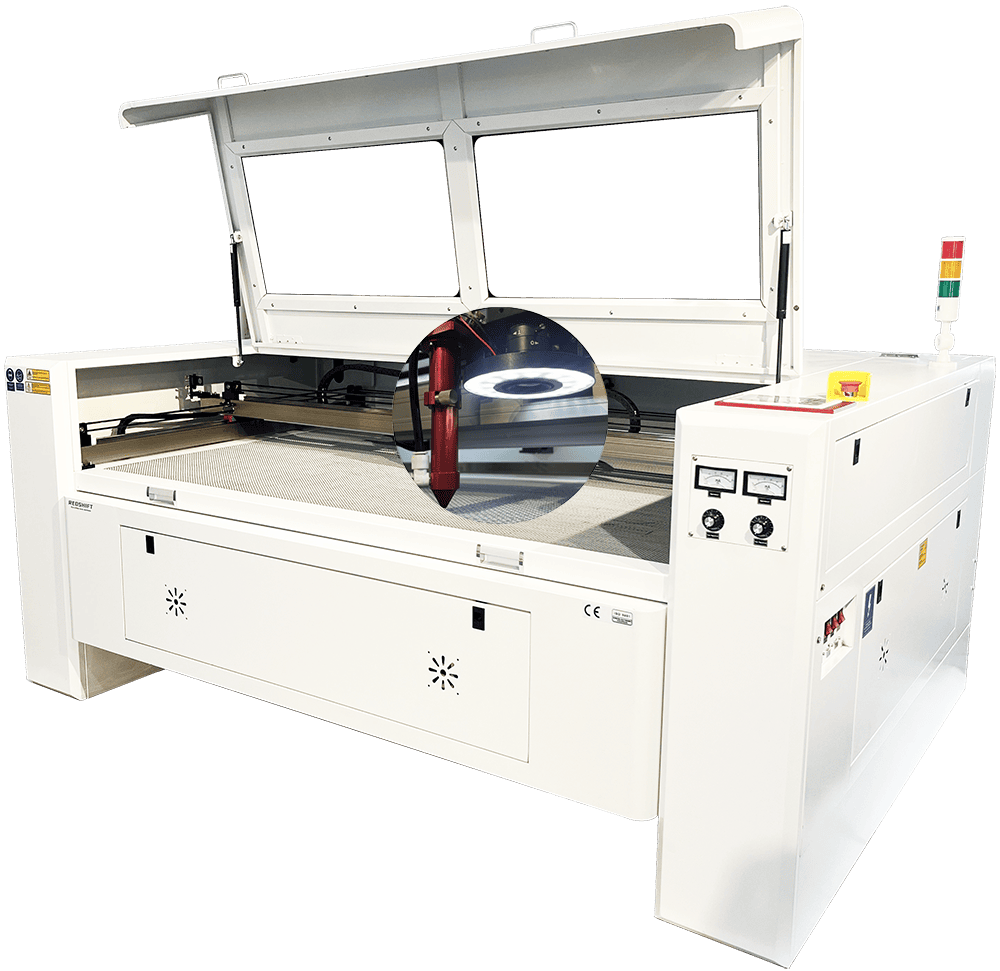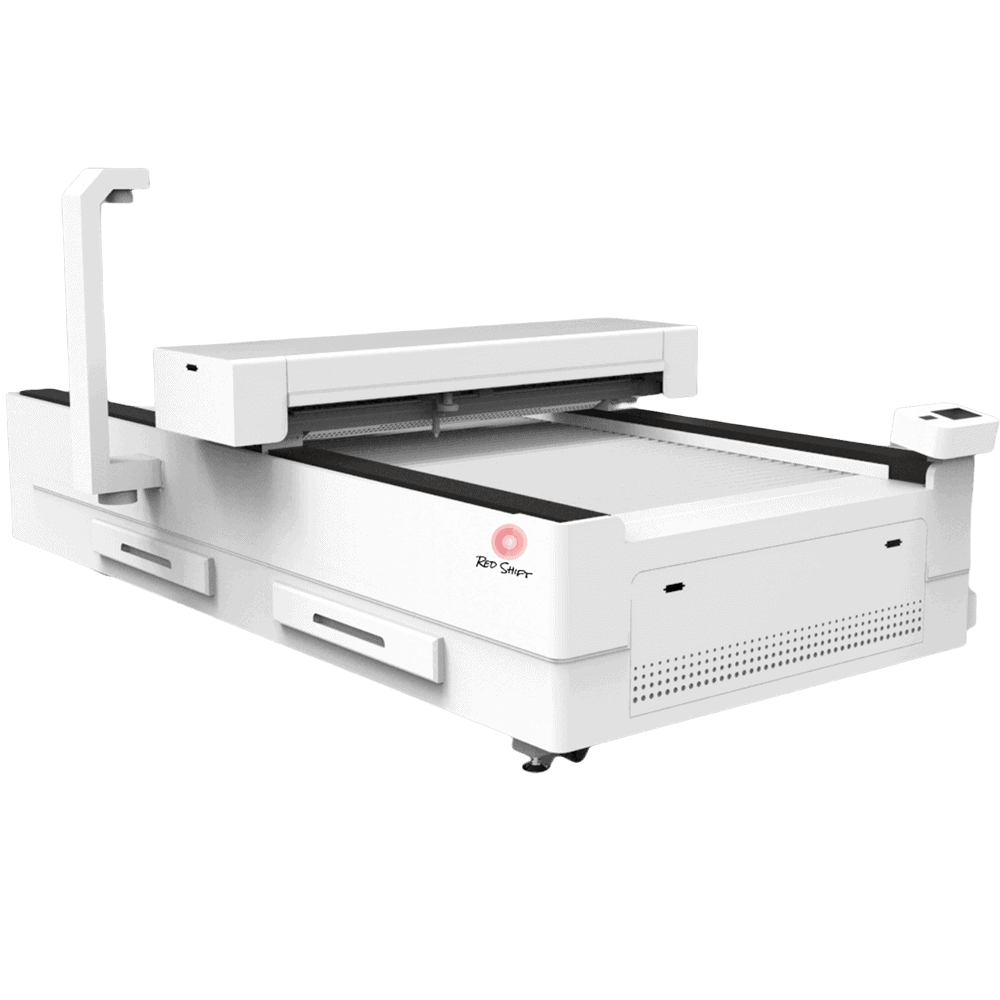
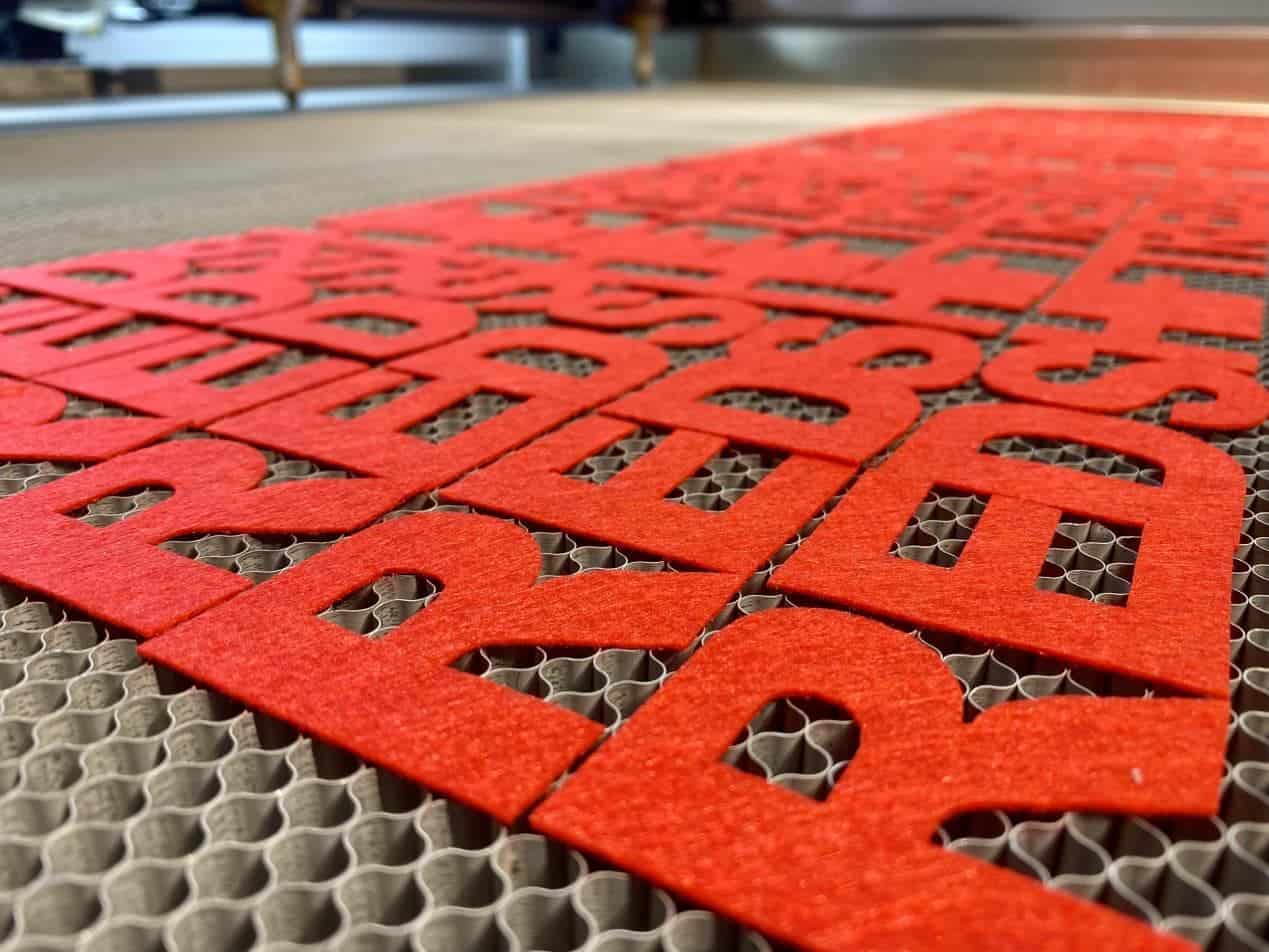
V oděvním průmyslu jsou tradiční ruční stříhání a mechanické řezání čepelí postupně nahrazovány „bezkontaktním“ high-tech procesem: řezacími stroji CO2 laserem. Tato technologie dokáže nejen přesně řezat složité vzory, ale také se vyhnout problémům, jako je deformace tkaniny a třepení okrajů. Lze jej považovat za „přesný skalpel“ v oděvní výrobě. Tento článek hluboce analyzuje jeho pracovní princip, použitelné typy tkanin, provozní dovednosti a odhalí, jak dosáhnout efektivní výroby pomocí optimalizace parametrů.
I. Základní princip řezání CO2 laserem
CO2 laserové řezací stroje generují infračervený laser s vlnovou délkou 10.6 mikrometrů prostřednictvím ionizace plynného oxidu uhličitého. Lasery této vlnové délky mají vysokou absorbovatelnost, zvláště vhodné pro zpracování oděvních tkanin obsahujících celulózu (jako je bavlna a len) a syntetická vlákna (jako je polyester a nylon).
Laserový paprsek je konvergován do vysokoenergetického světelného bodu o průměru 0.1 – 0.3 mm pomocí zaostřovací čočky a místní oblast tkaniny je okamžitě zahřátá na odpařovací teplotu (asi 300 – 500 °C), čímž se „odpařováním – ablací“ vytvoří řezný šev. Vzhledem k tomu, že se jedná o bezkontaktní metodu zpracování a nevyžaduje fyzický tlak, může zabránit roztahování a deformaci tkaniny, což je zvláště vhodné pro manipulaci s lehkými, tenkými a elastickými materiály.
II. Klasifikace použitelných tkanin a optimalizace parametrů
Složení a struktura vláken se u různých tkanin výrazně liší a tomu je třeba přizpůsobit parametry laseru. Níže jsou uvedeny klíčové body řezání pro běžné tkaniny:
Typ látky | charakteristika | Doporučené parametry (výkon/rychlost/tlak vzduchu) | Poznámky |
Bavlna / povlečení | Hořlavý a náchylný ke karbonizaci | Nízký výkon (30 – 60 W), vysoká rychlost (3 – 5 m/min), střední tlak vzduchu (0.8 – 1.2 Bar) | Nainstalujte pomocný vzduch – foukání, aby se zabránilo zuhelnatění hran |
Polyester / Nylon | Nízký bod tání a náchylný k tání a lepení | Střední výkon (60 – 100 W), střední rychlost (2 – 3 m/min), vysoký tlak vzduchu (1.5 – 2 Bar) | Roztavenou hmotu je nutné rychle odfouknout, aby nedošlo ke spékání |
Hedvábí/šifon | Lehký, tenký a náchylný k poškození teplem | Ultra – nízký výkon (20 – 40 W), ultra – vysoká rychlost (5 – 8 m/min), nízký tlak vzduchu (0.5 Bar) | Ke snížení akumulace tepla použijte pulzní režim |
Složené tkaniny | Vícevrstvá struktura a komplexní složení | Testujte parametry vrstvu po vrstvě a řežte krok za krokem | Zabraňte neúplnému odříznutí spodní vrstvy nebo přepálení povrchové vrstvy |
Klíčové dovednosti :
- Test – řezání Ověření: Otestujte se zbytky a sledujte, zda je řez hladký a zda dochází ke karbonizaci.
- Vrstva – po – vrstvě Řezání: U vícevrstvých kompozitních tkanin lze nejprve odříznout povrchovou vrstvu při nízkém výkonu a poté lze výkon zvýšit pro řezání spodní vrstvy.
III. Čtyři procesní dovednosti pro zlepšení kvality řezání
1. Kalibrace polohy zaostření
Poloha ostření přímo ovlivňuje přesnost řezu. U tkanin o tloušťce ≤ 3 mm se doporučuje umístit ostření na povrch materiálu; pokud tloušťka překročí 3 mm, lze ostření vhodně posunout dolů (například o 0.5 mm) pro zvýšení penetrační schopnosti. Metoda detekce : Nakloňte zkušební kus a sledujte konzistenci šířky řezu.
2. Výběr tlaku vzduchu a pomocného plynu
- Stlačený vzduch: Ekonomické a všeobecné použití, vhodné pro většinu syntetických vláken, s tlakem vzduchu regulovaným na 1 – 2 Bar.
- generátory dusíku: Inertní plyn může snížit oxidační reakci a zabránit zčernání okrajů přírodních vláken, ale cena je vysoká.
3. Optimalizace rozvržení a využití materiálu
Použijte CAD software pro automatické rozvržení vnoření, abyste snížili množství odpadu v rozích. Například při stříhání krajek může rozložení „zrcadlo – symetrie“ ušetřit 15 % – 20 % materiálů. Pro elastické tkaniny by měla být vyhrazena kompenzace tepelného smrštění 0.1 – 0.3 mm.
4. Údržba a bezpečnost
- Čočky a zrcátka čistěte denně, abyste zabránili ulpívání kouře a prachu a snížili účinnost laseru.
- Nainstalujte systém odvodu kouře, aby škodlivé plyny (jako jsou kyanidy vznikající při řezání chemických vláken) nepoškodily obsluhu.
IV. Jedinečné výhody a omezení laserového řezání
Výhody:
- Jednokroková tvorba komplexních vzorů: Dokáže vyříznout duté vzory a zakřivené hrany, kterých tradiční formy na nože nedokážou dosáhnout.
- Bezkontaktní a nulové znečištění: Nejsou potřeba žádné formy, což snižuje opotřebení nástroje a plýtvání materiálem.
- Hrana – těsnící efekt: Vysoká teplota laseru může okamžitě roztavit okraje tkanin z chemických vláken, dosáhnout „automatického zatavení okrajů“ a eliminovat následné zpracování.
Omezení:
- Snadná karbonizace přírodních vláken: U materiálů, jako je bavlna a len, je třeba přísně kontrolovat výkon; jinak okraje zežloutnou.
- Omezení tloušťky: Tloušťka tkaniny řezané najednou není obecně větší než 10 mm. Pokud je příliš tlustý, je zapotřebí více zpracování.
V. Budoucí trendy: Inteligence a zelená
- Adaptace parametrů založená na AI: Monitorování kvality řezání v reálném čase pomocí kamer a automatické nastavení výkonu a rychlosti pomocí algoritmů AI.
- Upgrade životního prostředí: Výzkum a vývoj nízkoenergetických laserů a přizpůsobení speciálních řezných režimů pro biologicky odbouratelné tkaniny.
- 3D řezání laserem: Kombinace technologie 3D skenování k přímému řezání trojrozměrných vzorů oděvů podle dat modelu lidského těla.
Závěr
Stroje na řezání CO2 laserem nově definují hranice přesnosti a efektivity při výrobě oděvů. Zvládnutí rovnováhy mezi vlastnostmi tkaniny a optimalizací parametrů může nejen zlepšit kvalitu produktu, ale také podpořit rozvoj průmyslu směrem k flexibilitě a udržitelnosti. V budoucnu, s iterací technologie, se tato „světelná čepel“ může stát standardním nástrojem v každé továrně na oděvy.