Přejít na obsah
1. Řezání laserem
Řezání laserem je přesná a účinná metoda pro tvarování kovových materiálů. Proces začíná vysokoenergetickým laserovým paprskem generovaným laserovým zdrojem. Tento paprsek je pak zaostřen na kovový povrch pomocí zaostřovací čočky. Intenzivní teplo z laserového paprsku rychle taví, vypařuje nebo spálí kov v cílové oblasti.
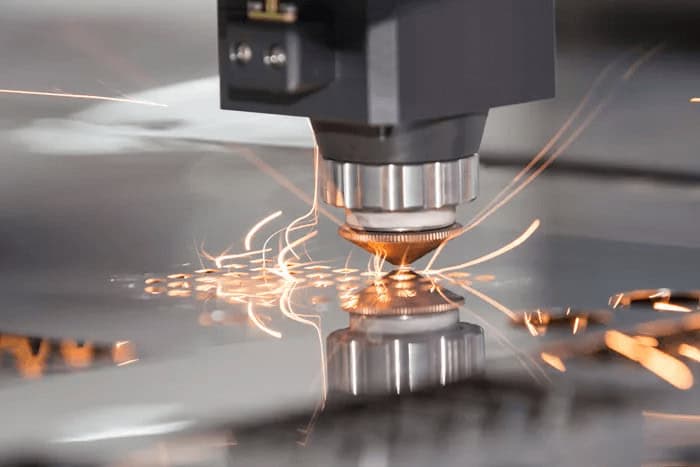
Proud plynu se často používá současně k odfouknutí roztaveného nebo odpařeného kovu, čímž se vytvoří čistý řez. Laserový řezací stroj je řízen systémem počítačově-numerického řízení (CNC), který sleduje předem naprogramovanou dráhu. To umožňuje řezání složitých tvarů a vzorů s vysokou přesností, typicky dosahující tolerancí pouhých ±0.1 mm. Rychlost řezání laserem závisí na faktorech, jako je typ a tloušťka kovu, výkon laseru a průtok plynu. U tenkých plechů mohou být řezné rychlosti poměrně vysoké, takže jsou vhodné pro aplikace hromadné výroby.
2. Laserové značení
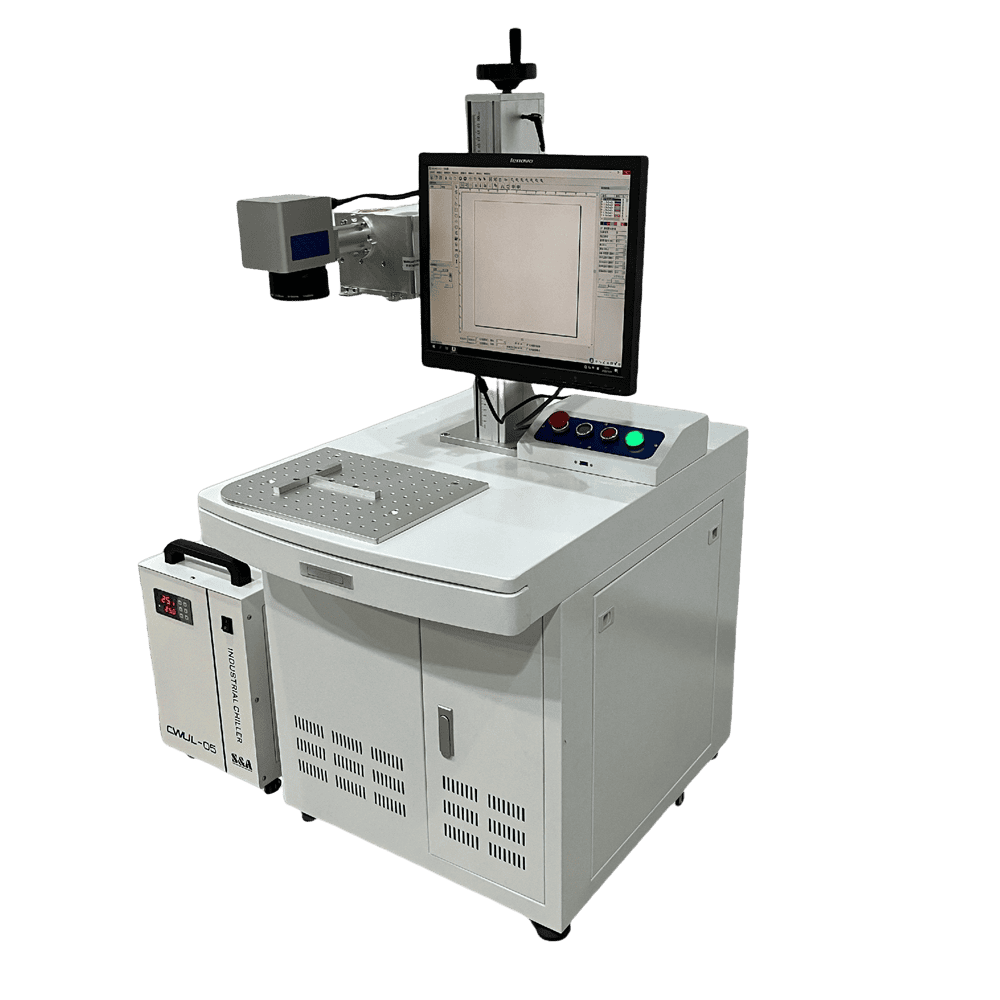
Laserové značení zahrnuje použití laserového paprsku k vytvoření trvalých značek na kovovém povrchu. Existuje několik typů laserového značení, včetně žíhání, gravírování a pěnění.
Při značení žíháním zahřeje laser kovový povrch na určitou teplotu, což způsobí změnu barvy v důsledku oxidace. Tato metoda se často používá pro označování sériových čísel, čárových kódů a log na kovech bez změny topografie povrchu. Gravírování na druhé straně odstraňuje malé množství materiálu z kovového povrchu jeho odpařováním laserovým paprskem a vytváří zapuštěnou značku. Pěnivé značení nastává, když laser způsobí pěnění kovového povrchu a vytvoření vyvýšené stopy.

Proces je vysoce přesný a dokáže vytvořit značky s velmi jemnými detaily. Je bezkontaktní, což znamená, že nedochází k fyzickému opotřebení značkovacího nástroje, a lze jej snadno automatizovat pro velkosériovou výrobu. Systém laserového značení je také velmi flexibilní a umožňuje rychlé změny obsahu a designu značení.
3. Laserové svařování
Laserové svařování je technika, která spojuje dvě nebo více kovových částí dohromady pomocí laserového paprsku jako zdroje tepla. Laserový paprsek je zaměřen na oblast spoje, taví kov a spojuje díly. Existují dva hlavní typy laserového svařování: kondukční svařování a svařování klíčové dírky.

Kondukční svařování je vhodné pro tenkostěnné kovy a aplikace, kde je vyžadována malá hloubka svaru. Teplo z laseru je vedeno do kovu, což způsobuje jeho roztavení a vytvoření svaru. Svařování klíčovou dírkou se naproti tomu používá u silnějších kovů. Vysokoenergetický laserový paprsek vytváří klíčovou dírku v kovu, která se při pohybu laseru po spoji plní roztaveným kovem.
Laserové svařování nabízí několik výhod, jako je vysoká rychlost svařování, nízká tepelně ovlivněná zóna a schopnost svařovat různé kovy. Vytváří také pevné a esteticky příjemné svary, takže je ideální pro aplikace v průmyslových odvětvích, kde je důležitá jak pevnost, tak vzhled.
4. Laserové čištění
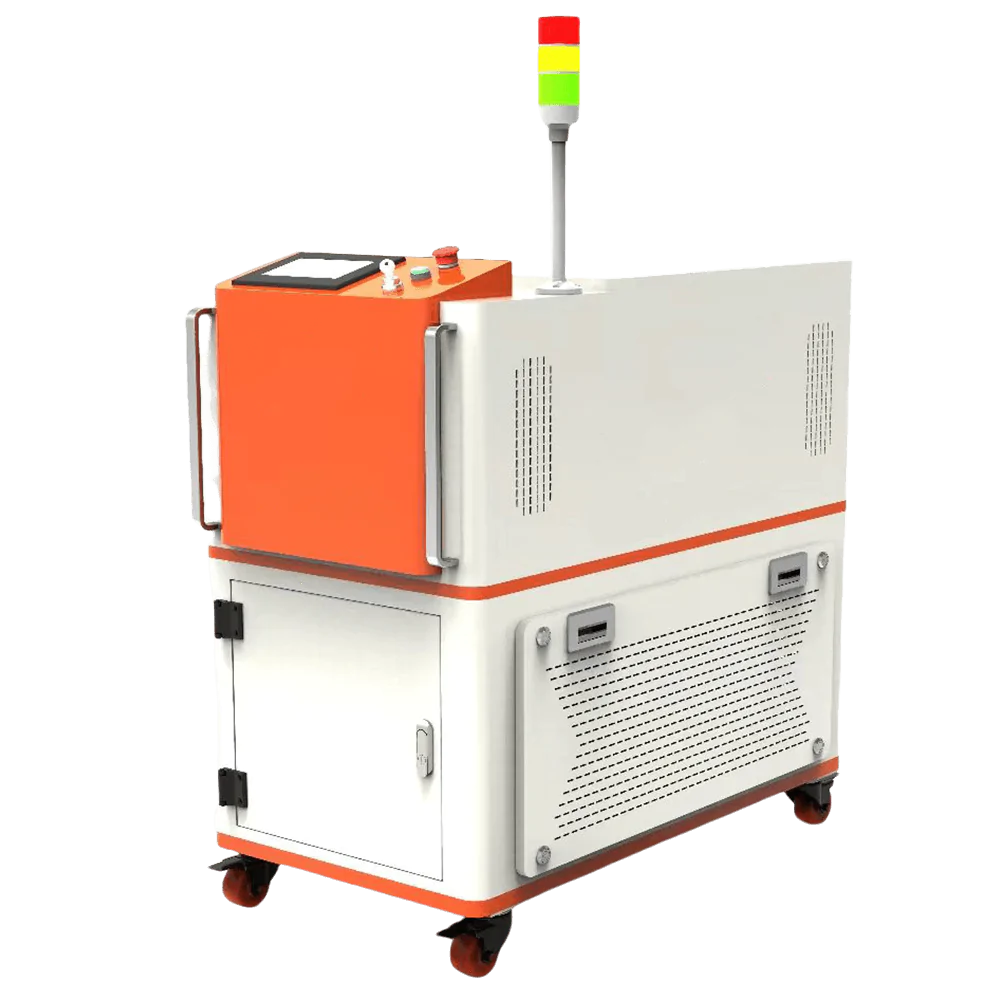
Laserové čištění je bezkontaktní, ekologická metoda odstraňování nečistot z kovových povrchů. Proces funguje nasměrováním laserového paprsku na kovový povrch. Energie laseru je absorbována nečistotami, jako je rez, barva nebo mastnota, což způsobuje, že se vypařují nebo se oddělují od kovového povrchu.
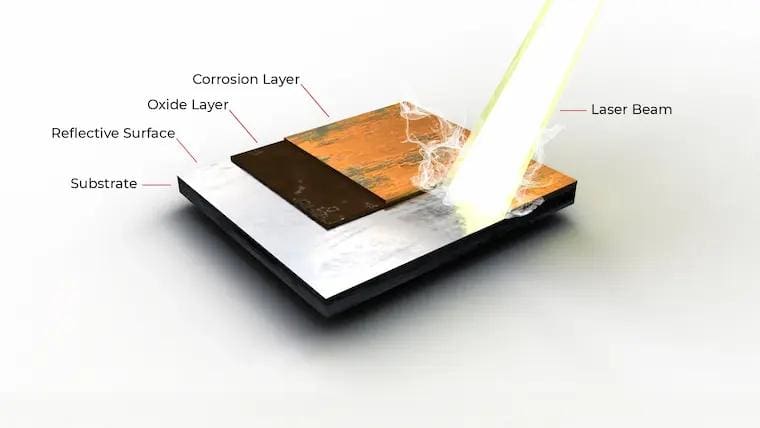
Výhodou laserového čištění je, že může být vysoce selektivní, odstraňuje pouze nečistoty bez poškození podkladového kovu. Jedná se také o suchý proces, což znamená, že není potřeba chemikálií ani vody, čímž se snižuje odpad a dopad na životní prostředí. Laserové čištění lze použít pro různé aplikace, od restaurování historických kovových artefaktů až po přípravu kovových povrchů pro lakování nebo svařování.