أنت مكلف بإنتاج قطع أكريليك عالية الجودة، لكن نتائجك غير متسقة بشكل محبط. ففي يوم تكون الحواف مثالية - لامعة وناعمة - وفي اليوم التالي تكون مرتفعة ولزجة وتبدو غير احترافية. تجد نفسك تُعدّل الإعدادات باستمرار، وتُهدر مواد باهظة الثمن، وتتأخر عن الجدول الزمني. هذا التناقض يجعلك تُشكك في آلتك، وفي عملية الإنتاج، وفي قدرتك على تقديم الجودة التي يطلبها عملاؤك.
إنّ أهمّ سرّ في قصّ الأكريليك بالليزر هو اختيار النوع المناسب من المادة: فالأكريليك المصبوب يتفوّق بشكلٍ كبير على الأكريليك المبثوق. يتميّز الأكريليك المصبوب بانعدام الإجهاد فيه، ويتبخّر بسلاسة، مُنتجًا حافةً مصقولةً باللهب. أمّا الأكريليك المبثوق، فيحتوي على إجهادات داخلية تُسبّب انصهاره، مُنتجًا حافةً بارزةً رديئة. إنّ إتقان اختيار هذه المادة أهمّ بكثير من أيّ تعديل بسيط على سرعة أو طاقة جهازك، وذلك للحصول على منتج مثاليّ وجاهز للبيع في كلّ مرّة.

لن أنسى أبدًا عميلًا - مصمم عروض موهوب - اتصل بي محبطًا، مقتنعًا بأننا بعناه آلة ليزر معيبة. أراني قطعتين من الأكريليك مقطوعتين من نفس الملف وبنفس الإعدادات تمامًا. كانت إحداهما مثالية، بحافة زجاجية. أما الأخرى فكانت ذات حافة مرتفعة لزجة تبدو سيئة للغاية. بعد بضعة أسئلة، اكتشفنا السبب. لتوفير بضعة سنتات لكل قدم مربع، غيّر قسم المشتريات لديه الموردين، وأصبح يستخدم الآن الأكريليك المبثوق بدلًا من الأكريليك المصبوب الذي كان يستخدمه سابقًا. كان هذا "التوفير" الضئيل في التكلفة على وشك إفساد مشروع ذي قيمة عالية. رسّخت هذه التجربة قناعتي الراسخة: المادة التي تختارها هي أهم عنصر في عملك.
ما هي مزايا قطع ألواح الأكريليك بالليزر؟
أنت تستخدم حاليًا أدوات تقليدية مثل آلات التوجيه أو المناشير لقطع الأكريليك. وتواجه مشكلة الضوضاء العالية، وغبار البلاستيك المتناثر في كل مكان، والخطر الدائم لتلف الأجزاء الدقيقة. والأسوأ من ذلك، أن كل قطعة تتطلب عملية تشطيب ثانوية تستغرق وقتًا طويلاً، تشمل الصنفرة والتلميع والصقل باللهب للحصول على حافة مقبولة. هذه العملية متعددة الخطوات بطيئة، وتتطلب جهدًا كبيرًا، وتُشكل عائقًا أمام إنتاجك.
تتمثل الميزة الأساسية لقطع الأكريليك بالليزر في الحصول على حافة مصقولة باللهب بشكل مثالي أثناء عملية القطع، مما يلغي الحاجة إلى عمليات تشطيب ثانوية. توفر هذه الطريقة أحادية الخطوة كميات هائلة من الوقت والجهد. تشمل المزايا الرئيسية الأخرى القدرة على قطع تصاميم بالغة التعقيد دون إجهاد ميكانيكي، مما يمنع التكسر، بالإضافة إلى السرعة والدقة الفائقتين لإنتاج قطع متطابقة في كل دورة إنتاج.
إن فوائد الليزر تتجاوز مجرد الحافة الجميلة؛ فهي تمثل تحسيناً جوهرياً في كفاءة التصنيع.
القطع والتلميع بخطوة واحدة
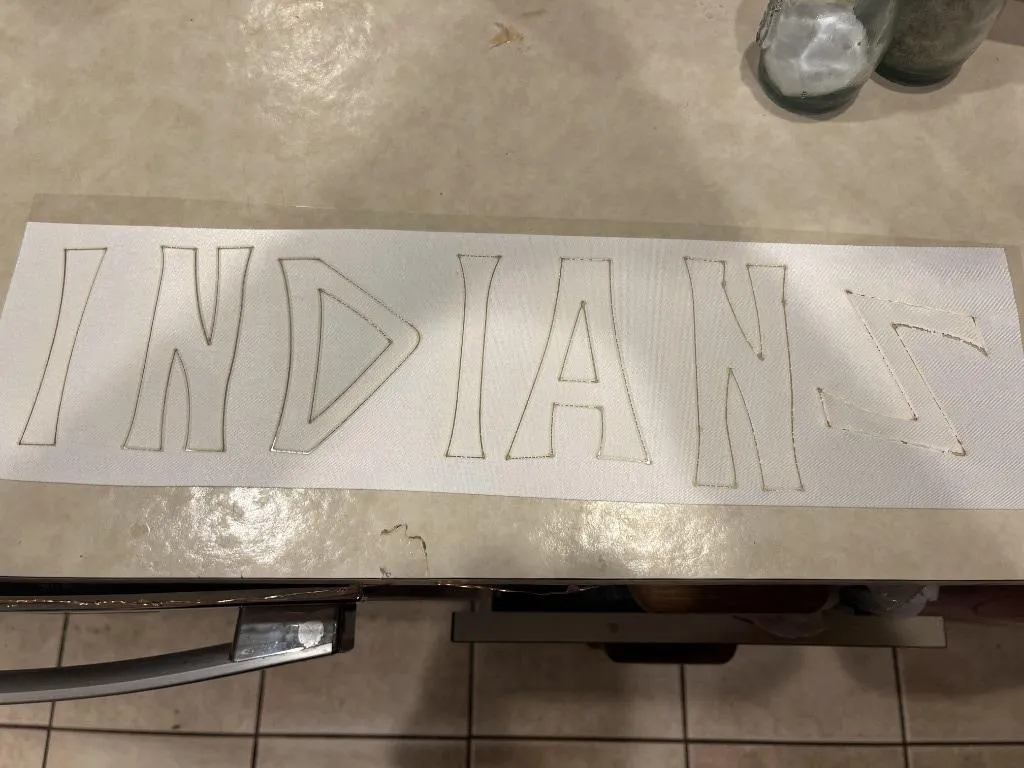
عندما يقطع ليزر ثاني أكسيد الكربون الأكريليك، لا يُعدّ ذلك قطعًا بالمعنى الميكانيكي. إذ يُبخر شعاع الضوء المركز والمكثف المادة في مساره. وخلال ذلك، تُذيب الحرارة الحافة المحيطة بشكل كافٍ لتكوين سطح أملس ولامع مصقول باللهب . ويحدث هذا فورًا، جامعًا بين خطوتين أو ثلاث خطوات تصنيعية منفصلة في خطوة واحدة.
لا ضغوط ميكانيكية
تُسلط لقمة التوجيه أو شفرة المنشار قوةً ميكانيكيةً هائلةً على لوح الأكريليك . ويُعدّ هذا الأمر إشكاليًا بشكل خاص في الزوايا الحادة أو الأجزاء الرقيقة، حيث يُمكن أن يُسبب بسهولة تشققات أو كسورًا دقيقةً أو حتى كسرًا كاملًا. أما الليزر فهو أداة لا تلامس الأكريليك، إذ لا يلامسه سوى شعاع ضوئي، مما يعني إمكانية قطع حتى أكثر التصاميم هشاشةً وتعقيدًا دون أي خطر للإجهاد الميكانيكي.
تآكل الأداة وصيانتها
تتآكل أدوات القطع الميكانيكية، مثل رؤوس التوجيه وشفرات المنشار. ومع تآكلها، تتدهور جودة القطع ، مما يستدعي استبدالها، الأمر الذي يزيد من تكاليف التشغيل ووقت التوقف. أما الليزر، فلا يحتوي على حافة قطع مادية قابلة للتآكل. صحيح أن العدسات تتطلب تنظيفًا دوريًا، إلا أن عمرها التشغيلي أطول بكثير من عمر رأس القطع الميكانيكي.
| الميزات | القطع بالليزر | القطع الميكانيكي (جهاز التوجيه CNC) |
|---|---|---|
| إنهاء الحافة | مصقولة باللهب، مباشرة من الآلة | خشن، يتطلب تشطيبًا ثانويًا |
| خطوات عملية | خطوة واحدة (قص وتلميع) | خطوات متعددة (قص، صنفرة، تلميع، صقل) |
| ضغوط مادية | لا شيء (عملية بدون تلامس) | مرتفع (قد يسبب التكسر/التشقق) |
| تعقيد | مرتفع جداً (يقطع الزوايا الداخلية الحادة) | محدود بقطر الأداة |
ما هي أنواع ألواح الأكريليك المناسبة للقطع بالليزر؟
أنت تعلم أن "الأكريليك" هو المادة المناسبة، لكنك ترى أنواعًا مختلفة مدرجة لدى موردك، مثل "المصبوب" و"المبثوق". تبدو لك متطابقة تقريبًا في الشكل والملمس، لكن النسخة المبثوقة أرخص دائمًا. تفترض أنها الخيار الأنسب من الناحية المالية. إلا أن هذا الافتراض هو السبب الرئيسي لنتائجك غير المتسقة ومشاكل الإنتاج، محولًا توفيرًا بسيطًا في المواد إلى تكلفة تشغيلية باهظة.
يوجد نوعان رئيسيان من ألواح الأكريليك: المصبوب والمبثوق، ويختلف مدى ملاءمتهما للقطع بالليزر اختلافًا كبيرًا. يُعد الأكريليك المصبوب الخيار الأمثل، حيث يُصنع بسكب مونومر سائل في قالب زجاجي، مما ينتج عنه مادة خالية من الإجهاد تتبخر بسهولة للحصول على حافة مصقولة مثالية. أما الأكريليك المبثوق، فيُصنع بدفع كتلة الأكريليك عبر قالب، مما يُحدث إجهادًا داخليًا، فيؤدي إلى انصهارها مرة أخرى وتكوين حافة مرتفعة ولزجة عند قطعها بالليزر.
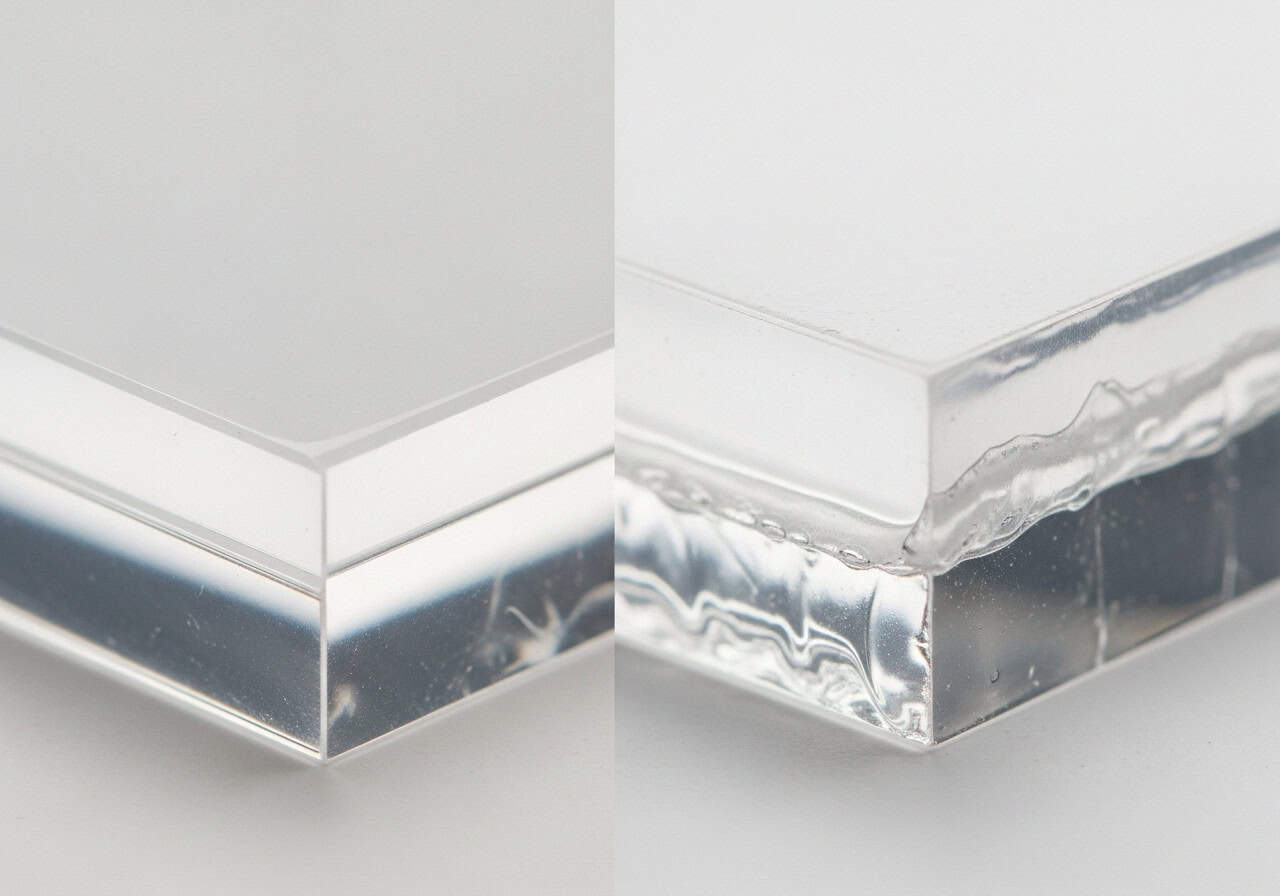
من منظور التوريد، يُعدّ انخفاض سعر الأكريليك المبثوق عاملاً جذاباً. أما من منظور التصنيع، فهو توفير زائف.
الأكريليك المصبوب (خيار المحترفين)
يُصنع الأكريليك المصبوب بنفس طريقة صبّ الكعكة في قالب. يُسكب الأكريليك السائل بين لوحين من الزجاج ويُعالج ببطء وبدقة. ينتج عن ذلك لوح ذو إجهاد داخلي ضئيل للغاية. عند تعرضه لحرارة الليزر ، يتبخر الأكريليك بسلاسة تامة دون أي "ذاكرة" جزيئية تُؤثر على توزيعه. والنتيجة هي حافة حادة ونظيفة وخالية من النتوءات، مع ذلك اللمعان المميز.
الأكريليك المبثوق (المسؤولية الخفية)
يُصنع الأكريليك المبثوق بنفس طريقة عصر معجون الأسنان من الأنبوب. تُدفع كتلة ساخنة من الأكريليك عبر بكرات وقوالب لتشكيل لوح. تجبر هذه العملية سلاسل البوليمر على الاصطفاف في اتجاه البثق، مما يُولّد إجهادًا داخليًا هائلاً . عندما تصطدم حرارة الليزر المركزة بهذه المادة المُجهدة، تسترخي السلاسل الجزيئية وتنسحب للخلف بعيدًا عن خط القطع، مما يؤدي إلى انصهار المادة مرة أخرى وتكوين حافة بارزة لزجة.
لماذا يُعد هذا الأمر مهمًا في أرضية المصنع؟
هذا ليس مجرد اختلاف طفيف في الجودة.
- المعالجة البعدية: غالباً ما تتطلب الحواف المقطوعة على الأكريليك المبثوق كشطها أو صنفرتها لإزالة النتوءات، مما يؤدي إلى إفشال الميزة الرئيسية للقطع بالليزر تماماً.
- معلمات التشغيل: تحتاج إلى إعدادات مختلفة لقطع الأكريليك المبثوق، وغالبًا ما يتطلب ذلك إعدادًا أكثر تعقيدًا لتقليل تأثير الذوبان.
- المنتج القابل للبيع: بالنسبة للتطبيقات الراقية مثل اللافتات أو شاشات العرض، فإن تشطيب الحواف من الأكريليك المبثوق1 غالباً ما يكون ذلك غير مقبول لدى المستهلك النهائي.
كيف تختار آلة القطع بالليزر المناسبة لألواح الأكريليك؟
أنت على استعداد للاستثمار في آلة مخصصة لقطع الأكريليك. تجد أمامك خيارات واسعة، من وحدات صغيرة مكتبية إلى آلات صناعية ضخمة، جميعها بقدرات وميزات مختلفة. تخشى أن تنفق أكثر من اللازم على آلة ذات قدرة تفوق احتياجاتك، أو أن تنفق أقل من اللازم وتحصل على آلة لا تلبي الجودة والإنتاجية المطلوبة لعملك.
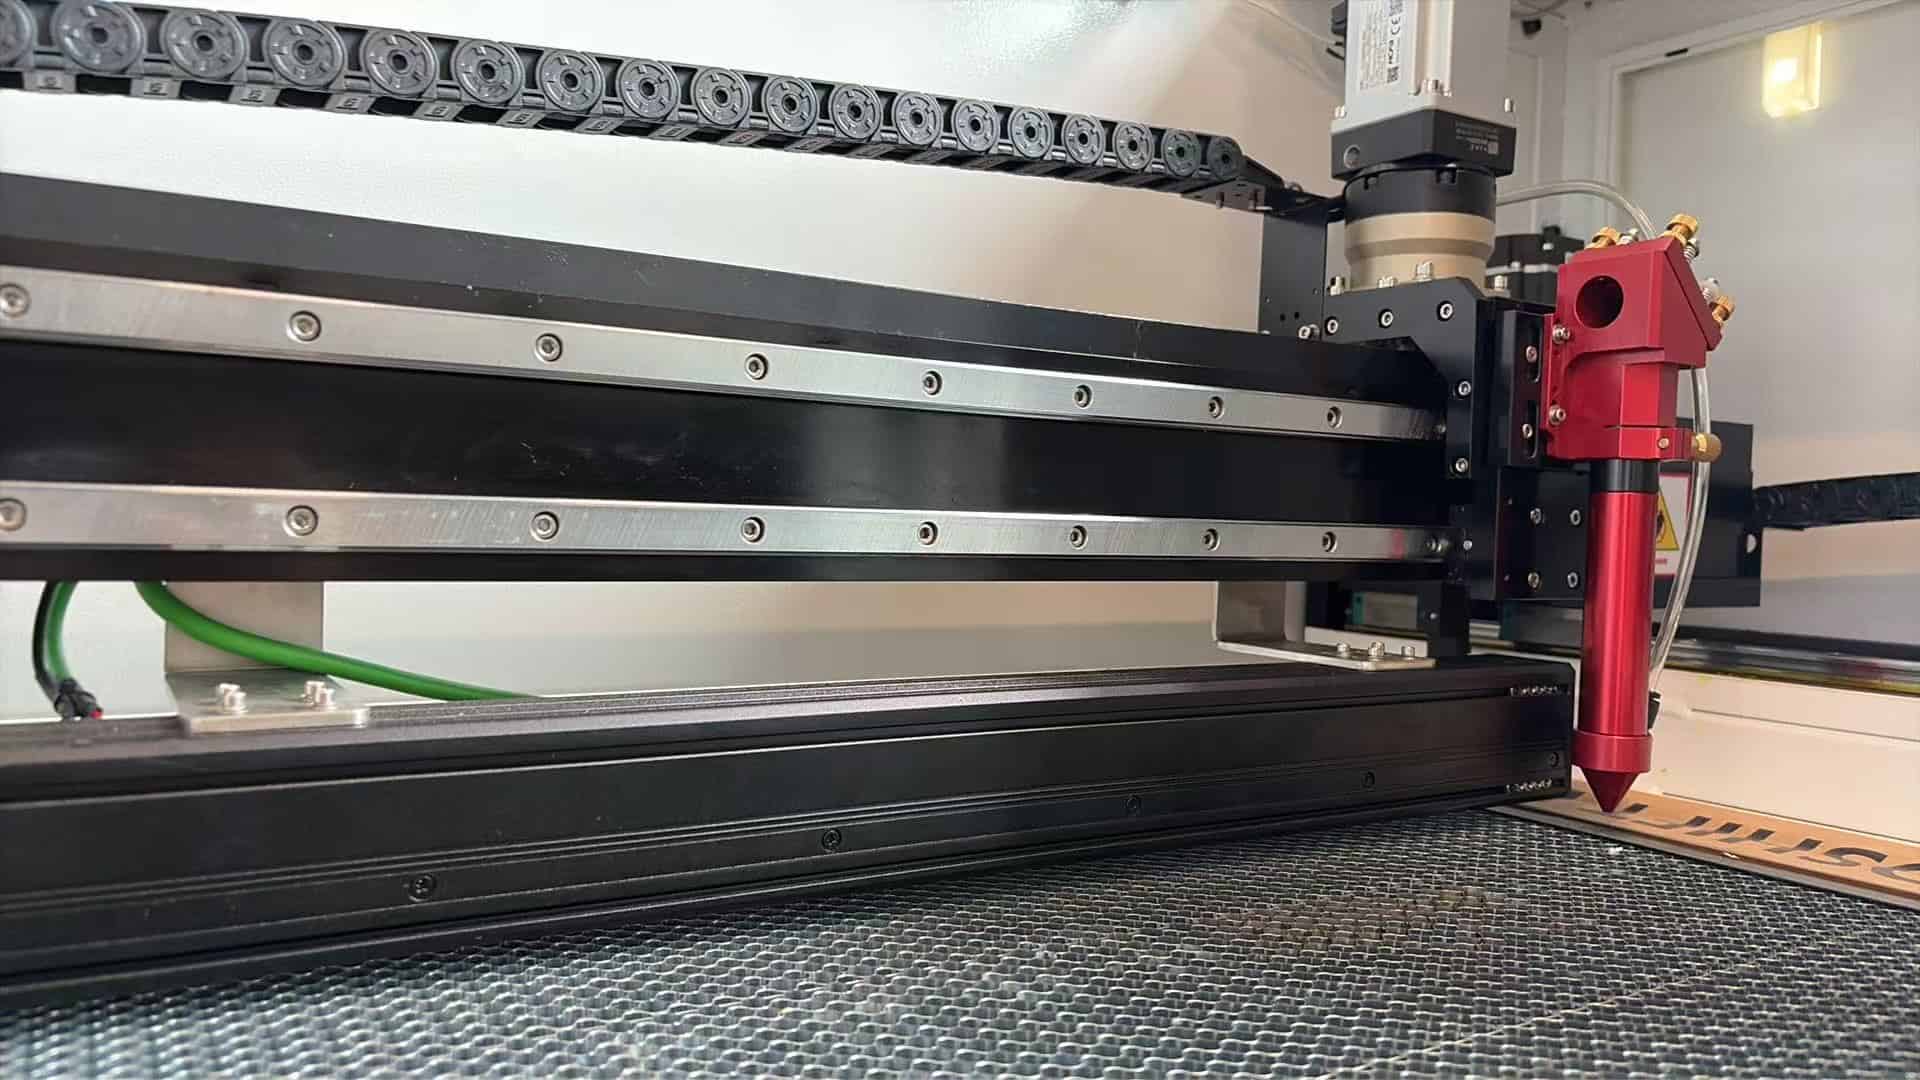
يعتمد اختيار الليزر المناسب للأكريليك على سُمك المادة المراد قطعها. تُعدّ القدرة عاملاً أساسياً: جهاز بقدرة 40-60 واط مثالي للألواح التي يصل سُمكها إلى 6 مم، وجهاز بقدرة 80-100 واط مناسب للألواح التي يصل سُمكها إلى 12 مم، بينما يتطلب قطع الأكريليك بسُمك 25 مم بكفاءة جهازاً بقدرة 130-150 واط. كما يُعدّ محور Z عالي الجودة للتركيز الدقيق ونظام تهوية جيد لمنع اللهب وضمان قطع نظيف من العوامل بالغة الأهمية.
الأمر لا يتعلق بشراء أقوى آلة؛ بل يتعلق بشراء الآلة المناسبة لعملك المحدد.
ترتبط القوة بالسماكة
تحدد قوة الليزر ( بالواط) مدى سمك المادة التي يمكنه قطعها بدقة وكفاءة. محاولة قطع الأكريليك السميك باستخدام ليزر ضعيف الطاقة ستؤدي إلى حافة مدببة أو مائلة، أو ببساطة لن يتم القطع. أما استخدام ليزر قوي الطاقة على مواد رقيقة جدًا فقد يكون مبالغًا فيه، ويجعل ضبط الإعدادات أكثر صعوبة.
| سمك الماده | الطاقة الليزرية الموصى بها (ثاني أكسيد الكربون) | التطبيق الأساسي |
|---|---|---|
| حتى 1/4 بوصة (6 مم) | 40W - 60W | اللافتات، والمجوهرات، والحرف اليدوية المعقدة |
| حتى 1/2 بوصة (12 مم) | 80W - 100W | حوامل عرض، تصنيع متوسط |
| حتى 1 بوصة (25 مم) | 130 واط - 150 واط+ | حروف كبيرة، أجزاء هيكلية |
أهمية التركيز (المحور Z)
يجب تركيز شعاع الليزر بدقة على سطح الأكريليك أو بالقرب منه للحصول على قطع نظيف. تتيح لك آلة مزودة بمحور Z عالي الجودة ومحرك كهربائي ضبط نقطة التركيز هذه بدقة متناهية. كما توفر ميزة التركيز التلقائي وقتًا ثمينًا في بيئة الإنتاج، مما يضمن نتائج متسقة من لوح لآخر.
لا تنسَ المساعدة الهوائية
يُعدّ نظام المساعدة الهوائية الجيد (4) ضروريًا للغاية. فهو يوجّه تيارًا مركّزًا من الهواء المضغوط (5) نحو نقطة القطع. ويؤدي هذا النظام وظيفتين أساسيتين: إخماد اللهب الصغير الذي قد يندلع عند اشتعال بخار الأكريليك، ودفع المادة المنصهرة إلى أسفل بعيدًا عن القطع، مما يمنعها من التصلب مجددًا على الحافة العلوية. وهذا أمر بالغ الأهمية للحفاظ على سطح أملس ولامع.
خاتمة
إن إتقان فن قطع الأكريليك بالليزر لا يتطلب حفظ آلاف الإعدادات المختلفة للآلة، بل يعتمد على خيار أساسي واحد: استخدام الأكريليك المصبوب دائمًا. قد يبدو سعر الأكريليك المبثوق المنخفض مغريًا من وجهة نظر الشراء، ولكنه في الواقع توفير زائف يؤدي إلى جودة رديئة، وزيادة تكاليف العمالة في عمليات ما بعد المعالجة، وعدم اتساق الإنتاج. باختيار المادة المناسبة التي لا تسبب أي مشاكل، تضمن لنفسك النجاح. إن الجمع بين الأكريليك المصبوب والآلة ذات الطاقة المناسبة والتركيز الصحيح يضمن لك إنتاج قطع مصقولة باللهب جميلة ومتناسقة، تلبي توقعات عملائك، مباشرةً من سطح الليزر، بكفاءة عالية.
الأسئلة الشائعة
س1: لماذا تكون حواف الأكريليك المقطوع بالليزر لزجة أو مرتفعة بدلاً من أن تكون ناعمة؟
أ: هذه علامة كلاسيكية على استخدام الأكريليك المبثوق بدلاً من الأكريليك المصبوب. تحتوي الألواح المبثوقة على إجهادات داخلية ناتجة عن عملية التصنيع، مما يتسبب في انصهار المادة مرة أخرى وتكوين حافة مرتفعة عند قطعها بالليزر. أما الأكريليك المصبوب فهو خالٍ من الإجهادات ويتبخر بشكل نظيف.
س2: ما هو الفرق الرئيسي بين الأكريليك المصبوب والأكريليك المبثوق في القطع بالليزر؟
أ: عملية التصنيع. يُصنع الأكريليك المصبوب بسكب سائل في قالب، مما ينتج عنه لوح خالٍ من الإجهاد ذو حافة مصقولة باللهب. أما الأكريليك المبثوق فيُدفع عبر قالب، مما يُحدث إجهادًا داخليًا ينتج عنه حافة منصهرة رديئة الجودة عند قطعها بالليزر.
س3: هل الأكريليك المصبوب أغلى ثمناً، وهل يستحق التكلفة الإضافية؟
ج: نعم، عادةً ما تكون تكلفة المواد الأولية للأكريليك المصبوب أعلى. ومع ذلك، فهي تستحق ذلك تمامًا. فهي توفر وقتًا ومالًا كبيرين من خلال الاستغناء عن الحاجة إلى عمليات المعالجة اللاحقة (مثل الصنفرة أو كشط الحواف)، مما يؤدي إلى انخفاض التكلفة الإجمالية للملكية ومنتج نهائي فائق الجودة.
س4: ما هي قوة الليزر (بالواط) التي أحتاجها لقطع الأكريليك؟
ج: يعتمد ذلك على السماكة. كدليل عام: استخدم 40-60 واط للأكريليك حتى 1/4 بوصة (6 مم)، و80-100 واط للمواد حتى 1/2 بوصة (12 مم)، و130 واط فأكثر للألواح حتى 1 بوصة (25 مم) للحصول على قطع نظيف وفعال.
س5: كيف يمكنني منع اللهب أو الاشتعال المفاجئ عند قطع الأكريليك بالليزر؟
أ: استخدم تيار هواء قوي وموجه بشكل صحيح. يعمل تيار الهواء المضغوط على إخماد اللهب الصغير الناتج عن تبخر الأكريليك، والأهم من ذلك، أنه يدفع المادة المنصهرة إلى أسفل وبعيدًا عن القطع، مما يضمن حافة علوية نظيفة.
س6: هل الأكريليك المصبوب أم المبثوق أفضل للنقش بالليزر؟
ج: يُعدّ الأكريليك المصبوب خيارًا ممتازًا للنقش. فهو يُنتج سطحًا أبيض ناصعًا وشفافًا يوفر تباينًا رائعًا. أما الأكريليك المبثوق، فيُنتج سطحًا شفافًا، ولكنه غالبًا ما يبدو غير متقن وأقل احترافية، مع تباين أقل.
س7: أين يجب أن أضبط نقطة تركيز الليزر لقطع الأكريليك؟
ج: للحصول على حافة مستقيمة قدر الإمكان على المواد السميكة، يُنصح بضبط نقطة التركيز على بعد ثلث المسافة تقريبًا داخل سمك المادة. أما بالنسبة للأكريليك الرقيق، فعادةً ما يكون التركيز على السطح العلوي كافيًا.
س8: هل يمكنني الحصول على حافة مصقولة على الأكريليك المبثوق عن طريق تغيير إعداداتي؟
ج: ليس بنفس جودة الأكريليك المصبوب. مع أنه يمكنك أحيانًا تحسين النتيجة باستخدام طاقة أقل وسرعة أعلى لتقليل الحرارة المُدخلة، إلا أنك لن تتمكن من محاكاة الحافة المصقولة باللهب التي تشبه الزجاج والتي ينتجها الأكريليك المصبوب بشكل طبيعي.
س9: لماذا يتشقق أو يتكسر الأكريليك الخاص بي أحيانًا بالقرب من خط القطع؟
ج: عادةً ما تكون هذه مشكلة في أدوات القطع الميكانيكية مثل المناشير أو أجهزة التوجيه، وليس في الليزر. إحدى المزايا الرئيسية للقطع بالليزر هي أنه عملية لا تلامسية، مما لا يُسبب أي إجهاد ميكانيكي على الأكريليك ويُزيل خطر التكسر أو التشققات الناتجة عن الإجهاد.
س10: بالإضافة إلى الليزر، ما هو أهم مكون لقطع الأكريليك؟
أ: نظام شفط أبخرة عالي الجودة. يُطلق الأكريليك المُتبخر أبخرة ذات رائحة نفاذة يجب تهويتها بأمان إلى الخارج أو ترشيحها. يُعدّ الشفط السليم أمرًا بالغ الأهمية لسلامة العامل والحفاظ على بيئة عمل نظيفة.
ربط
استكشف هذا الرابط لفهم كيف يُحسّن الأكريليك المُشكّل بالبثق جودة اللافتات ورضا العملاء. ↩
إن فهم أهمية محور Z عالي الجودة والمزود بمحرك يمكن أن يعزز دقة وكفاءة عملية القطع بالليزر. ↩
استكشاف مزايا خاصية التركيز التلقائي يمكن أن يساعدك في تحقيق نتائج متسقة وفعالة في مشاريع القطع بالليزر. ↩
إن فهم أنظمة المساعدة الهوائية يمكن أن يعزز تقنيات القطع لديك ويحسن جودة عملك.
استكشاف دور الهواء المضغوط يمكن أن يساعدك على تحسين كفاءة القطع وتحقيق نتائج أفضل.